machine d'emballage sous film rétractable pour denrées alimentaires
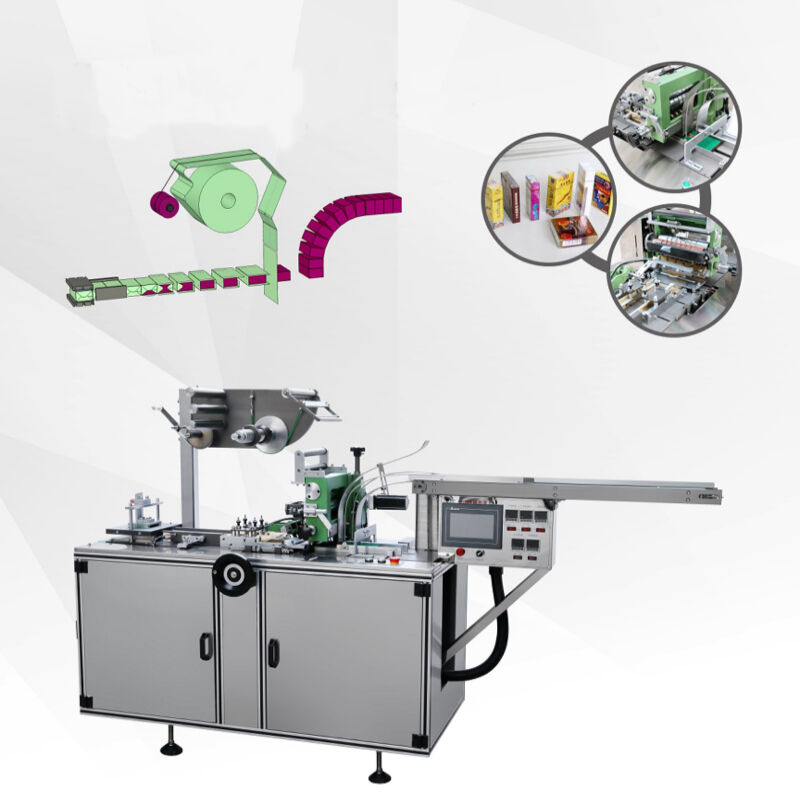
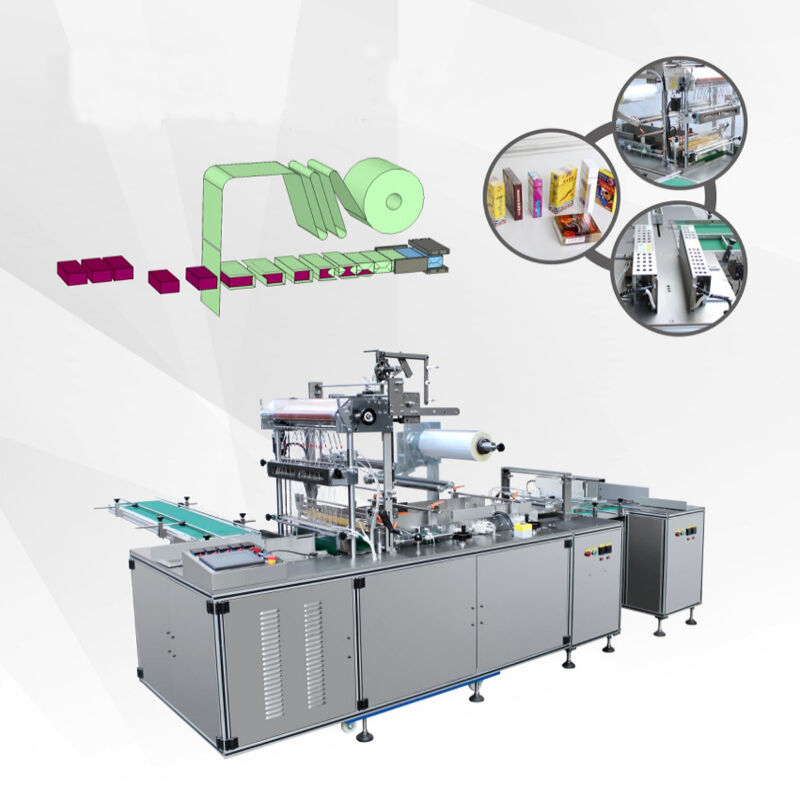
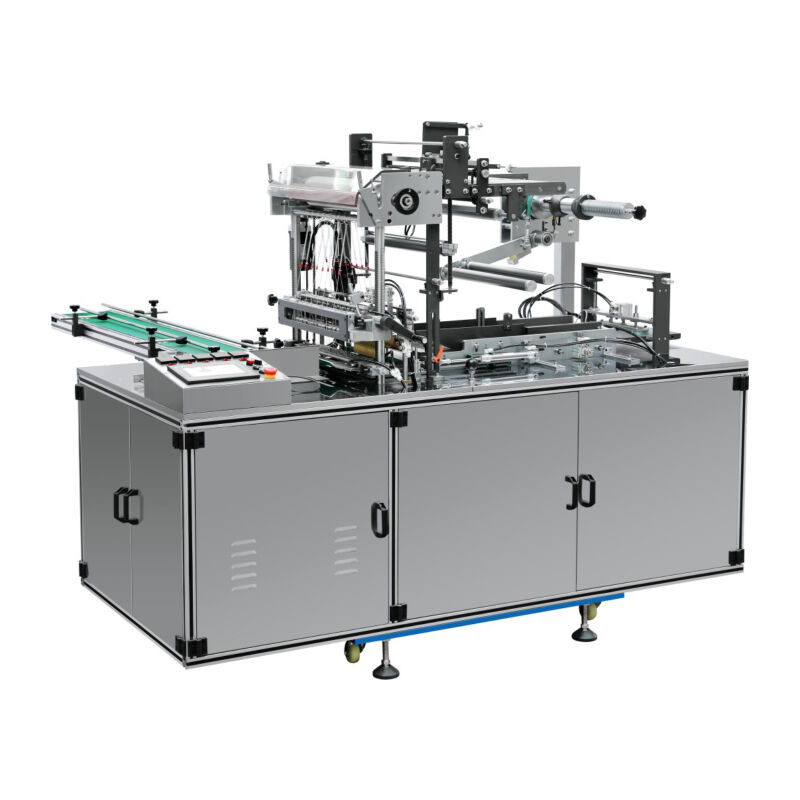
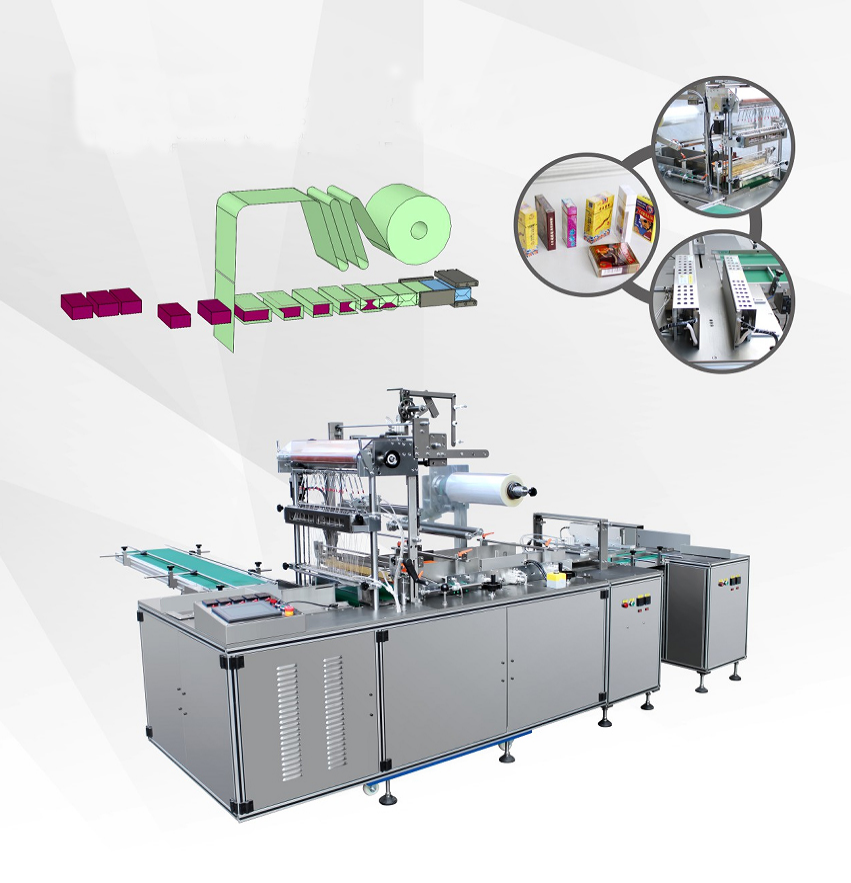
Une machine d’emballage sous film pour aliments est une solution automatisée avancée conçue pour envelopper des produits alimentaires individuels ou des multi-packs avec un film transparent ou imprimé, créant ainsi un scellé sûr et antimanipulation qui protège le contenu tout en améliorant l’attrait sur les étals. Ce type d’équipement utilise une technologie de soudage thermique précise pour plier le film autour des produits, produisant des emballages serrés et professionnels, adaptés à la présentation en magasin. La machine d’emballage sous film pour aliments fonctionne selon un système à mouvement continu : les produits sont acheminés sur un convoyeur, le film est déroulé depuis des bobines, plié autour de l’article, puis scellé à l’aide de plaques chauffantes ou de systèmes de soudage par impulsion. Les machines modernes d’emballage sous film acceptent une grande variété de formes de produits, notamment des boîtes, des barquettes et des récipients aux formes irrégulières, ce qui les rend polyvalentes pour les produits de boulangerie, les confiseries, les fruits et légumes frais, les plats préparés et les produits pharmaceutiques. Parmi leurs caractéristiques technologiques figurent des réglages ajustables de la tension du film, des systèmes de régulation de température, des interfaces tactiles pour une utilisation simplifiée, ainsi que des capacités de changement rapide permettant de réduire au minimum les temps d’arrêt lors du passage d’un format de produit à un autre. Ces machines vont des modèles semi-automatiques de table, adaptés aux petites unités de production, aux lignes de production entièrement automatisées à haute vitesse, capables d’emballer des centaines d’unités par minute. La machine d’emballage sous film pour aliments s’intègre parfaitement aux flux de production existants, comportant souvent des capteurs de détection des produits, des mécanismes de rejet pour le contrôle qualité, et une compatibilité avec divers types de films, y compris les matériaux biodégradables et recyclables. Ses applications couvrent plusieurs secteurs industriels où l’hygiène, la visibilité du produit et sa protection sont primordiales, garantissant une qualité d’emballage constante conforme aux réglementations en matière de sécurité sanitaire des aliments, tout en réduisant les déchets de matériau et les coûts de main-d’œuvre.
 ×




 EN