
 EN


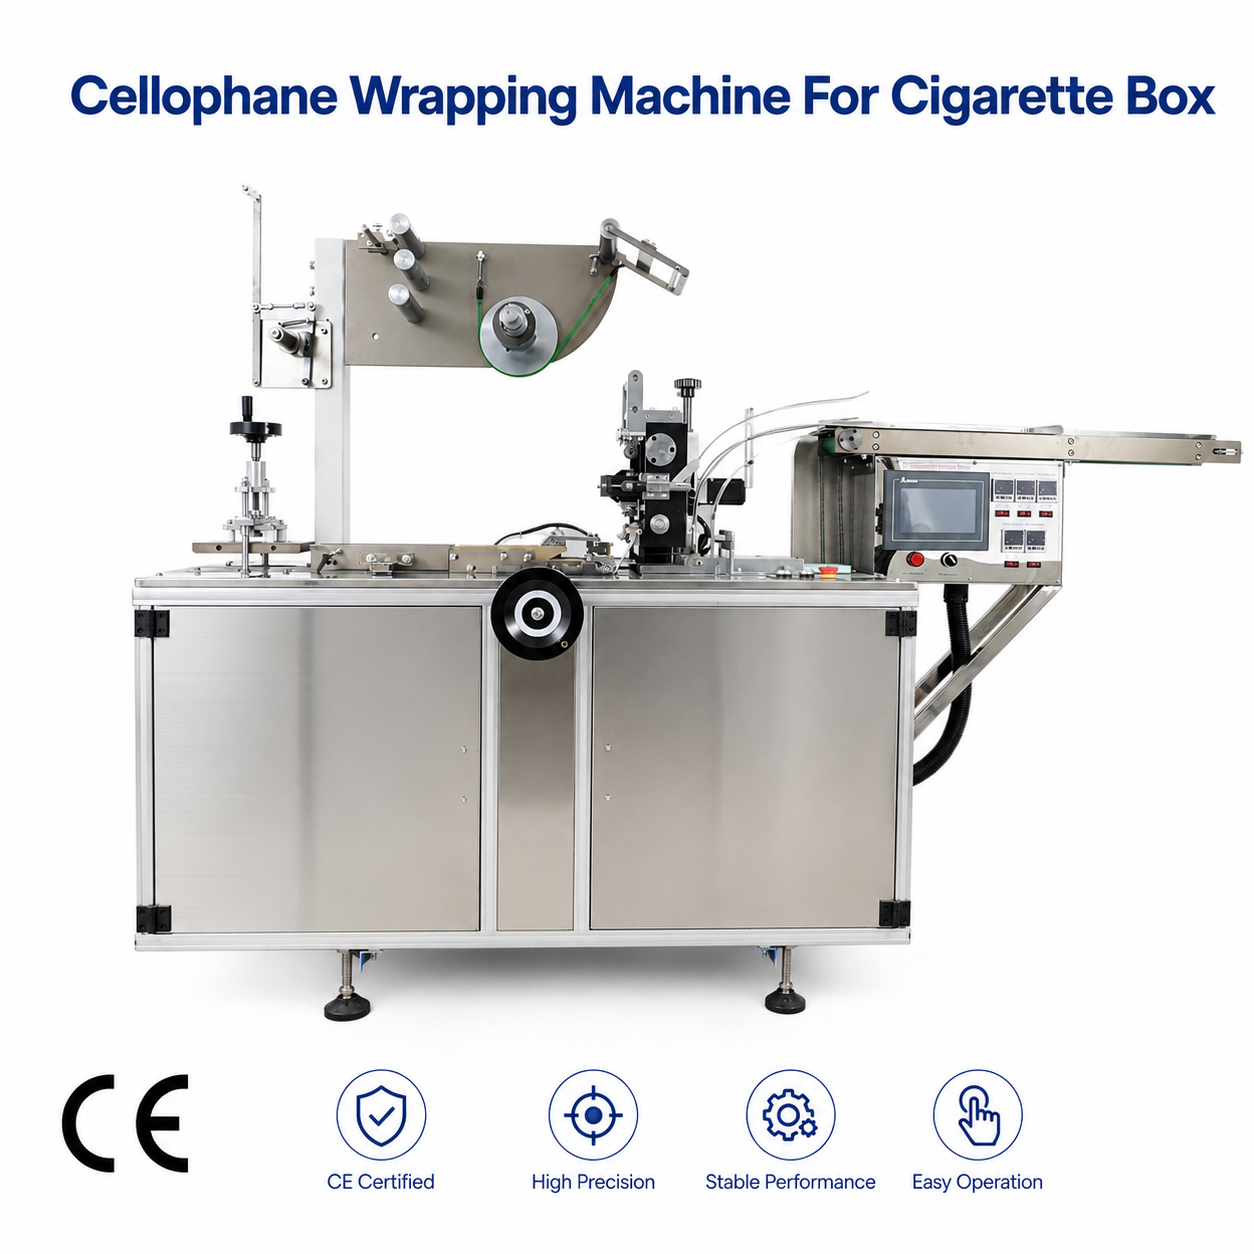
أ آلة تغليف علب السجائر مُصمَّمة لتوفير إغلاقٍ دقيقٍ وثابتٍ للغلاف البلاستيكي، ما يحمي سلامة المنتج مع الحفاظ على مظهره الاحترافي على أرفف البيع بالتجزئة. ويؤثر جودة الإغلاق مباشرةً في مدة الصلاحية على الرفوف، وفي إمكانية اكتشاف أي تلاعبٍ بالعبوة، وكذلك في انطباع المستهلك، ما يجعل الإغلاق المحكم للغلاف البلاستيكي شرطاً تشغيلياً حاسماً لمصنِّعي التبغ وعمليات التغليف في جميع أنحاء العالم. وفهم الطريقة التي تحقِّق بها آلة تغليف علب السجائر إغلاقاً موثوقاً يساعد المشغلين على تحسين الأداء، وتقليل هدر المواد، والحفاظ على الامتثال للمعايير الصناعية.
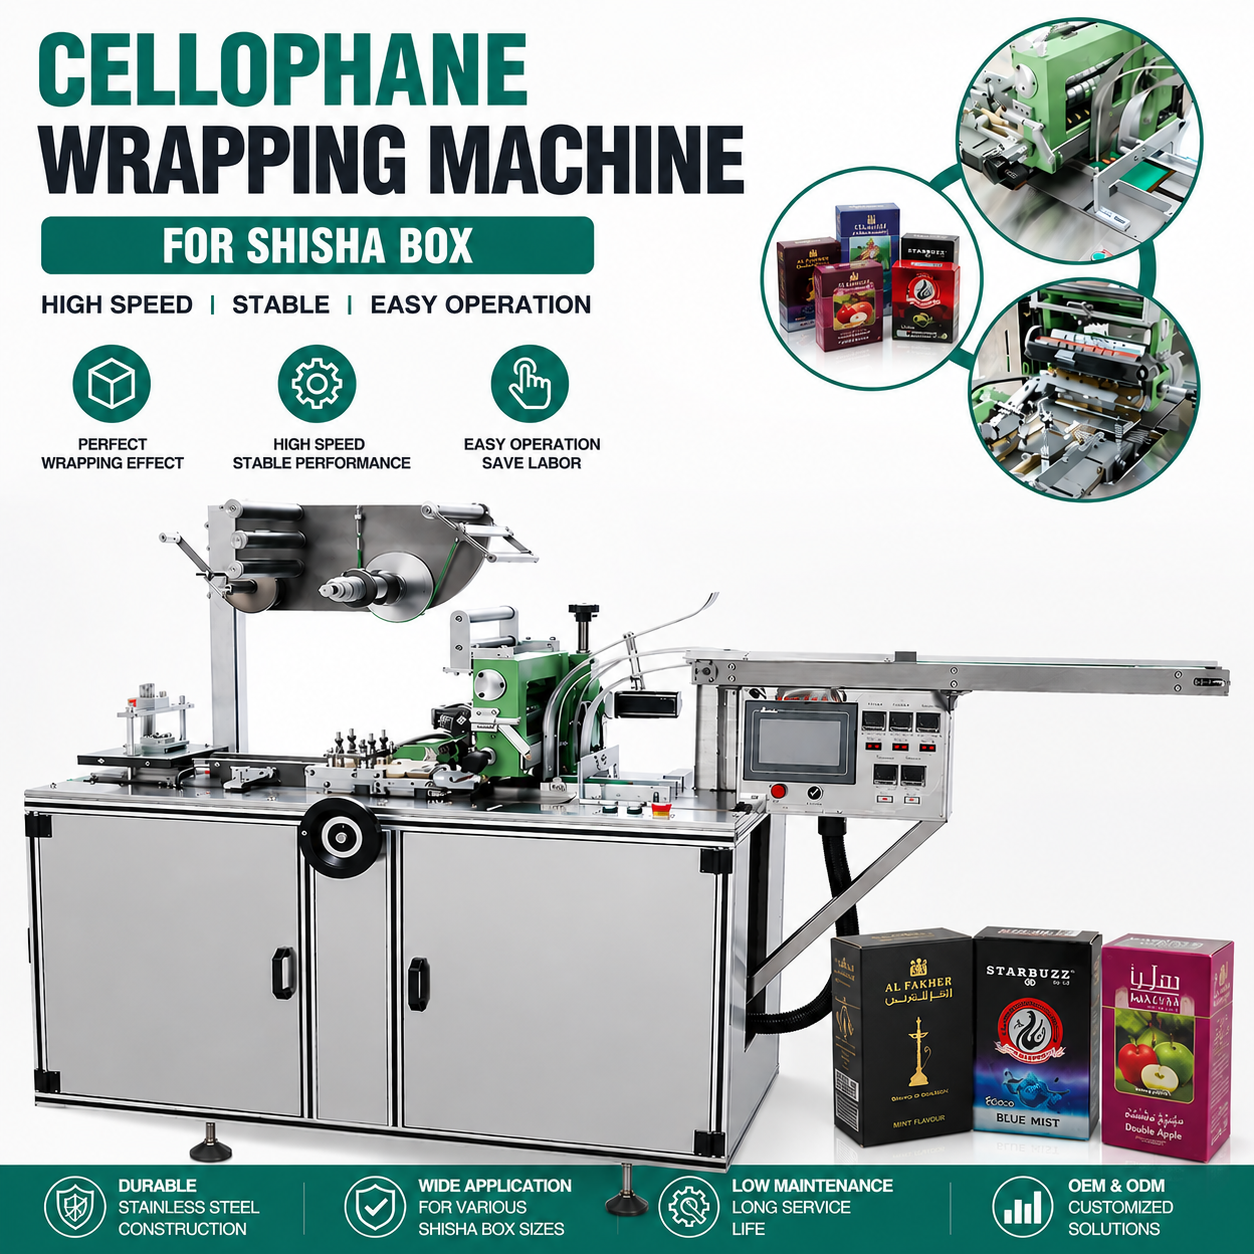
يضم هيكل آلة تغليف علب السجائر الحديثة أنظمة ميكانيكية وحرارية متعددة تعمل بانسجامٍ لضمان أن تفي كل حافة مغلقة بالمواصفات الدقيقة المطلوبة. فمنذ آليات التحكم في الضغط وصولاً إلى معايرة درجة الحرارة، يُسهم كل مكوّن في إنشاء ختمٍ بلاستيكي مقاومٍ للفتح، ويمنع تسرب الرطوبة، ويحافظ على سلامة الإغلاق التي تدل على عدم العبث به طوال مراحل التوزيع والتعامل في قنوات البيع بالتجزئة.
التحكم في الضغط وشد الفيلم
نظام توصيل الضغط الأمثل
آلة تغليف علب السجائر تحافظ على إحكام غلق الفيلم من خلال بكرات ضغط مُعايرة بدقة تُطبّق ضغطًا متساويًا على طبقات الفيلم على امتداد طول الغلق بالكامل. ويستخدم نظام توصيل الضغط مشغّلات هوائية أو هيدروليكية لتطبيق ضغطٍ متجانس، ما يضمن ارتباط جزيئات الفيلم بعضها ببعض بإحكام دون تكوّن تجاعيد أو طيات أو نقاط ضعف. وتتميّز الآلات الحديثة بإعدادات قابلة للضبط للضغط، يمكن للمُشغّلين ضبطها بدقة وفق سماكة الفيلم وتركيبه المادي وأبعاد المنتج، مما يسمح لآلة تغليف علب السجائر بتقديم حلول تغليف متنوّعة دون الحاجة إلى تغيير المعدّات.
تَعمَلُ أسطوانات الضغط في أزواجٍ منسَّقة، وتوجِّه الفيلم عبر منطقة الإغلاق مع الحفاظ على التوازي لمنع الانحراف أو التماس غير المتساوٍ. ويتابع المشغلون قراءات مقياس الضغط باستمرار؛ إذ تشير الانحرافات عادةً إلى اهتراء الأسطوانات أو اختلال توتر الفيلم أو مشاكل في جودة المادة، مما يتطلب تصحيحًا فوريًّا. وعند تشغيل آلة تغليف علب السجائر وفق مواصفات الضغط الموصى بها من قِبل الشركة المصنِّعة، تتكون إغلاقات الفيلم على الروابط الجزيئية اللازمة لتحمل الإجهادات الميكانيكية وتقلبات درجة الحرارة والتعرُّض للرطوبة طوال دورة حياة المنتج.
تنظيم توتر الفيلم
يؤثر توتر الفيلم مباشرةً على مدى إحكام غلق آلة تغليف علب السجائر عند الحواف والزوايا. وتضمّ نظام توريد الفيلم في الآلة أجهزة استشعار للتوتر وبكرات تعويضية تحافظ على ثبات سرعة فك الفيلم، ما يمنع الترخّص الذي يؤدي إلى غلق غير محكم أو تجعّد يُضعف سلامة الغلق. وعندما يمرّ الفيلم عبر محطة التغليف تحت توترٍ خاضعٍ للرقابة، يبقى مشدودًا ضد أسطح المنتج، ما يسمح لبكرات الضغط بإحداث تماسٍّ متسقٍّ وخالٍ من الفقاعات طوال عملية الغلق.
مع ذلك، يمكن أن يؤدي ارتفاع شدة التوتر في الفيلم إلى تشويه المنتج الأساسي أو تمزق الفيلم أثناء دورة التغليف، ما يؤدي إلى فشل كارثي في الإغلاق. وتوازن آلة تغليف علب السجائر بين هذه القوى المتنافسة من خلال أنظمة تحكم بالردود العكسية التي تُعدِّل التوتر ديناميكيًّا أثناء انفكاك الفيلم أو تغير أبعاد المنتج أو حدوث تغيرات في السرعة. ويضمن هذا الإدارة الآلية للتوتر تحقيق إغلاق موثوق ومشدود للفيلم دون الحاجة إلى ضبط يدوي بين دفعات المنتج.
تقنية الإغلاق الحراري وإدارة درجة الحرارة
دقة شريط التسخين والتحكم في درجة الحرارة
يُعَدّ الإغلاق الحراري الآلية الأساسية التي تستخدمها آلة تغليف علب السجائر لتحقيق ربط دائم ومتين للغشاء. وتُطبِّق شرائط التسخين—وهي مكونات معدنية تُسخَّن إلى درجات حرارة محددة—طاقة حرارية مضبوطة على طبقات الغشاء، فتذيب أسطحها على المستوى الجزيئي وتدمجها في وصلات متجانسة واحدة. وتحدد إعدادات درجة الحرارة جودة الإغلاق مباشرةً؛ إذ يؤدي نقص الحرارة إلى انصهار غير كامل وإغلاقات ضعيفة عرضة للانفصال، بينما يؤدي فرط الحرارة إلى تدهور تركيب الغشاء، أو خفض مقاومة الإغلاق، أو إحداث هشاشة تؤدي إلى التشقق أثناء التعامل.
متقدمة آلة تغليف علب السجائر تتميز النماذج بمناطق درجة حرارة مستقلة على طول شريط الإغلاق، مما يسمح بملفات حرارية مختلفة لبدء الإغلاق والأجزاء الوسطى والمراحل النهائية للتبريد. ويمنع هذا النهج التدريجي للتسخين الصدمة الحرارية للمواد البلاستيكية، مع ضمان الانصهار الجزيئي الكامل عبر عرض منطقة الإغلاق. وتحافظ أجهزة التحكم الرقمية في درجة الحرارة على دقة ±٢°م، وهي دقة بالغة الأهمية لأن أغشية البولي إيثيلين والبولي بروبيلين والسلوفان تظهر نوافذ حرارية ضيقة تحدث فيها عملية الإغلاق المثلى.
تحسين زمن التلامس
زمن التماس — أي المدة التي يبقى فيها الفيلم على اتصال بقضبان التسخين — يؤثر تأثيرًا جوهريًّا في ما إذا كانت آلة تغليف علب السجائر تُنتج ختمًا محكمًا أم نتائج معيبة. فزيادة زمن التماس تسمح باختراق حراري أعمق وانصهار أكثر اكتمالًا للفيلم، لكن المدة المفرطة تؤدي إلى تلف حراري، وتقلل من سرعة الإنتاج، وتسبب تفاوتًا في الجودة. ويُجري مشغلو الآلات تنسيق زمن التماس مع نوع الفيلم وإعدادات السرعة ودرجة حرارة قضبان التسخين؛ وتتراوح الإعدادات النموذجية بين ٠٫٥ و٢ ثانية، حسب سمك الفيلم وتركيبته المادية.
تُحكَم فترة التوقف في آلة تغليف علب السجائر عادةً من خلال ضبط موضع شريط الإغلاق، أو خفض سرعة الناقل أثناء مراحل الإغلاق، أو دورات نبض الحرارة القابلة للبرمجة التي تُفعِّل شرائط الحرارة فقط عندما تصل الفيلم إلى الموضع الأمثل. وعندما تتطابق فترة التوقف بدقة مع الخصائص الحرارية للفيلم، يتحقق أقصى قوة ممكنة للإغلاقات مع تقليل حدوث تدهور في المادة والتأخيرات في الإنتاج. ويقوم المشغلون بمراقبة اتساق الإغلاقات عبر فحوصات دورية، وتعديل معايير فترة التوقف عند ظهور مؤشرات انحراف الأداء الأمثل في قراءات درجة الحرارة أو في حالة التآكل الميكانيكي.
تصميم الإغلاق الميكانيكي وتخطيط الحواف
تغليف الزوايا وتداخل الحواف
آلة تغليف علب السجائر تضمن إغلاقًا محكمًا للغشاء عند زوايا المنتج من خلال التصميم الميكانيكي الذي يوجّه الغشاء ليتداخل عند زوايا ومواقع محددة. وتُطوي آلية التغليف الغشاء بدقة حول حواف العلبة، ما يُنشئ مناطق تداخل حيث ترتبط طبقات متعددة من الغشاء معًا؛ وهذه المناطق المتداخلة توفر احتياطيًّا يحافظ على سلامة الإغلاق حتى لو تعرضت الإغلاقات الأساسية لضغط طفيف أو تلف بسيط. وتتحكم أصابع الطي والمسارات التوجيهية في آلة التغليف في اتجاه الغشاء، مما يضمن حدوث التداخلات في مواقع ثابتة على جميع المنتجات.
يُعَدُّ إغلاق الزوايا نقطة ضعف حرجةً لأن طبقات الفيلم المتعددة تلتقي عند الحواف الحادة للمنتج، مُشكِّلةً نقاط تركّز إجهاداتٍ يفشل فيها الإغلاق أولًا تحت الإجهاد الميكانيكي أو الضغط. وتتعامل آلة تغليف علب السجائر مع هذه المسألة عبر تحديد موقع قضيب إغلاق الزوايا بحيث تُطبَّق حرارة وضغط إضافيان بدقة في المواضع التي تتداخل فيها طبقات الفيلم، مما يؤدي إلى دمج الطبقات المتعددة في طبقات ختم واحدة مُعزَّزة تكون أقوى بكثير من ختم الحواف المستقيمة. ويُميِّز هذا القدرة على تعزيز الزوايا الآلات عالية الجودة عن النماذج الأساسية، ما يحقِّق مباشرةً مدة صلاحية أطول ودليلًا أفضل على التلاعب.
هندسة خط الختم والاتساق
الدقة الهندسية لخطوط الختم تؤثر تأثيرًا كبيرًا على ما إذا كانت آلة تغليف علب السجائر تُنتج ختمًا مشدودًا وذو مظهر احترافي أم عيوبًا مرئية. ويجب أن تتحرك قضبان الختم عموديًّا على اتجاه حركة الفيلم، وتُطبِّق الحرارة والضغط بشكل متساوٍ عبر عرض خط الختم بالكامل؛ أما عدم المحاذاة فيؤدي إلى ختم مائل أو تفاوت في الضغط أو انزياح في الفيلم، ما يُنتج مناطق ضعيفة عُرضة للفتح. وتضمّ الآلات الحديثة أنظمة محاذاة بصريّة أو أدلة ميكانيكية تضمن ثبات موضع قضبان الختم طوال دورة الإنتاج، مع تعويض تلقائي للتوسع الحراري أو التآكل الميكانيكي.
تُسهم استقامة واتساق خط الختم في مظهر التغليف الاحترافي وثقة المستهلك في سلامة المنتج. وعندما تحافظ آلة تغليف علب السجائر على هندسة ختم دقيقة عبر آلاف الوحدات، فإن العرض البصري الموحَّد يعزِّز اتساق العلامة التجارية ويُوحي بعمليات تصنيع عالية الجودة. ويتحقَّق المشغلون دوريًّا من محاذاة خط الختم باستخدام مساطر مستقيمة معيرة أو أدوات قياس بصريَّة؛ أما الانحرافات التي تتجاوز المواصفات المسموح بها فتتطلَّب إعادة وضع شريط الختم أو استبداله لمنع حدوث عيوب جودة لاحقًا.
التحقق من الجودة واختبار الختم
الفحص أثناء التشغيل وكشف العيوب
تضمّ تثبيتات آلات تغليف علب السجائر الحديثة أنظمة رؤية متصلة مباشرةً وأجهزة اختبار ميكانيكية تتحقق من جودة الختم في الوقت الفعلي، ما يسمح للعاملين بتحديد المشكلات وإصلاحها قبل وصول المنتجات المعيبة إلى خطوط التغليف. وتكتشف أنظمة الرؤية استقامة خط الختم، ووجود التجاعيد أو الطيات، وتناسق اللون، وانطباق التداخل؛ بينما تُطبِّق أجهزة الاختبار الميكانيكي قوة تقشير مضبوطة على عيّنات عشوائية، لقياس قوة الختم والتأكد من أن الروابط تحقّق الحد الأدنى المحدَّد في المواصفات. وتتيح هذه الأنظمة التحققية المتصلة مباشرةً لآلة تغليف علب السجائر الحفاظ على جودةٍ متسقةٍ طوال دورات الإنتاج الطويلة دون الحاجة إلى أخذ عيّنات يدوية أو إجراء اختبارات تدميرية.
يُفعِّل اكتشاف العيوب استجاباتٍ تلقائيةً — فتتوقف الآلات عن الإنتاج، وتُنبِّه المشغِّلين، وأحيانًا ترفض المنتجات المعيبة تلقائيًّا، مما يمنع وصول السلع الرديئة إلى المستهلكين. وعندما تكتشف آلة تغليف علب السجائر عيوبًا متكررة في الغلق، فإنها تحفِّز مراجعة الصيانة لإعدادات الضغط ودرجات حرارة شريط التسخين وتوتر الفيلم أو محاذاة المكونات الميكانيكية، ما يمكِّن من تصحيح السبب الجذري بسرعة. ويحافظ هذا الحلقة التغذوية المستمرة على معايير جودة الغلق طوال تغيُّرات الورديات وانتقالات تنسيقات المنتج والمتغيرات الموسمية في الإنتاج.
اختبار الضغط والتحقق من قوة الغلق
توفّر اختبارات تقشير التدميرية تأكيدًا كميًّا على أنَّ آلة تغليف علب السجائر تُنتِج ختمًا يتوافق مع متطلبات المواصفات. وتُخضع العيّنات المأخوذة من المنتجات لاختبارات تقشير أو سحب خاضعة للرقابة، لقياس القوة اللازمة لفصل طبقات الفيلم المختومة؛ وتبيّن النتائج قوة الختم كميًّا، وتؤكّد أنَّ معالجة الحرارة ونقل الضغط وجودة المواد تعمل جميعها بشكلٍ صحيح. ويحدّد معظم مصنّعي السجائر قيمًا حدّية دنيا لقوة الختم—عادةً ما تتراوح بين ١٥٠ و٣٠٠ غرام لكل إنش، حسب نوع المنتج والإجهاد المتوقَّع أثناء التعامل معه—لضمان مقاومة الختم للفتح العرضي دون الحاجة إلى بذل قوة مفرطة للوصول المشروع إلى المنتج.
إن إجراء اختبارات منتظمة لقوة الختم طوال دورة الإنتاج يوفّر ثقة إحصائية في أن آلة تغليف علب السجائر تحافظ على أداءٍ متسق عبر ملايين المنتجات. ويساعد تتبع النتائج مع مرور الوقت في كشف التدهور التدريجي الناجم عن اهتراء المكونات، ما يمكّن من جدولة الصيانة الوقائية قبل أن تنخفض جودة الختم دون الحدود المقبولة. ويحمي هذا النهج القائم على البيانات للتحقق من الختم سمعة العلامة التجارية، ويقلّل الشكاوى من المستهلكين، ويُظهر التزام الشركة بمعايير الجودة التي تبني ثقة العملاء.
الأسئلة الشائعة
ما متطلبات سماكة الفيلم التي تضمن ختمًا مثاليًّا في آلة تغليف علب السجائر؟
تتراوح سماكة الفيلم عادةً بين ١٨ و٢٥ ميكرون للفيلم السيلوفاني، وبين ١٥ و٢٠ ميكرون لأفلام البولي إيثيلين المستخدمة في أنظمة آلات تغليف علب السجائر الحديثة. وتتطلب الأفلام الأرق حرارة إغلاق أقل وأوقات تلامس أقصر لمنع التلف، بينما تحتاج الأفلام السمكية إلى درجات حرارة أعلى وأوقات تلامس أطول لتحقيق الانصهار الجزيئي الكامل. ويحدد المصنعون نطاقات السماكة المثلى لكل نوع من مواد الفيلم، ويجب على المشغلين استخدام الأفلام ضمن هذه المواصفات لضمان أن تُنتج آلة تغليف علب السجائر ختمًا مشدودًا ومتسقًا دون تدهور في المادة أو إجهاد ميكانيكي.
كم مرة يجب إجراء الصيانة الدورية لآلة تغليف علب السجائر للحفاظ على جودة الختم؟
تتطلب آلة تغليف علب السجائر فحوصات يومية لأسطوانات الضغط وقضبان الحرارة وأدلة الفيلم للتحقق من التآكل أو الأوساخ أو بقايا الحرارة التي تؤثر على اتساق الختم. وتشمل الصيانة الوقائية الأسبوعية تنظيف أسطوانات الضغط والتحقق من معايرة قضبان الحرارة وفحص المحاذاة الميكانيكية. أما الصيانة الشهرية فتشمل تشحيم المكونات وإعادة معايرة أجهزة استشعار الحرارة واختبار قوة الختم على عينات تمثيلية من المنتجات. وتمنع جداول الصيانة الروتينية التدهور التدريجي في الأداء، مما يضمن أن تحافظ كل آلة تغليف علب السجائر على ختمٍ محكمٍ ومتسقٍ طوال عمرها التشغيلي.
هل يمكن لآلة تغليف علب السجائر ضبط معايير الختم لتتناسب مع أنواع مختلفة من مواد الفيلم؟
نعم، تتميز أنظمة آلات تغليف علب السجائر الحديثة بوحدات تحكم قابلة للبرمجة، مما يسمح للمُشغلين بتخزين عدة ملفات إعدادات ختم مُحسَّنة لأنواع مختلفة من أفلام التغليف وسماكاتها وأبعاد المنتجات. ويختار المشغل الملف المناسب قبل بدء الإنتاج، فتطبِّق الآلة تلقائيًّا إعدادات درجة الحرارة ومستويات الضغط وأزمنة التثبيت ومواصفات شد الفيلم المقابلة. وتتيح هذه المرونة لآلة تغليف علب السجائر الواحدة التعامل بكفاءة مع تنسيقات التغليف المتنوعة، مما يقلل من وقت الإعداد بين تغييرات المنتجات ويضمن ثبات جودة الختم عبر جميع أنواع المواد التي تدعمها المعدات.