
 EN


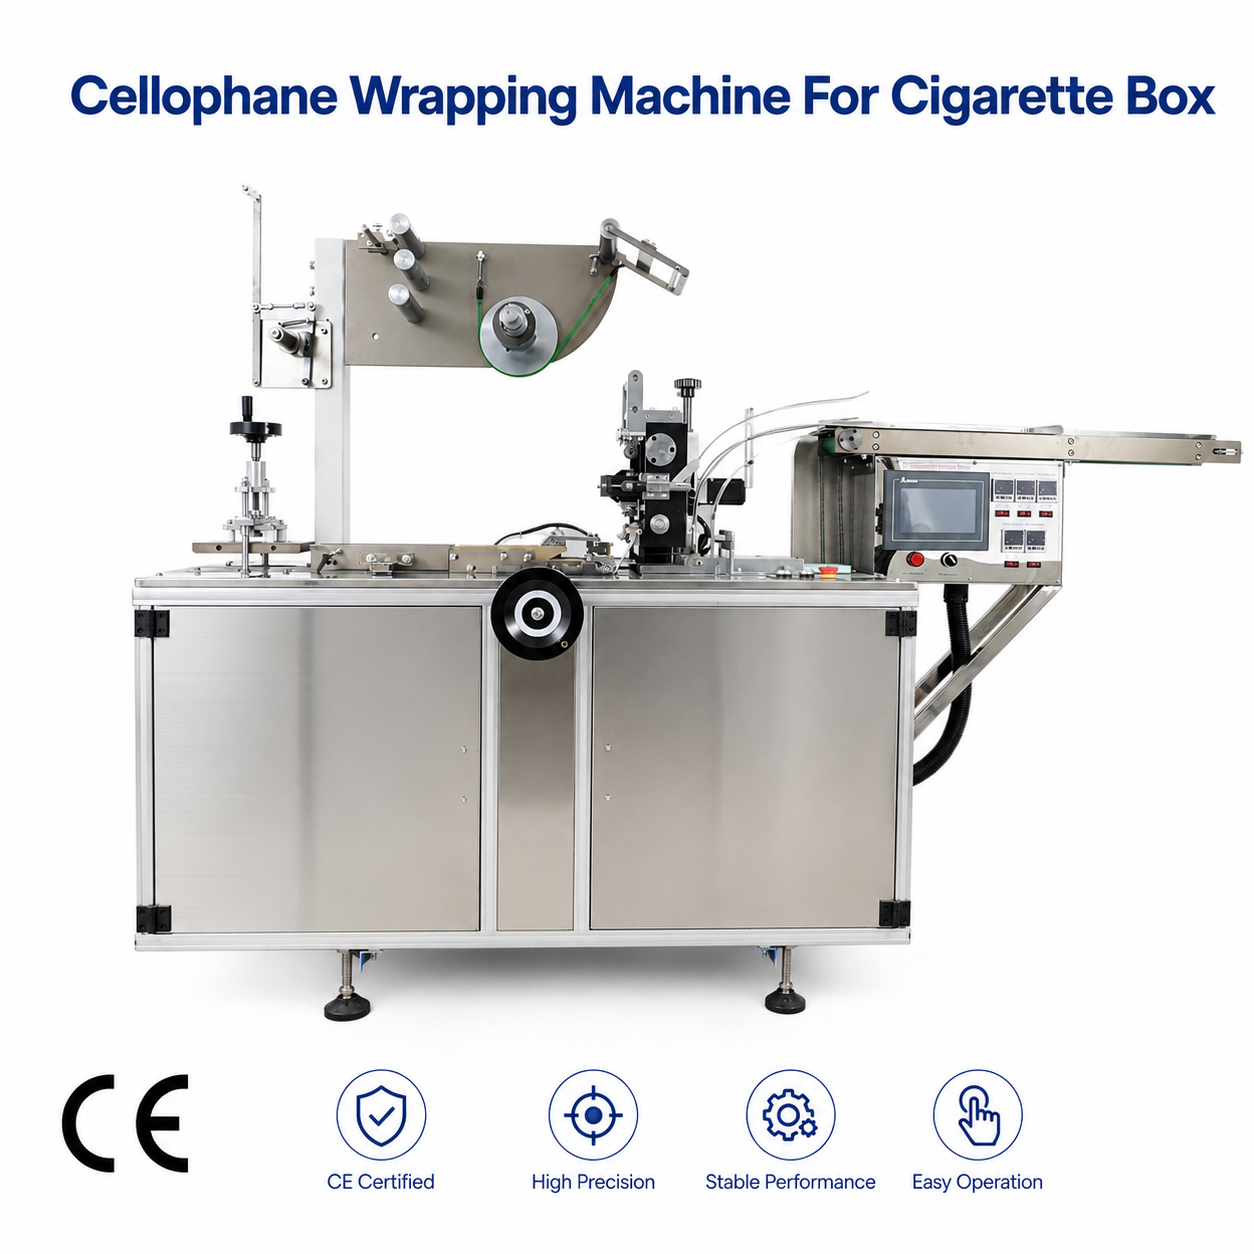
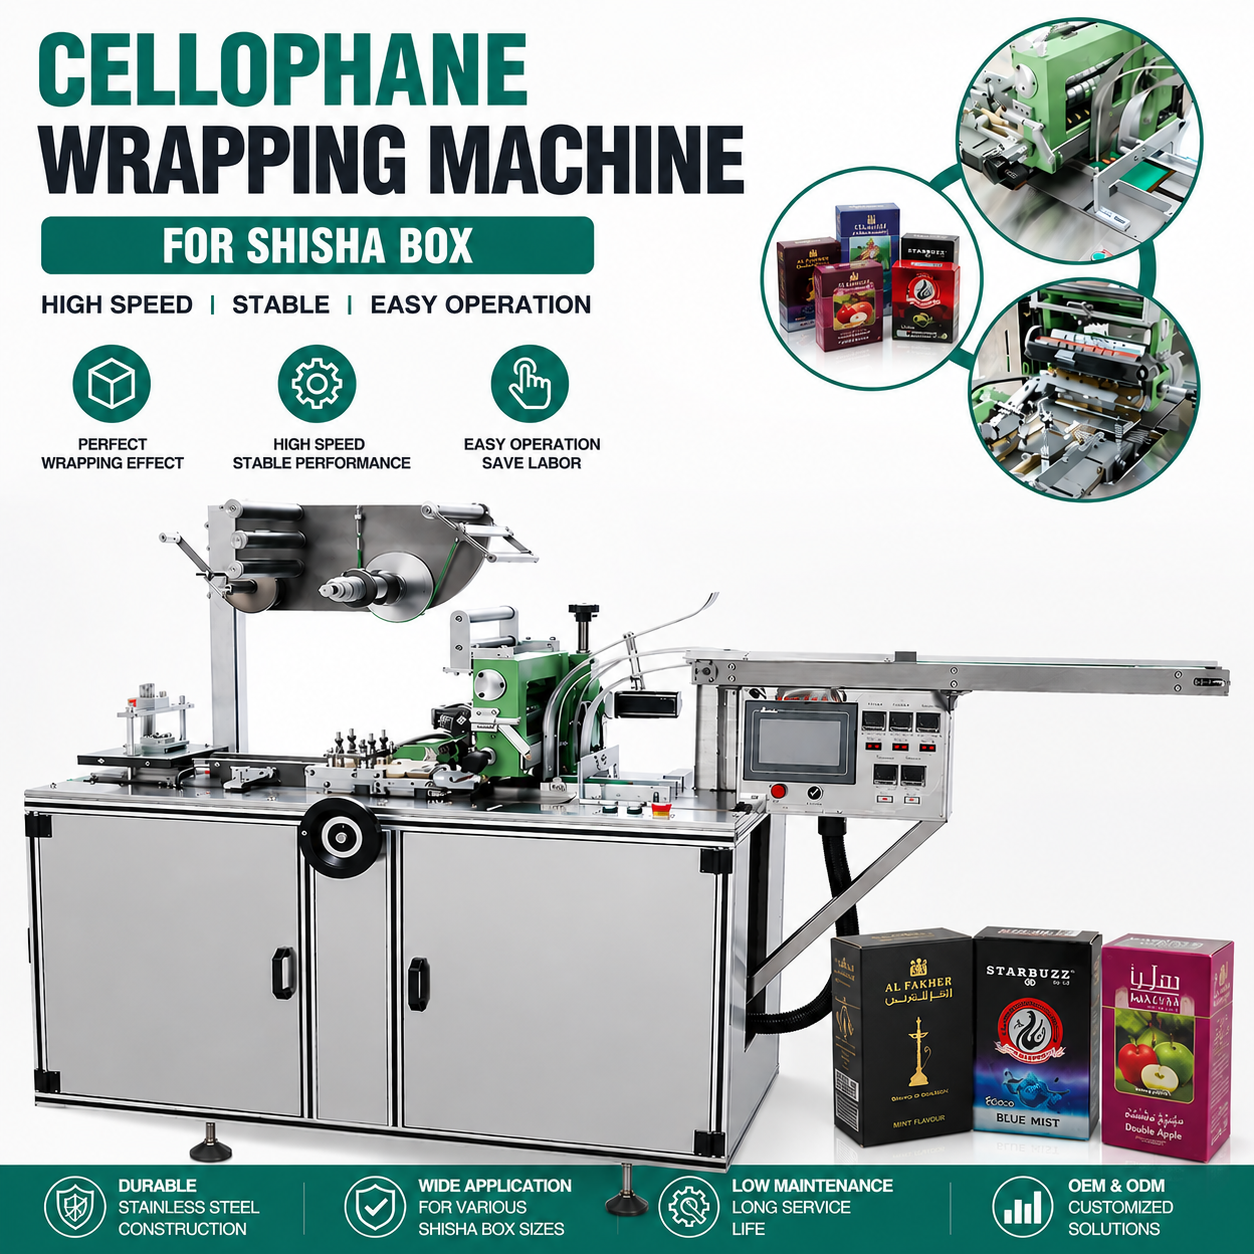
A タバコ箱ラッピング機 製品の品質を守りながら、小売店の棚でプロフェッショナルな外観を維持するため、正確かつ均一なフィルムシールを実現するよう設計されています。シールの品質は、賞味期限、開封防止機能、および消費者の印象に直接影響するため、たばこメーカーおよび世界中の包装工程において、きっちりとしたフィルムシールは極めて重要な運用要件です。たばこ箱ラッピング機が信頼性の高いシールをいかにして実現するかを理解することで、オペレーターは装置の性能を最適化し、材料の無駄を減らし、業界標準への適合を確保できます。
現代のたばこ箱包装機の構造は、密封された各端面が厳密な仕様を満たすよう、複数の機械的・熱的システムが調和して動作するよう設計されています。圧力制御機構から温度調整まで、各構成要素がフィルムのシール強度を高め、開封防止・湿気侵入防止・流通および小売店での取扱い中に改ざん検知機能を確実に維持する役割を果たします。
圧力制御とフィルム張力調整
最適な圧力供給システム
たばこ箱のラッピング機は、正確に調整された圧力ローラーによってフィルム層を一定の圧力で全長にわたって均一に押し付けることで、フィルムのシールをきつく保ちます。この圧力供給システムでは、空気圧または油圧アクチュエーターを用いて均一な圧縮力を加え、しわや折り目、弱い部分が生じることなくフィルム分子同士を密着させます。最新の機種では、フィルムの厚さ、材質、製品の寸法に応じて操作者が微調整できる可変圧力設定を備えており、機器の改造を必要とせずに多様な包装フォーマットに対応できます。
プレッシャーローラーはペアで連動して動作し、フィルムをシールゾーンに導きながら平行な位置関係を保ち、ずれや接触の不均一を防ぎます。オペレーターは圧力計の数値を常時監視しており、数値の変動はローラーの摩耗、フィルム張力の不均衡、あるいは素材品質の問題を示すことが多く、直ちに対応する必要があります。タバコ箱包装機がメーカー推奨の圧力仕様で運転される場合、フィルムのシール部には、製品のライフサイクル全体を通じて機械的ストレス、温度変化、湿度への曝露に耐えうる分子レベルの結合が形成されます。
フィルム張力制御
フィルムの張力は、たばこ箱包装機が角や端をどの程度きつく密封できるかに直接影響します。この機械のフィルム供給システムには張力センサーと補償ローラーが組み込まれており、フィルムの unwinding 速度を一定に保ち、緩みによる密封不良やしわによる密封強度の低下を防ぎます。フィルムが制御された張力で包装ステーション内を通過する際、製品表面にぴったりと密着した状態を保つため、プレッシャーローラーが密封工程全体にわたって均一で気泡のない接触を実現できます。
ただし、フィルムの張力が高すぎると、下地となる製品が変形したり、ラッピング工程中にフィルムが破れたりする可能性があり、シールの完全な失敗を招きます。たばこ箱用ラッピング機は、フィルムの巻き出し、製品の寸法変化、または速度変化に応じて張力を動的に調整するフィードバック制御システムによって、こうした相反する力をバランスよく制御します。この自動張力管理により、作業者は製品ロットごとの手動調整を必要とせずに、きつくて信頼性の高いフィルムシールを実現できます。
熱シール技術と温度管理
ヒートバーの精度と温度制御
熱シールは、たばこ箱包装機がフィルムを永久的かつ耐久性のある状態で接着するための主な機構です。ヒートバー(特定の温度に加熱された金属部品)がフィルム層に制御された熱エネルギーを供給し、その表面を分子レベルで溶融させて、単一かつ一体となったシームを形成します。設定温度はシール品質に直接影響を与えます。温度が低すぎると溶融が不十分となり、剥離しやすい弱いシールになります。逆に高すぎるとフィルムの構造が劣化し、シール強度が低下したり、取り扱い中に亀裂が生じるようなもろさを引き起こします。
高度な タバコ箱ラッピング機 各モデルは、シールバーに沿って独立した温度ゾーンを備えており、シールの開始部、中央部、最終冷却段階それぞれに異なる加熱プロファイルを設定できます。この段階的な加熱方式により、フィルム素材への熱衝撃が抑えられ、シール幅全体での分子レベルでの完全な融合が確保されます。デジタル温度コントローラーは±2℃の精度を維持し、これはポリエチレン、ポリプロピレン、セロファンなどのフィルムにおいて最適なシールが得られる温度範囲が非常に狭いため、極めて重要です。
滞留時間の最適化
滞留時間(フィルムがヒートバーと接触している時間)は、たばこ箱包装機が密閉性の高いシールを形成するか、品質に問題のある結果を生じるかを根本的に左右します。滞留時間を長くすると、熱がより深部まで浸透し、フィルム同士の融合がより完全になりますが、長すぎると熱による損傷が発生し、生産速度が低下し、品質のばらつきも生じます。機械オペレーターは、フィルムの種類、運転速度、ヒートバーの温度に応じて滞留時間を調整します。一般的な設定値は、フィルムの厚さや材質によって異なりますが、0.5~2秒程度です。
たばこ箱のラッピング機は通常、シールバーの位置調整、シーリング工程中のコンベア速度の低下、またはフィルムが最適な位置に到達したときにのみ加熱バーを起動するプログラマブルな熱パルス制御によって、ドウェル時間を制御します。ドウェル時間がフィルムの熱的特性と正確に一致すると、材料の劣化や生産遅延を最小限に抑えながら、シール強度が最大になります。オペレーターは定期的な試験によりシールの一貫性を監視し、温度計測値や機械的摩耗から最適性能からのずれが確認された場合、ドウェルパラメーターを調整します。
機械式シールの設計およびエッジ形状
角部のラッピングとエッジの重ね合わせ
たばこ箱のラップ包装機は、フィルムを特定の角度および位置で重ね合わせるよう機械的に誘導する構造により、製品の角部におけるフィルムの密閉性を高めます。包装機構は、フィルムを箱の角に正確に折り曲げ、複数層のフィルムが密着する重ね合わせ領域を形成します。この重ね合わせによって冗長性が確保され、主 seal にわずかな応力や損傷が生じても、密封性が維持されます。また、機械の折り返し指とガイドレールがフィルムの向きを制御し、すべての製品で重ね合わせ位置が一定になるよう調整しています。
コーナー密封は、複数のフィルム層が製品の鋭い角部で重なるため、機械的ストレスや圧力下で最初に密封が破れる応力集中点を生じるという重大な弱点です。たばこ箱用ラッピング機は、重なり部分に正確に追加の熱と圧力を加えるよう設計されたコーナー密封バーの配置により、この課題に対処します。これにより、複数のフィルム層が単一の補強されたシームとして融合し、直線的なエッジ密封よりもはるかに強固な密封が実現されます。このコーナー補強機能こそが、高品質機と基本モデルとの明確な差異であり、商品の賞味期限延長および改ざん防止性能の向上を直接可能にします。
密封ラインの形状と均一性
シールラインの幾何学的精度は、たばこ箱包装機がきっちりとしたプロフェッショナルな外観のシールを形成するか、あるいは目立つ欠陥を生じるかを大きく左右します。シールバーはフィルムの走行方向に対して直角に追従し、シール幅全体にわたって均一な熱と圧力を加える必要があります。ずれが生じると、斜めのシールや圧力のむら、あるいはフィルムのずれが発生し、開封しやすい弱い部分ができてしまいます。最新の機械では、光学式アライメントシステムや機械式ガイドを採用しており、生産稼働中にシールバーの位置を一定に保ち、熱膨張や機械的な摩耗に対しても自動的に補正します。
シールラインの直線性と均一性は、プロフェッショナルなパッケージ外観と、製品の品質保証に対する消費者の信頼感に寄与します。たばこ箱包装機が数千個の製品にわたり正確なシール形状を維持する場合、均一な視覚的表現がブランドの一貫性を生み出し、高品質な製造工程を示唆します。オペレーターは、校正済みの直定規または光学式測定器を用いて定期的にシールラインの位置精度を確認し、許容範囲を超えるずれが検出された場合には、シールバーの再調整または交換を行います。これにより、後工程における品質不具合を未然に防止します。
品質確認およびシール試験
ライン内検査および欠陥検出
現代のたばこ箱包装機には、シール品質をリアルタイムで検証するためのライン内ビジョンシステムおよび機械式試験装置が導入されており、不良品が包装工程に到達する前に、オペレーターが問題を特定・修正できるようになっています。ビジョンシステムは、シールラインの直線性、しわや折り目のある箇所の有無、色の均一性、および重なり部分の位置精度を検出します。一方、機械式試験装置は、ランダムに選択されたサンプルに対して所定の剥離力を加え、シール強度を測定し、結合部が仕様上の最低基準を満たしているかを確認します。こうしたライン内検証システムにより、たばこ箱包装機は長時間の連続生産においても一貫した品質を維持でき、手動による抜き取り検査や破壊検査を必要としなくなります。
欠陥検出により、機械が自動的に停止し、オペレーターにアラートを発し、場合によっては不良品を自動で排除するため、消費者に品質の劣る製品が届くのを防ぎます。たとえば、たばこ箱の包装機が一貫したシール不良を検出した場合、圧力設定、ヒートバー温度、フィルム張力、または機械のアライメントについて保守担当者が点検・調整を行うよう促されます。これにより、原因の特定と是正措置が迅速に行われます。このような継続的なフィードバックループにより、交代勤務や製品仕様の切り替え、季節による生産量変動など、さまざまな状況においてもシール品質基準が維持されます。
圧力試験およびシール強度検証
破壊剥離試験は、たばこ箱のラッピング機が仕様要件を満たすシールを確実に形成しているかどうかを定量的に検証する手法です。試料製品に対して、制御された引張または剥離試験を行い、密封されたフィルム層を剥がすのに必要な力を測定します。得られた結果からシール強度を定量的に評価でき、熱処理、加圧の適正な実施、および材料品質の良否を確認できます。ほとんどのたばこメーカーでは、製品種別や想定される取扱い負荷に応じて、通常150~300グラム/インチの最小シール強度を規定しており、これにより、意図しない開封を防ぎつつ、正当な製品使用時に過剰な力を必要としないよう配慮しています。
製造工程全体で定期的にシール強度を検査することで、喫煙者向け箱包装機が数百万点もの製品にわたり一貫した性能を維持していることを統計的に保証します。時間の経過とともに測定結果をトレンド分析することで、部品の摩耗による徐々なる性能低下を早期に把握し、シール品質が許容限界を下回る前に予防保全のスケジューリングが可能になります。このようなデータに基づくシール検証手法は、ブランドの信頼性を守り、消費者からの苦情を減らすとともに、顧客の信頼を築くための品質基準への取り組みを示すものです。
よくあるご質問
喫煙者向け箱包装機において最適なシールを実現するためには、フィルムの厚さをどの程度に設定すればよいですか?
セロハンフィルムの厚さは通常18~25マイクロメートル、現代のたばこ箱包装機で使用されるポリエチレンフィルムは15~20マイクロメートルです。薄いフィルムは、損傷を防ぐため、低い封止温度と短い保持時間で処理する必要があります。一方、厚いフィルムは、完全な分子融合を達成するために、より高い温度と長い保持時間が必要です。各フィルム材質について、メーカーが最適な厚さ範囲を定めており、オペレーターはこの仕様内でのみフィルムを使用しなければならず、そうでないと、たばこ箱包装機がきつくて均一なシールを形成できず、材質の劣化や機械的ストレスが生じるおそれがあります。
たばこ箱包装機のシール品質を維持するためには、どのくらいの頻度で保守点検を行うべきですか?
たばこ箱包装機では、毎日の点検として、圧着ローラー、ヒートバー、フィルムガイドの摩耗・異物付着・熱残留を確認し、シール品質のばらつきを防ぐ必要があります。週次の予防保全では、圧着ローラーの清掃、ヒートバーのキャリブレーション確認、機械的アライメントの点検を行います。月次の保全では、部品への潤滑、温度センサーの再キャリブレーション、代表的な製品によるシール強度試験を実施します。定期的な保全計画を実行することで、性能の徐々なる劣化を未然に防ぎ、すべてのたばこ箱包装機が使用期間中、きつくて均一なシールを維持できるようになります。
たばこ箱包装機は、異なるフィルム素材に応じてシールパラメーターを調整できますか?
はい、現代のたばこ箱包装機システムには、プログラマブルコントローラーが搭載されており、異なるフィルム材質、厚さ、製品寸法に最適化された複数のシールプロファイルをオペレーターが登録・保存できます。生産開始前に適切なプロファイルを選択すると、機械が自動的に対応する温度設定、加圧レベル、保持時間、フィルム張力仕様を適用します。この柔軟性により、単一のたばこ箱包装機で多様な包装フォーマットを効率的に処理可能となり、製品切り替え時のセットアップ時間を短縮し、装置が対応するすべての材質において一貫したシール品質を維持できます。