
 EN


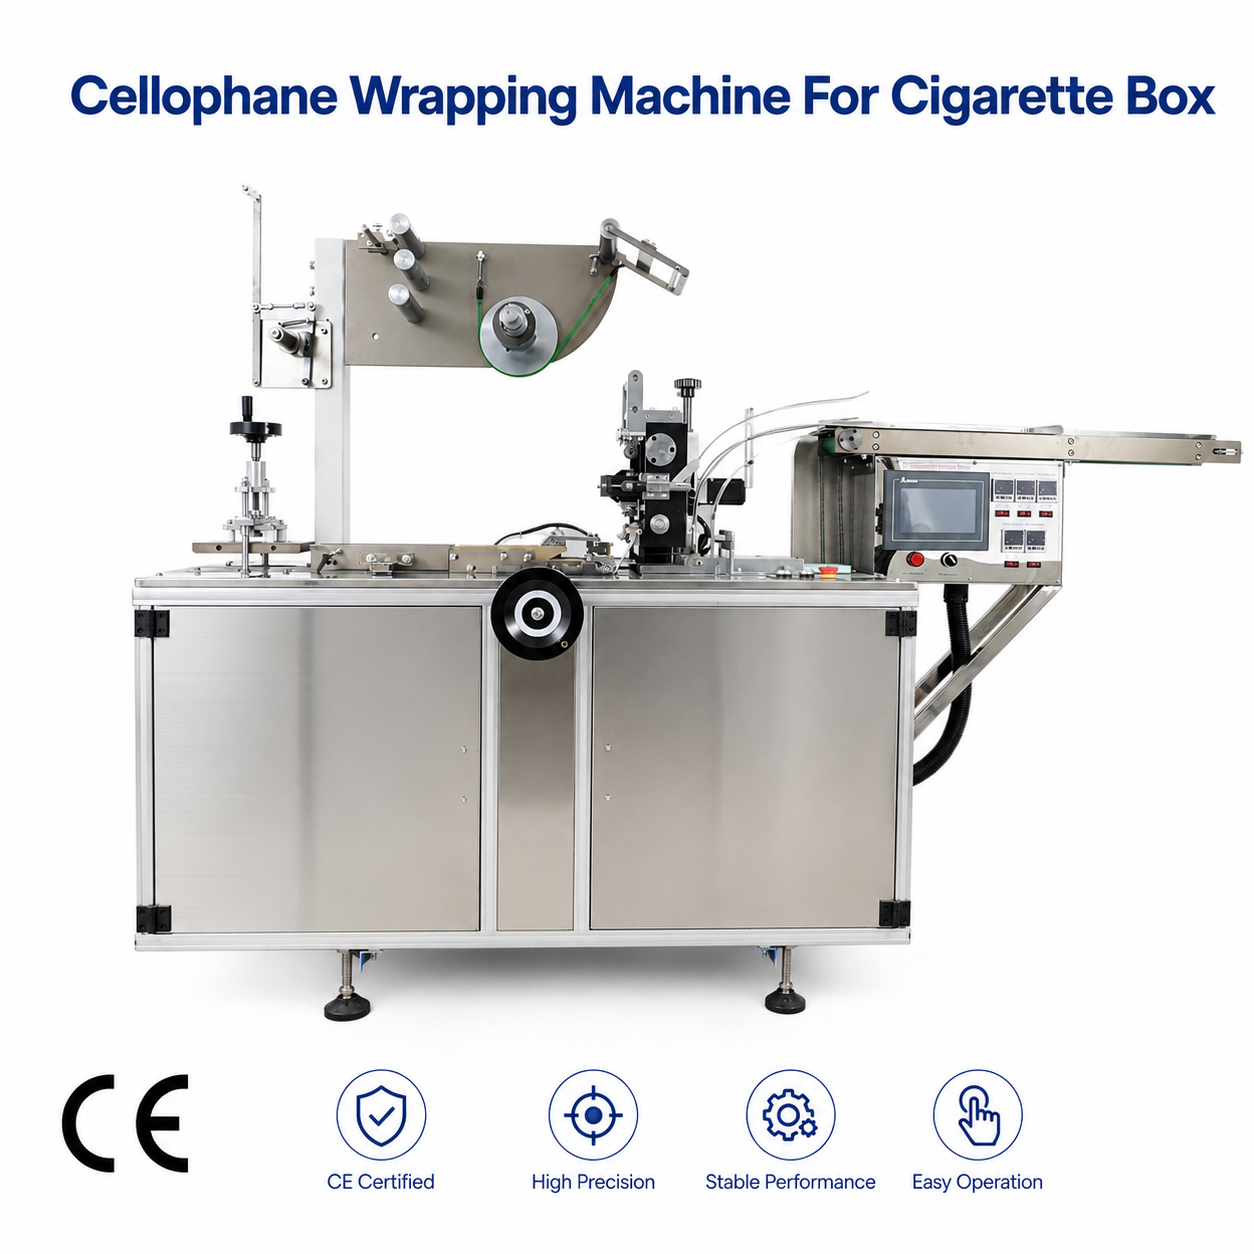
A machine pour emballage de boîtes de cigarettes est conçu pour assurer un scellage précis et constant du film, protégeant ainsi l’intégrité du produit tout en conservant une apparence professionnelle sur les rayons des points de vente. La qualité du scellage influence directement la durée de conservation, la preuve d’ouverture et la perception par le consommateur, ce qui fait du scellage étanche du film une exigence opérationnelle essentielle pour les fabricants de cigarettes et les opérations d’emballage à travers le monde. Comprendre comment une machine d’emballage de boîtes de cigarettes réalise un scellage fiable permet aux opérateurs d’optimiser les performances, de réduire le gaspillage de matériaux et de respecter les normes industrielles.
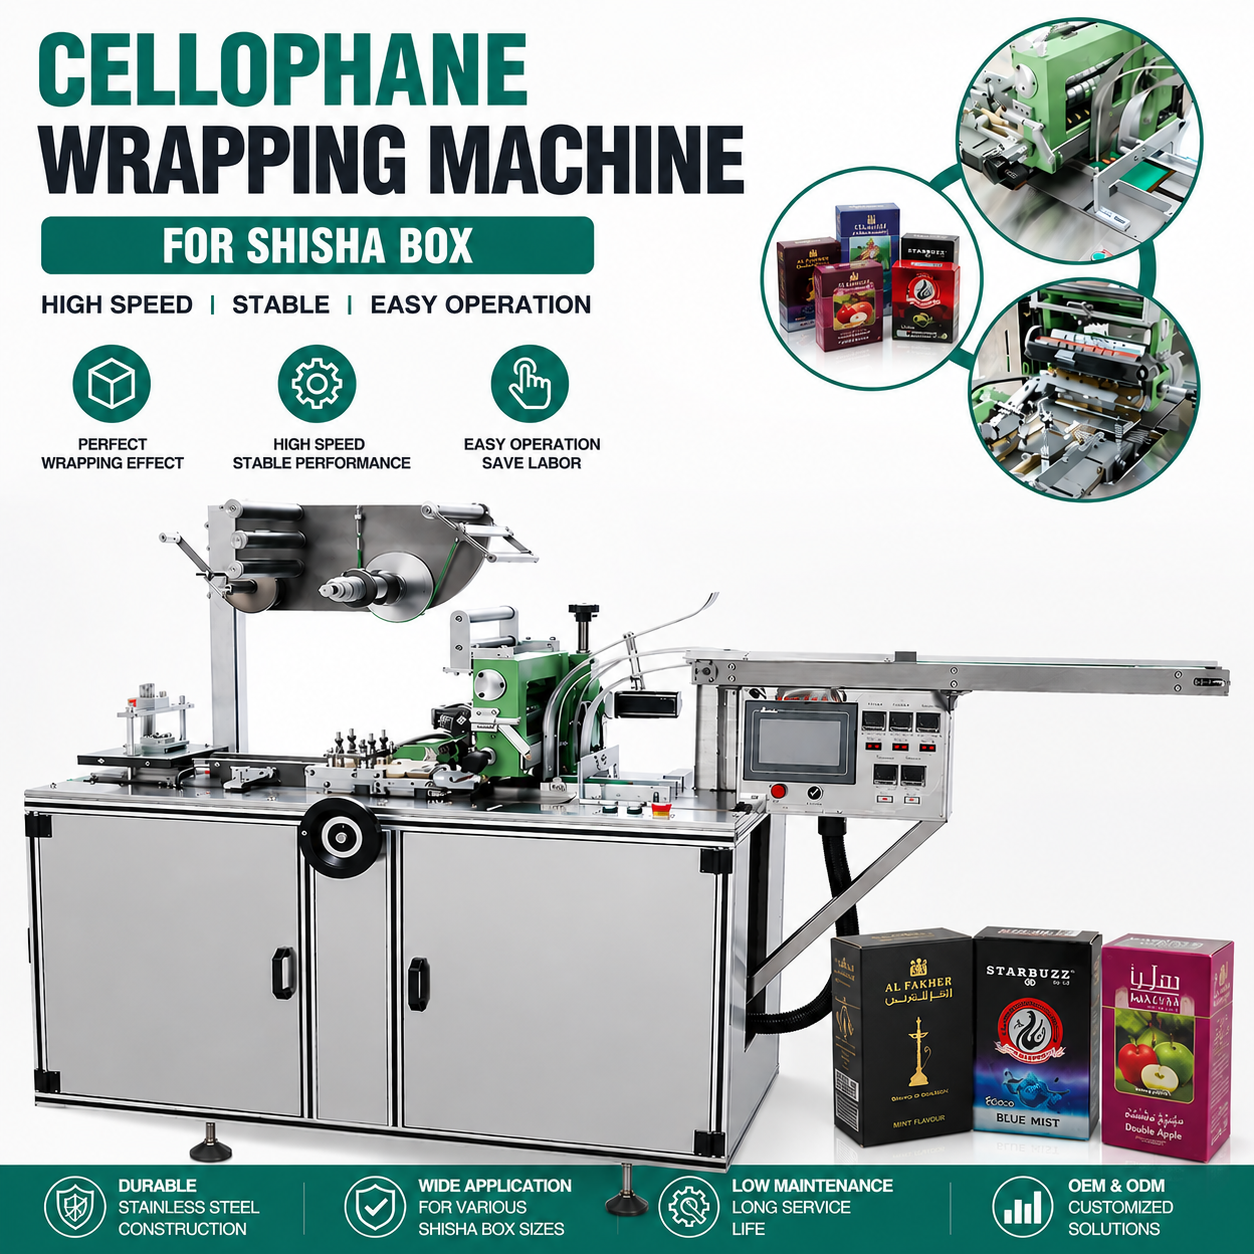
L’architecture d’une machine moderne d’emballage de boîtes de cigarettes intègre plusieurs systèmes mécaniques et thermiques fonctionnant en parfaite harmonie afin de garantir que chaque bord scellé respecte des spécifications précises. Des mécanismes de régulation de la pression à l’étalonnage de la température, chaque composant contribue à la formation de scellés filmiques résistants à l’ouverture, imperméables à l’humidité et préservant l’intégrité antimanipulation tout au long de la distribution et de la manipulation en point de vente.
Régulation de la pression et tension du film
Système optimal de délivrance de pression
Une machine d’emballage de boîtes de cigarettes assure un scellement étanche du film grâce à des rouleaux de pression précisément calibrés qui exercent une force constante sur les couches de film sur toute la longueur du joint. Le système d’application de pression utilise des actionneurs pneumatiques ou hydrauliques pour assurer une compression uniforme, garantissant que les molécules du film s’unissent étroitement sans former de plis, de rides ni de points faibles. Les machines modernes disposent de réglages de pression ajustables que les opérateurs peuvent affiner en fonction de l’épaisseur du film, de sa composition matérielle et des dimensions du produit, ce qui permet à une machine d’emballage de boîtes de cigarettes de traiter divers formats d’emballage sans modification de l’équipement.
Les rouleaux de pression fonctionnent par paires synchronisées, guidant le film à travers la zone d’étanchéité tout en maintenant un alignement parallèle afin d’éviter tout décalage ou contact inégal. Les opérateurs surveillent en continu les indications du manomètre ; des écarts signalent souvent une usure des rouleaux, un déséquilibre de la tension du film ou des problèmes de qualité du matériau, nécessitant une correction immédiate. Lorsqu’une machine d’emballage de boîtes de cigarettes fonctionne aux spécifications de pression recommandées par le fabricant, les scellés du film développent la liaison moléculaire nécessaire pour résister aux contraintes mécaniques, aux variations de température et à l’exposition à l’humidité tout au long du cycle de vie du produit.
Régulation de la tension du film
La tension du film influence directement la précision avec laquelle une machine d’emballage de boîtes de cigarettes scelle les bords et les coins. Le système d’alimentation en film de la machine intègre des capteurs de tension et des rouleaux compensateurs qui maintiennent une vitesse constante de déroulement du film, évitant ainsi tout relâchement susceptible de provoquer des scellés lâches ou des plis compromettant l’intégrité du scellage. Lorsque le film traverse la station d’emballage sous une tension contrôlée, il reste tendu contre les surfaces du produit, permettant aux rouleaux de pression de garantir un contact uniforme et sans bulles tout au long du processus de scellage.
Une tension excessive du film peut toutefois déformer le produit sous-jacent ou provoquer la rupture du film pendant le cycle d’emballage, entraînant des défaillances catastrophiques de scellage. Une machine d’emballage de boîtes de cigarettes équilibre ces forces concurrentes grâce à des systèmes de régulation par rétroaction qui ajustent dynamiquement la tension au fur et à mesure que le film se déroule, que les dimensions du produit varient ou que la vitesse change. Cette gestion automatisée de la tension permet aux opérateurs d’obtenir un scellage du film serré et fiable, sans nécessiter d’ajustement manuel entre les lots de produits.
Technologie de scellage thermique et gestion de la température
Précision de la barre chauffante et régulation de la température
Le scellement thermique constitue le mécanisme principal par lequel une machine d’emballage de boîtes de cigarettes réalise une liaison permanente et durable du film. Des barres chauffantes — des composants métalliques portés à des températures précises — appliquent une énergie thermique contrôlée sur les couches de film, faisant fondre leurs surfaces au niveau moléculaire et les fusionnant en des joints uniques et intégrés. Le réglage de la température détermine directement la qualité du scellement : une chaleur insuffisante provoque une fusion incomplète et des scellés faibles, sujets à la séparation, tandis qu’une chaleur excessive dégrade la structure du film, réduit la résistance du scellement ou engendre une fragilité entraînant des fissures lors de la manipulation.
Avancé machine pour emballage de boîtes de cigarettes les modèles disposent de zones de température indépendantes le long de la barre de scellage, permettant des profils thermiques différents pour l’initiation du scellage, les sections centrales et les phases finales de refroidissement. Cette approche de chauffage progressif évite les chocs thermiques aux matériaux des films tout en garantissant une fusion moléculaire complète sur toute la largeur du scellage. Les régulateurs numériques de température assurent une précision de ±2 °C, ce qui est essentiel car les films en polyéthylène, en polypropylène et en cellophane présentent des fenêtres thermiques étroites dans lesquelles le scellage optimal s’opère.
Optimisation du temps de maintien
Le temps de contact—durée pendant laquelle le film reste en contact avec les barres chauffantes—détermine fondamentalement si une machine d’emballage de boîtes de cigarettes produit des scellés étanches ou des résultats défectueux. Des temps de contact plus longs permettent une pénétration thermique plus profonde et une fusion plus complète du film, mais une durée excessive provoque des dommages thermiques, réduit la vitesse de production et entraîne des variations de qualité. Les opérateurs de la machine ajustent le temps de contact en fonction du type de film, des réglages de vitesse et de la température des barres chauffantes ; les valeurs usuelles varient entre 0,5 et 2 secondes, selon l’épaisseur du film et sa composition matérielle.
Une machine d’emballage de boîtes de cigarettes contrôle généralement le temps de séjour grâce à un positionnement réglable de la barre de scellage, à une réduction de la vitesse du convoyeur pendant les phases de scellage ou à des cycles programmables d’impulsions thermiques qui activent les barres chauffantes uniquement lorsque le film atteint la position optimale. Lorsque le temps de séjour correspond précisément aux propriétés thermiques du film, les soudures atteignent une résistance maximale tout en minimisant la dégradation du matériau et les retards de production. Les opérateurs surveillent la régularité des soudures par des essais périodiques et ajustent les paramètres du temps de séjour lorsque les mesures de température ou l’usure mécanique indiquent un écart par rapport aux performances optimales.
Conception du joint mécanique et configuration des bords
Emballage des coins et recouvrement des bords
Une machine d’emballage de boîtes de cigarettes garantit un scellement étanche du film aux coins du produit grâce à une conception mécanique qui guide le film afin qu’il se superpose selon des angles et des positions spécifiques. Le mécanisme d’emballage replie le film avec précision autour des bords de la boîte, créant des zones de superposition où plusieurs couches de film adhèrent entre elles ; ces superpositions assurent une redondance qui préserve l’intégrité du scellement, même si les scellages principaux subissent une contrainte ou une détérioration mineure. Les doigts de pliage et les rails de guidage de la machine contrôlent l’orientation du film, garantissant que les superpositions se produisent systématiquement aux mêmes emplacements sur tous les produits.
Le scellement des coins représente une vulnérabilité critique, car plusieurs couches de film convergent aux bords tranchants du produit, créant des points de concentration de contrainte où les soudures cèdent en premier sous l’effet des contraintes mécaniques ou de la pression. Une machine d’emballage de boîtes de cigarettes résout ce problème grâce au positionnement précis de la barre de soudure des coins, qui applique chaleur et pression supplémentaires exactement là où les couches se chevauchent, fusionnant ainsi plusieurs couches de film en des joints renforcés uniques, nettement plus résistants que les soudures linéaires. Cette capacité de renforcement des coins distingue les machines haut de gamme des modèles basiques, permettant directement une durée de conservation accrue et une meilleure preuve de manipulation.
Géométrie et régularité de la ligne de soudure
La précision géométrique des lignes de scellage influence considérablement la qualité des scellés produits par une machine d’emballage de paquets de cigarettes : scellés serrés et professionnels, ou défauts visibles. Les barres de scellage doivent suivre une trajectoire perpendiculaire à la direction de déplacement du film, appliquant chaleur et pression de façon uniforme sur toute la largeur du scellé ; un désalignement engendre des scellés obliques, des variations de pression ou un décalage du film, ce qui crée des zones faibles sujettes à l’ouverture. Les machines modernes intègrent des systèmes d’alignement optique ou des guides mécaniques garantissant un positionnement constant des barres de scellage tout au long des séries de production, tout en compensant automatiquement l’expansion thermique ou l’usure mécanique.
La rectitude et la régularité de la ligne de scellage contribuent à l’aspect professionnel de l’emballage et renforcent la confiance des consommateurs dans l’intégrité du produit. Lorsqu’une machine d’emballage de boîtes de cigarettes maintient une géométrie précise de la ligne de scellage sur des milliers d’unités, une présentation visuelle uniforme assure la cohérence de la marque et suggère des procédés de fabrication de haute qualité. Les opérateurs vérifient périodiquement l’alignement de la ligne de scellage à l’aide de règles étalonnées ou d’outils optiques de mesure ; toute déviation dépassant les tolérances spécifiées exige un repositionnement ou un remplacement de la barre de scellage, afin d’éviter des défaillances de qualité en aval.
Vérification de la qualité et essais de scellage
Inspection en ligne et détection des défauts
Les installations modernes de machines d’emballage de boîtes de cigarettes intègrent des systèmes de vision en ligne et des dispositifs de test mécanique qui vérifient en temps réel la qualité des scellés, permettant aux opérateurs d’identifier et de corriger les problèmes avant que les produits défectueux n’atteignent les lignes d’emballage. Les systèmes de vision détectent la rectitude de la ligne de scellage, la présence de plis ou de rides, la cohérence de la couleur et l’alignement du recouvrement ; les testeurs mécaniques appliquent une force de décollement contrôlée à des échantillons aléatoires, mesurant la résistance du scellage et confirmant que les liaisons répondent aux seuils minimaux spécifiés. Ces systèmes de vérification en ligne permettent à une machine d’emballage de boîtes de cigarettes de maintenir une qualité constante tout au long de cycles de production prolongés, sans nécessiter d’échantillonnage manuel ni de tests destructifs.
La détection des défauts déclenche des réponses automatisées : les machines arrêtent la production, avertissent les opérateurs et rejettent parfois automatiquement les produits défectueux, empêchant ainsi des marchandises de qualité inférieure d’atteindre les consommateurs. Lorsqu’une machine d’emballage de boîtes de cigarettes identifie des défauts répétés de scellage, elle déclenche un examen d’entretien des réglages de pression, de la température des barres chauffantes, de la tension du film ou de l’alignement mécanique, permettant une correction rapide de la cause racine. Cette boucle continue de rétroaction maintient les normes de qualité du scellage tout au long des changements de poste, des transitions entre formats de produit et des variations saisonnières de production.
Essai de pression et validation de la résistance du scellage
Les essais destructifs de décollement permettent de vérifier quantitativement que la machine d’emballage des boîtes de cigarettes produit des scellés conformes aux exigences spécifiées. Des produits échantillons subissent des essais contrôlés de traction ou de décollement mesurant la force nécessaire pour séparer les couches de film scellées ; les résultats indiquent quantitativement la résistance des scellés et confirment que le traitement thermique, la pression appliquée et la qualité des matériaux fonctionnent correctement. La plupart des fabricants de cigarettes spécifient des valeurs minimales de résistance des scellés — généralement comprises entre 150 et 300 grammes par pouce, selon le type de produit et les contraintes mécaniques prévues — afin de garantir que les scellés résistent à toute ouverture accidentelle, sans toutefois nécessiter une force excessive pour un accès légitime au produit.
Des essais réguliers de résistance des scellés tout au long des séries de production fournissent une confiance statistique que la machine d’emballage des boîtes de cigarettes maintient des performances constantes sur des millions de produits. L’analyse des tendances des résultats dans le temps permet de détecter une dégradation progressive due à l’usure des composants, ce qui rend possible la planification d’une maintenance préventive avant que la qualité des scellés ne tombe en dessous des seuils acceptables. Cette approche fondée sur les données pour la vérification des scellés protège la réputation de la marque, réduit les réclamations des consommateurs et démontre un engagement envers des normes de qualité qui renforcent la confiance des clients.
FAQ
Quelles exigences en matière d’épaisseur du film garantissent un scellage optimal sur une machine d’emballage des boîtes de cigarettes ?
L’épaisseur du film varie généralement entre 18 et 25 microns pour la cellophane et entre 15 et 20 microns pour les films en polyéthylène utilisés sur les systèmes modernes d’emballage de boîtes de cigarettes. Les films plus minces nécessitent des températures de scellage plus basses et des temps de maintien plus courts afin d’éviter tout dommage, tandis que les films plus épais exigent des températures plus élevées et un temps de maintien prolongé pour assurer une fusion moléculaire complète. Les fabricants précisent les plages d’épaisseur optimales pour chaque type de film, et les opérateurs doivent utiliser des films conformes à ces spécifications afin de garantir que la machine d’emballage de boîtes de cigarettes produise des scellés étanches et réguliers, sans dégradation du matériau ni contrainte mécanique.
À quelle fréquence une machine d’emballage de boîtes de cigarettes doit-elle faire l’objet d’une maintenance afin de préserver la qualité des scellés ?
Une machine d’emballage de boîtes de cigarettes nécessite des inspections quotidiennes des rouleaux de pression, des barres chauffantes et des guides de film afin de détecter l’usure, les résidus étrangers ou les dépôts thermiques susceptibles de nuire à la régularité du scellage. La maintenance préventive hebdomadaire comprend le nettoyage des rouleaux de pression, la vérification de l’étalonnage des barres chauffantes et les contrôles d’alignement mécanique. La maintenance mensuelle implique la lubrification des composants, la recalibration des capteurs thermiques et les essais de résistance du scellage sur des produits représentatifs. Des calendriers d’entretien réguliers empêchent une dégradation progressive des performances, garantissant ainsi que chaque machine d’emballage de boîtes de cigarettes maintienne un scellage étroit et régulier tout au long de sa durée de vie opérationnelle.
Une machine d’emballage de boîtes de cigarettes peut-elle ajuster les paramètres de scellage en fonction de différents matériaux de film ?
Oui, les systèmes modernes d’emballage de boîtes de cigarettes sont équipés de contrôleurs programmables permettant aux opérateurs de stocker plusieurs profils de scellage optimisés pour différents matériaux de film, épaisseurs et dimensions de produits. Avant le démarrage de la production, les opérateurs sélectionnent le profil approprié, et la machine applique automatiquement les réglages correspondants de température, de niveau de pression, de temps de maintien et de tension du film. Cette flexibilité permet à une seule machine d’emballage de boîtes de cigarettes de traiter efficacement divers formats d’emballage, réduisant ainsi le temps de préparation entre les changements de produit et assurant une qualité constante des scellés sur tous les types de matériaux pris en charge par l’équipement.
Table des matières
- Régulation de la pression et tension du film
- Technologie de scellage thermique et gestion de la température
- Conception du joint mécanique et configuration des bords
- Vérification de la qualité et essais de scellage
-
FAQ
- Quelles exigences en matière d’épaisseur du film garantissent un scellage optimal sur une machine d’emballage des boîtes de cigarettes ?
- À quelle fréquence une machine d’emballage de boîtes de cigarettes doit-elle faire l’objet d’une maintenance afin de préserver la qualité des scellés ?
- Une machine d’emballage de boîtes de cigarettes peut-elle ajuster les paramètres de scellage en fonction de différents matériaux de film ?