
 EN


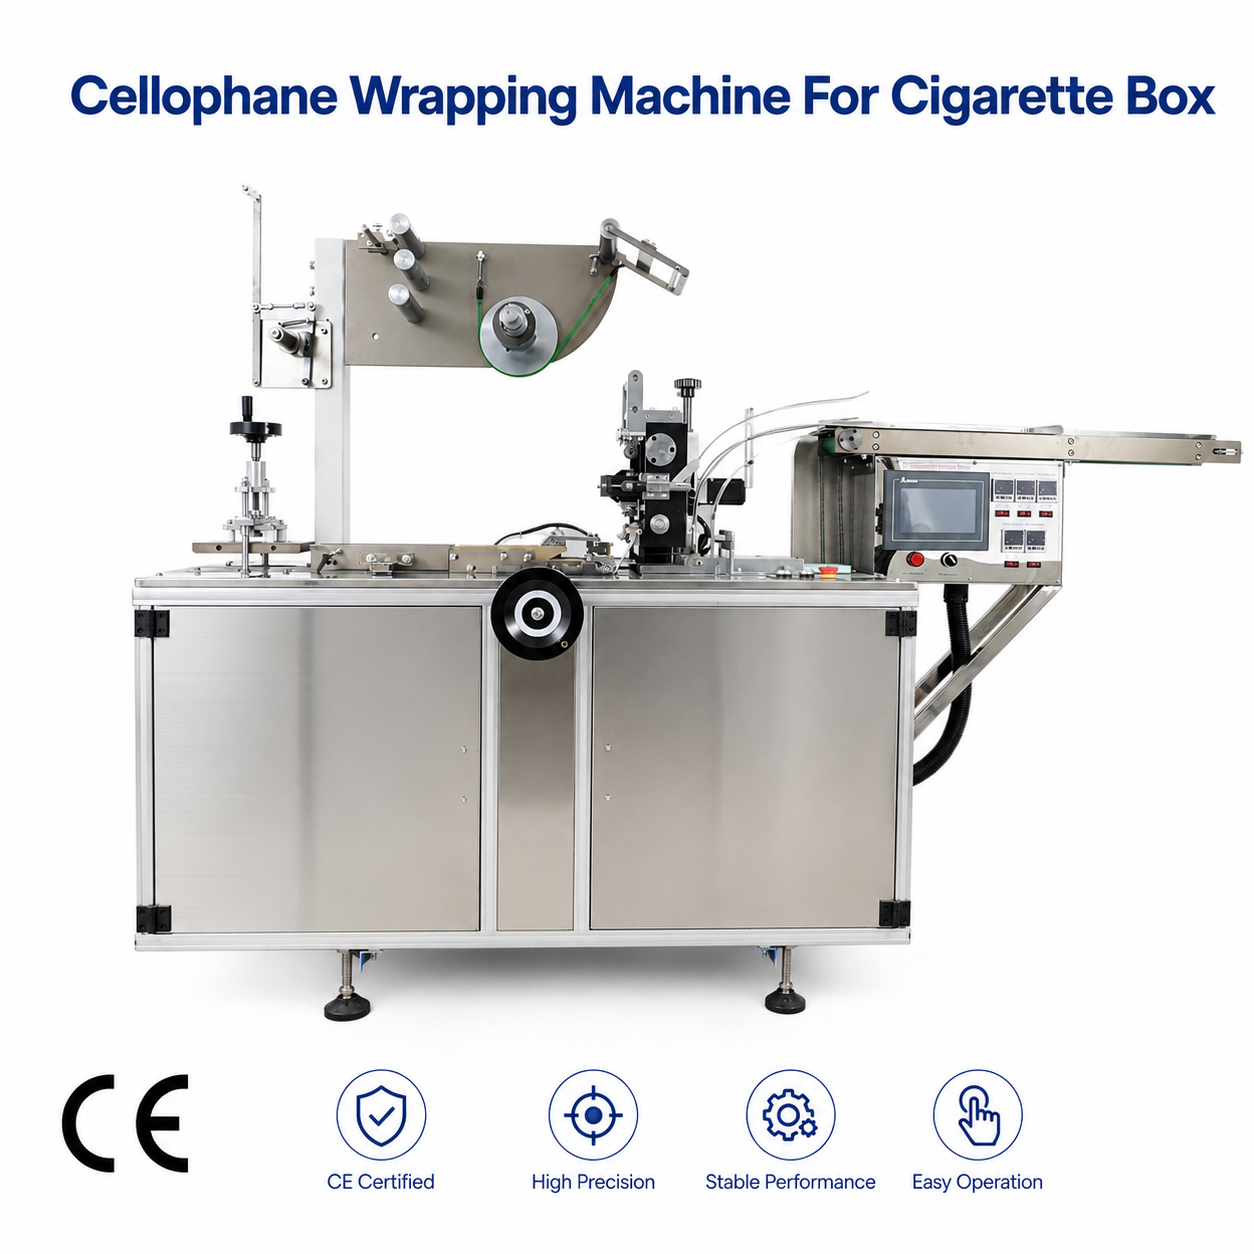
Ein zigarettenkarton-Umhüllmaschine ist so konstruiert, dass er eine präzise und konsistente Folienversiegelung gewährleistet, die die Produktintegrität schützt und gleichzeitig ein professionelles Erscheinungsbild im Einzelhandel bewahrt. Die Versiegelungsqualität beeinflusst direkt die Haltbarkeit, die Manipulationssicherheit sowie die Wahrnehmung durch den Verbraucher – weshalb eine exakte Folienversiegelung eine entscheidende betriebliche Anforderung für Tabakhersteller und Verpackungsbetriebe weltweit darstellt. Das Verständnis dafür, wie eine Zigarettenkarton-Verpackungsmaschine eine zuverlässige Versiegelung erreicht, hilft Bedienern dabei, die Leistung zu optimieren, Materialverschwendung zu reduzieren und die Einhaltung branchenüblicher Standards sicherzustellen.
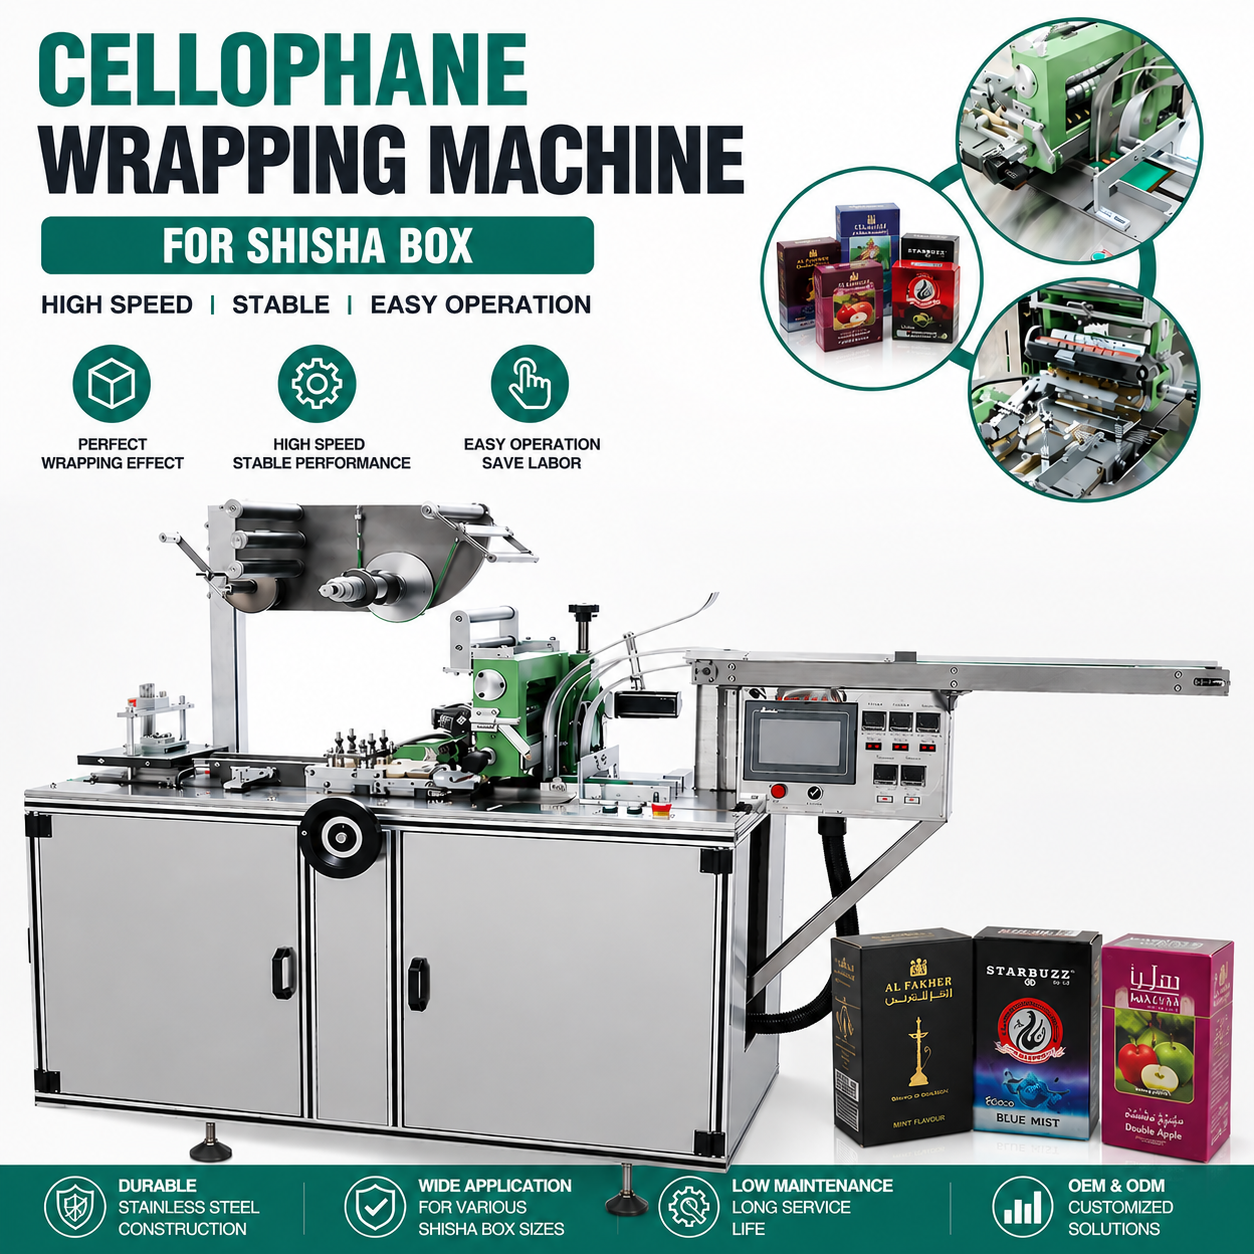
Die Architektur einer modernen Zigarettenkarton-Verpackungsmaschine umfasst mehrere mechanische und thermische Systeme, die harmonisch zusammenwirken, um sicherzustellen, dass jede versiegelte Kante exakt den Spezifikationen entspricht. Von Druckregelmechanismen bis hin zur Temperaturkalibrierung trägt jede Komponente dazu bei, Folienversiegelungen zu erzeugen, die einem Öffnungsversuch widerstehen, das Eindringen von Feuchtigkeit verhindern und während der gesamten Distribution sowie beim Einzelhandelsverkauf die Manipulationssicherheit bewahren.
Druckregelung und Folienspannung
Optimales Druckversorgungssystem
Eine Zigarettenkarton-Verpackungsmaschine gewährleistet eine dichte Folienversiegelung mithilfe präzise kalibrierter Druckrollen, die die Folienschichten mit konstanter Kraft über die gesamte Versiegelungslänge zusammenpressen. Das Druckübertragungssystem nutzt pneumatische oder hydraulische Stellglieder, um eine gleichmäßige Kompression auszuüben und so eine feste Bindung der Folienmoleküle ohne Falten, Wellen oder Schwachstellen zu gewährleisten. Moderne Maschinen verfügen über einstellbare Druckeinstellungen, die Bediener je nach Folienstärke, Materialzusammensetzung und Produktabmessungen feinjustieren können; dadurch kann eine Zigarettenkarton-Verpackungsmaschine unterschiedliche Verpackungsformate ohne Geräteumstellung verarbeiten.
Die Druckrollen arbeiten paarweise koordiniert und führen die Folie durch die Versiegelungszone, wobei sie eine parallele Ausrichtung aufrechterhalten, um Verkantungen oder ungleichmäßigen Kontakt zu vermeiden. Die Bediener überwachen kontinuierlich die Anzeige des Druckmanometers; Abweichungen signalisieren häufig Rollenverschleiß, Ungleichgewichte in der Folienspannung oder Materialqualitätsprobleme, die unverzügliche Korrekturmaßnahmen erfordern. Wenn eine Zigarettenkarton-Verpackungsmaschine innerhalb der vom Hersteller empfohlenen Druckspezifikationen betrieben wird, entstehen Folienversiegelungen mit der molekularen Bindung, die erforderlich ist, um mechanischen Belastungen, Temperaturschwankungen und Feuchtigkeitseinwirkung während des gesamten Produktlebenszyklus standzuhalten.
Regelung der Folienspannung
Die Folienspannung beeinflusst direkt, wie fest eine Zigarettenkarton-Verpackungsmaschine Kanten und Ecken versiegeln kann. Das Folienzuführsystem der Maschine verfügt über Spannungssensoren und Ausgleichsrollen, die eine konstante Abwickelgeschwindigkeit der Folie sicherstellen und so Schlaffheit verhindern, die zu lockeren Versiegelungen oder Falten führen würde, welche die Dichtheit der Versiegelung beeinträchtigen. Wenn die Folie unter kontrollierter Spannung durch die Verpackungsstation läuft, bleibt sie straff an den Produktflächen anliegen, sodass Druckrollen während des Versiegelungsprozesses einen gleichmäßigen, blasenfreien Kontakt gewährleisten.
Eine übermäßige Folienspannung kann jedoch das darunterliegende Produkt verformen oder während des Verpackungszyklus zum Reißen der Folie führen, was katastrophale Versiegelungsfehler verursacht. Eine Zigarettenkarton-Verpackungsmaschine gleicht diese konkurrierenden Kräfte mittels Regelkreissystemen aus, die die Spannung dynamisch anpassen, während die Folie abgewickelt wird, sich die Produktabmessungen ändern oder Geschwindigkeitsänderungen auftreten. Diese automatisierte Spannungsregelung stellt sicher, dass Bediener eine straffe, zuverlässige Folienversiegelung erreichen, ohne manuelle Anpassungen zwischen Produktchargen vornehmen zu müssen.
Thermische Versiegelungstechnologie und Temperaturmanagement
Präzision der Heizleiste und Temperaturregelung
Die thermische Versiegelung stellt den Hauptmechanismus dar, durch den eine Zigarettenkarton-Verpackungsmaschine eine dauerhafte, robuste Folienverbindung erzielt. Heizstäbe – metallische Komponenten, die auf bestimmte Temperaturen erhitzt werden – übertragen gezielte thermische Energie auf die Folienschichten, wodurch deren Oberflächen auf molekularer Ebene schmelzen und zu einer einzigen, integrierten Naht verschmelzen. Die eingestellte Temperatur bestimmt unmittelbar die Versiegelungsqualität: Unzureichende Wärme führt zu unvollständigem Schmelzen und schwachen Versiegelungen, die leicht auseinanderbrechen; zu hohe Temperatur hingegen schädigt die Folienstruktur, verringert die Versiegelungsstabilität oder erzeugt Sprödigkeit, die beim Handling zu Rissen führt.
Fortschrittlich zigarettenkarton-Umhüllmaschine die Modelle verfügen über unabhängige Temperaturzonen entlang der Versiegelungsleiste, die unterschiedliche Wärmeprofile für die Versiegelungsinitiierung, mittlere Abschnitte und die abschließende Kühlphase ermöglichen. Dieser gestufte Heizansatz verhindert thermischen Schock für Folienmaterialien und gewährleistet gleichzeitig eine vollständige molekulare Verschmelzung über die gesamte Versiegelungsbreite. Digitale Temperaturregler halten eine Genauigkeit von ±2 °C ein – entscheidend, da Polyethylen-, Polypropylen- und Zellulosefolien enge thermische Fenster aufweisen, innerhalb derer die optimale Versiegelung erfolgt.
Verweilzeit-Optimierung
Die Verweilzeit – die Dauer, während der die Folie mit den Heizstäben in Kontakt bleibt – beeinflusst grundlegend, ob eine Zigarettenkarton-Verpackungsmaschine feste Versiegelungen oder mangelhafte Ergebnisse erzeugt. Längere Verweilzeiten ermöglichen eine tiefere thermische Durchdringung und eine vollständigere Folienverschmelzung; zu lange Zeiten führen jedoch zu Hitzeschäden, verringern die Produktionsgeschwindigkeit und verursachen Qualitätsunterschiede. Maschinenbediener stellen die Verweilzeit auf Folientyp, Geschwindigkeitseinstellungen und Heizstabtemperatur ab; typische Einstellungen liegen je nach Folienstärke und Materialzusammensetzung zwischen 0,5 und 2 Sekunden.
Eine Zigaretten-Schachtel-Verpackungsmaschine steuert typischerweise die Verweilzeit durch justierbare Positionierung der Versiegelungsleiste, durch Verringerung der Fördergeschwindigkeit während der Versiegelungsphasen oder durch programmierbare Heizimpulszyklen, bei denen die Heizleisten ausschließlich aktiviert werden, sobald die Folie die optimale Position erreicht hat. Wenn die Verweilzeit genau mit den thermischen Eigenschaften der Folie übereinstimmt, entstehen Versiegelungen mit maximaler Festigkeit, wobei Materialdegradation und Produktionsverzögerungen minimiert werden. Bediener überwachen die Konsistenz der Versiegelungen mittels regelmäßiger Tests und passen die Verweilparameter an, sobald Temperaturmesswerte oder mechanischer Verschleiß eine Abweichung von der optimalen Leistung anzeigen.
Mechanisches Dichtungsdesign und Kantenkonfiguration
Eckenverpackung und Kantenumschlag
Eine Zigarettenkarton-Verpackungsmaschine gewährleistet eine sichere Folienversiegelung an den Ecken des Produkts durch ein mechanisches Design, das die Folie so führt, dass sie sich unter bestimmten Winkeln und an definierten Positionen überlappt. Der Verpackungsmechanismus faltet die Folie präzise um die Kanten des Kartons, wodurch Überlappungsbereiche entstehen, in denen mehrere Folienlagen miteinander verbunden werden; diese Überlappungen bieten Redundanz und bewahren die Dichtigkeit der Versiegelung auch dann, wenn die Hauptversiegelungen geringfügigen Belastungen oder Beschädigungen ausgesetzt sind. Die Faltelemente und Führungsschienen der Maschine steuern die Orientierung der Folie und stellen sicher, dass die Überlappungen bei allen Produkten an konsistenten Positionen erfolgen.
Die Eckversiegelung stellt eine kritische Schwachstelle dar, weil mehrere Folienlagen an scharfen Produktkanten zusammenlaufen und so Spannungskonzentrationspunkte erzeugen, an denen die Versiegelungen zuerst unter mechanischer Belastung oder Druck versagen. Eine Zigarettenkarton-Verpackungsmaschine löst dieses Problem durch die Positionierung der Eckversiegelungsstange, die genau dort zusätzliche Wärme und Druck anwendet, wo sich die Folienlagen überlappen, wodurch mehrere Folienlagen zu einer einzigen, verstärkten Naht verschmolzen werden – deutlich widerstandsfähiger als gerade Kantenversiegelungen. Diese Fähigkeit zur Eckverstärkung unterscheidet hochwertige Maschinen von einfachen Modellen und ermöglicht direkt eine längere Haltbarkeit sowie verbesserte Manipulationssicherheit.
Geometrie und Konsistenz der Versiegelungslinie
Die geometrische Präzision der Siegellinien beeinflusst entscheidend, ob eine Zigarettenkarton-Verpackungsmaschine straffe, professionell aussehende Versiegelungen oder sichtbare Fehler erzeugt. Die Siegelstäbe müssen senkrecht zur Folienlaufrichtung geführt werden und Hitze sowie Druck gleichmäßig über die gesamte Siegelbreite aufbringen; eine Fehlausrichtung führt zu schrägen Siegeln, Druckunterschieden oder Folienverschiebungen, die schwache Stellen erzeugen, die leicht aufspringen können. Moderne Maschinen verfügen über optische Ausrichtungssysteme oder mechanische Führungseinrichtungen, die eine konstante Positionierung der Siegelstäbe während der gesamten Produktionslaufzeit gewährleisten und automatisch für thermische Ausdehnung oder mechanischen Verschleiß kompensieren.
Geradlinigkeit und Konsistenz der Versiegelungslinie tragen zum professionellen Verpackungs-Auftritt und zum Vertrauen der Verbraucher in die Unversehrtheit des Produkts bei. Wenn eine Zigarettenkarton-Verpackungsmaschine über Tausende von Produkten hinweg eine präzise Versiegelungsgeometrie aufrechterhält, erzeugt die einheitliche optische Darstellung Markenkonsistenz und deutet auf hochwertige Fertigungsprozesse hin. Bediener überprüfen periodisch die Ausrichtung der Versiegelungslinie mit kalibrierten Geradlinigkeitsmessern oder optischen Messgeräten; Abweichungen, die die Toleranzspezifikationen überschreiten, erfordern eine Neupositionierung oder den Austausch der Versiegelungsleiste, um Qualitätsmängel in nachfolgenden Prozessschritten zu verhindern.
Qualitätsverifizierung und Versiegelungstest
Inline-Inspektion und Fehlererkennung
Moderne Zigaretten-Schachtel-Verpackungsmaschinen sind mit Inline-Sehsystemen und mechanischen Prüfgeräten ausgestattet, die die Versiegelungsqualität in Echtzeit überprüfen und es den Bedienern ermöglichen, Probleme zu erkennen und zu beheben, bevor fehlerhafte Produkte die Verpackungslinien erreichen. Sehsysteme erfassen Geradlinigkeit der Versiegelungslinie, Vorhandensein von Falten oder Wellen, Farbkonsistenz sowie Ausrichtung der Überlappung; mechanische Prüfgeräte wenden eine kontrollierte Abziehkraft auf zufällige Stichproben an, messen die Versiegelungsstärke und bestätigen, dass die Verbindungen die vorgegebenen Mindestanforderungen erfüllen. Diese Inline-Verifizierungssysteme ermöglichen es einer Zigaretten-Schachtel-Verpackungsmaschine, während langer Produktionsläufe eine konstant hohe Qualität zu gewährleisten, ohne manuelle Stichproben oder zerstörerische Prüfungen vornehmen zu müssen.
Die Fehlererkennung löst automatisierte Reaktionen aus – Maschinen stoppen die Produktion, warnen die Bediener und lehnen manchmal fehlerhafte Produkte automatisch ab, um zu verhindern, dass minderwertige Waren den Verbrauchern erreichen. Wenn eine Zigarettenkarton-Verpackungsmaschine wiederholt Versiegelungsfehler erkennt, fordert sie eine Wartungsprüfung der Druckeinstellungen, der Heizstabtemperatur, der Folienspannung oder der mechanischen Ausrichtung an, wodurch eine schnelle Behebung der Ursache ermöglicht wird. Diese kontinuierliche Rückkopplungsschleife gewährleistet die Einhaltung der Versiegelungsqualitätsstandards während Schichtwechseln, Produktformatwechseln und saisonalen Produktionsvariationen.
Druckprüfung und Validierung der Versiegelungsstärke
Zerstörungsfreie Abziehprüfungen liefern eine quantitative Verifizierung, dass eine Zigarettenkarton-Verpackungsmaschine Versiegelungen erzeugt, die den Spezifikationsanforderungen entsprechen. Probenprodukte unterziehen sich kontrollierten Zug- oder Abziehprüfungen, bei denen die Kraft gemessen wird, die erforderlich ist, um versiegelte Folienlagen voneinander zu trennen; die Ergebnisse zeigen die Versiegelungsstärke quantitativ an und bestätigen, dass thermische Verarbeitung, Druckübertragung und Materialqualität ordnungsgemäß funktionieren. Die meisten Zigarettenhersteller geben Mindestwerte für die Versiegelungsstärke vor – typischerweise 150 bis 300 Gramm pro Zoll, abhängig von Produkttyp und erwarteter Handhabungsbelastung –, um sicherzustellen, dass Versiegelungen einem zufälligen Öffnen widerstehen, ohne dass für einen legitimen Produktzugang übermäßige Kraft aufgewendet werden muss.
Regelmäßige Dichtungsstärke-Tests während der Produktionsläufe liefern statistische Sicherheit, dass eine Zigarettenkarton-Verpackungsmaschine über Millionen von Produkten hinweg eine konsistente Leistung aufrechterhält. Die Auswertung von Trends im Zeitverlauf identifiziert eine schrittweise Verschlechterung durch Komponentenverschleiß und ermöglicht so die Planung vorbeugender Wartungsmaßnahmen, bevor die Dichtungsqualität unter akzeptable Grenzwerte fällt. Dieser datengestützte Ansatz zur Dichtungsprüfung schützt den Markennamen, verringert Kundenbeschwerden und demonstriert das Engagement für Qualitätsstandards, die das Vertrauen der Kunden stärken.
Häufig gestellte Fragen
Welche Folienstärkenanforderungen gewährleisten eine optimale Versiegelung in einer Zigarettenkarton-Verpackungsmaschine?
Die Folienstärke liegt typischerweise zwischen 18 und 25 Mikrometer für Zellophan sowie zwischen 15 und 20 Mikrometer für Polyethylenfolien, die in modernen Zigaretten-Schachtelverpackungsmaschinen eingesetzt werden. Dünnere Folien erfordern niedrigere Versiegelungstemperaturen und kürzere Verweilzeiten, um Beschädigungen zu vermeiden, während dickere Folien höhere Temperaturen und längere Verweilzeiten benötigen, um eine vollständige molekulare Verschmelzung zu erreichen. Die Hersteller geben für jedes Folienmaterial optimale Stärkebereiche an, und die Bediener müssen Folien innerhalb dieser Spezifikationen verwenden, um sicherzustellen, dass die Zigaretten-Schachtelverpackungsmaschine dichte, gleichmäßige Versiegelungen erzeugt, ohne Materialdegradation oder mechanische Belastung.
Wie oft sollte eine Zigaretten-Schachtelverpackungsmaschine gewartet werden, um die Versiegelungsqualität aufrechtzuerhalten?
Eine Zigaretten-Schachtel-Verpackungsmaschine erfordert tägliche Inspektionen von Druckrollen, Heizstäben und Folienführungen auf Verschleiß, Fremdkörper oder thermische Rückstände, die die Konsistenz der Versiegelung beeinträchtigen könnten. Die wöchentliche vorbeugende Wartung umfasst die Reinigung der Druckrollen, die Überprüfung der Kalibrierung der Heizstäbe sowie mechanische Ausrichtungsprüfungen. Die monatliche Wartung beinhaltet das Schmieren von Komponenten, die Neukalibrierung der Temperatursensoren und die Festigkeitsprüfung der Versiegelung an repräsentativen Produkten. Regelmäßige Wartungspläne verhindern eine schrittweise Leistungsverschlechterung und gewährleisten, dass jede Zigaretten-Schachtel-Verpackungsmaschine während ihrer gesamten Betriebsdauer eine feste, konsistente Versiegelung aufrechterhält.
Kann eine Zigaretten-Schachtel-Verpackungsmaschine die Versiegelungsparameter für verschiedene Folienmaterialien anpassen?
Ja, moderne Zigarettenkarton-Verpackungsmaschinensysteme verfügen über programmierbare Steuerungen, die es den Bedienern ermöglichen, mehrere Versiegelungsprofile zu speichern, die für verschiedene Folienmaterialien, Dicken und Produktabmessungen optimiert sind. Die Bediener wählen das geeignete Profil vor Produktionsbeginn aus, und die Maschine wendet automatisch die entsprechenden Temperatur-Einstellungen, Druckstufen, Verweilzeiten und Folienzug-Spezifikationen an. Diese Flexibilität ermöglicht es einer einzigen Zigarettenkarton-Verpackungsmaschine, unterschiedliche Verpackungsformate effizient zu verarbeiten, wodurch die Rüstzeit zwischen Produktwechseln verkürzt und eine konsistente Versiegelungsqualität über alle vom Gerät unterstützten Materialtypen hinweg gewährleistet wird.
Inhaltsverzeichnis
- Druckregelung und Folienspannung
- Thermische Versiegelungstechnologie und Temperaturmanagement
- Mechanisches Dichtungsdesign und Kantenkonfiguration
- Qualitätsverifizierung und Versiegelungstest
-
Häufig gestellte Fragen
- Welche Folienstärkenanforderungen gewährleisten eine optimale Versiegelung in einer Zigarettenkarton-Verpackungsmaschine?
- Wie oft sollte eine Zigaretten-Schachtelverpackungsmaschine gewartet werden, um die Versiegelungsqualität aufrechtzuerhalten?
- Kann eine Zigaretten-Schachtel-Verpackungsmaschine die Versiegelungsparameter für verschiedene Folienmaterialien anpassen?