
 EN


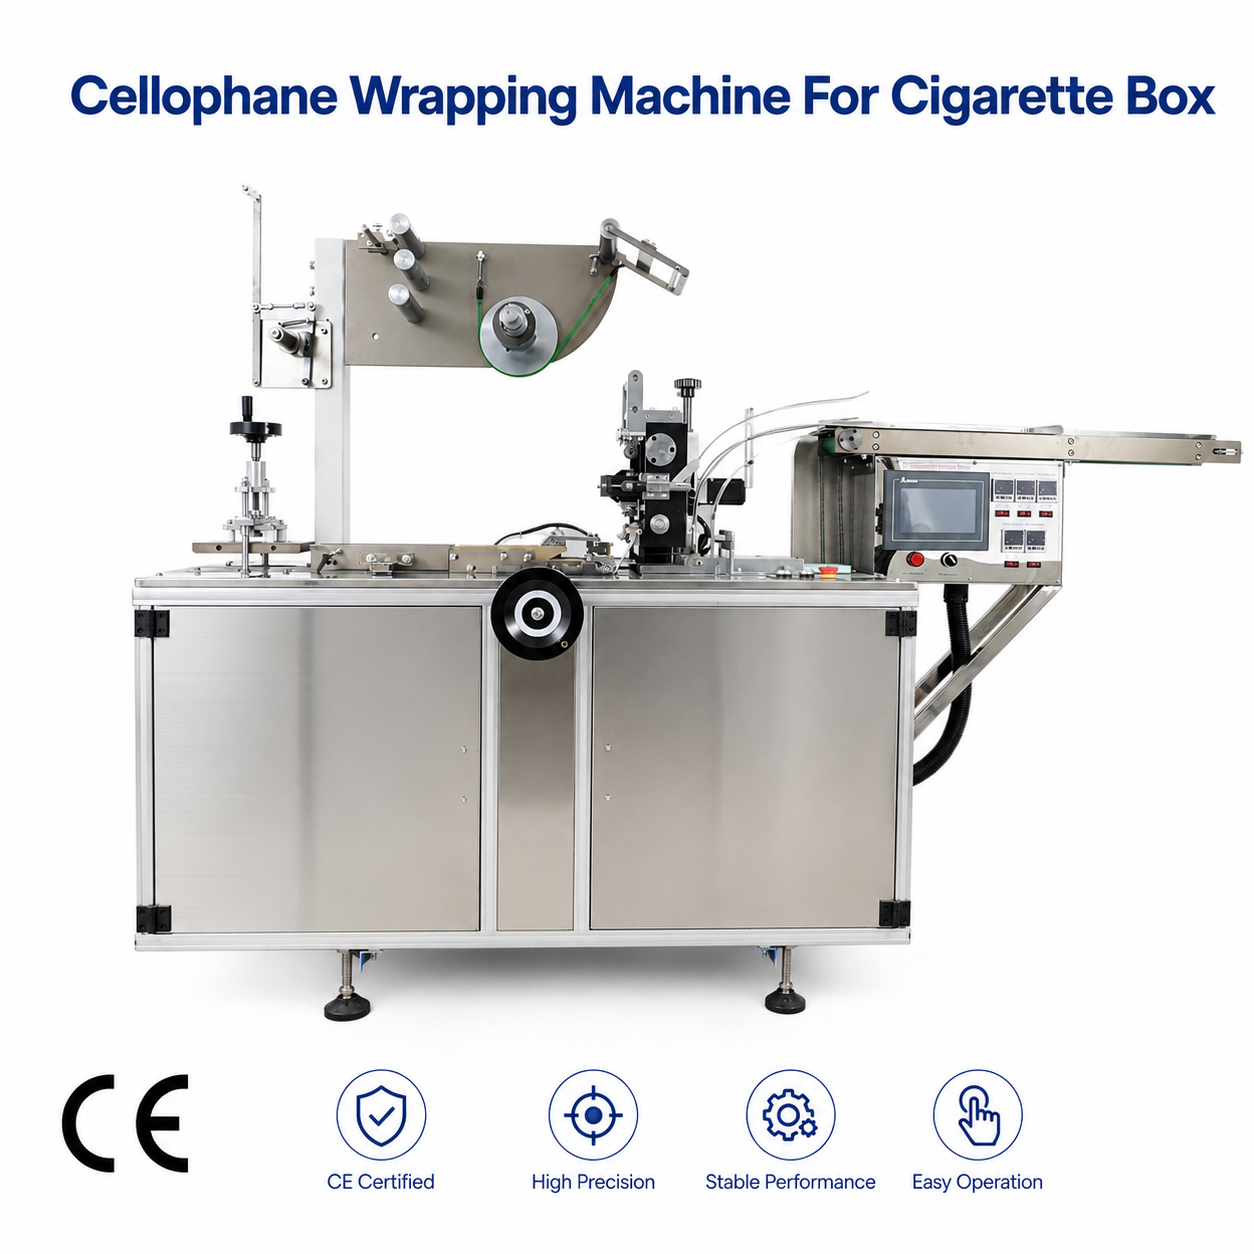
A maskin för förpackning av cigarettpaket är konstruerad för att leverera exakt och konsekvent filmförsegling som skyddar produktens integritet samtidigt som den bibehåller ett professionellt utseende på butiksdisken. Förseglingskvaliteten påverkar direkt hållbarheten, spårbarheten vid manipulation och konsumenternas uppfattning, vilket gör en tät filmförsegling till ett kritiskt operativt krav för tobaksföretag och förpackningsoperationer världen över. Att förstå hur en cigarettpåläggningsmaskin uppnår pålitlig försegling hjälper operatörer att optimera prestandan, minska materialspill och upprätthålla efterlevnad av branschstandarder.
Arkitekturen för en modern cigarettpåläggningsmaskin omfattar flera mekaniska och termiska system som arbetar i samklang för att säkerställa att varje förseglad kant uppfyller exakta specifikationer. Från tryckstyrningsmekanismer till temperaturkalibrering bidrar varje komponent till att skapa filmförseglingar som motstår öppning, förhindrar fuktinträngning och bibehåller spårbar integritet under hela distributions- och butikshantering.
Tryckstyrning och filmanspänning
Optimalt tryckleveranssystem
En cigarettpåsemsmaskin upprätthåller en tät filmförsegling genom exakt kalibrerade tryckrullar som pressar filmskikten samman med konstant kraft över hela förseglingens längd. Tryckfördelningssystemet använder pneumativa eller hydrauliska aktuatorer för att tillämpa jämn kompression, vilket säkerställer att filmmolekylerna sammanfogas hårt utan att skapa veck, veck eller svaga ställen. Moderna maskiner har justerbara tryckinställningar som operatörer kan finjustera baserat på filmens tjocklek, material sammansättning och produktens dimensioner, vilket gör att en cigarettpåsemsmaskin kan hantera olika förpackningsformat utan att utrustningen behöver bytas.
Tryckrullarna fungerar i samordnade par och styr folien genom förseglingszonen samtidigt som de bibehåller parallell justering för att förhindra snedställning eller ojämn kontakt. Operatörer övervakar kontinuerligt avläsningarna på tryckmätaren; avvikelser signalerar ofta slitage på rullarna, obalans i foliens spännkraft eller materialkvalitetsproblem som kräver omedelbar åtgärd. När en cigarettpåläggningsmaskin drivs vid tillverkarens rekommenderade tryckspecifikationer utvecklar folien förseglingar den molekylära bindningen som krävs för att tåla mekanisk belastning, temperaturväxlingar och fuktexponering under hela produktens livscykel.
Reglering av foliens spännkraft
Filmens spänning påverkar direkt hur hårt en cigarettlådsförpackningsmaskin kan försegla kanter och hörn. Maskinens filmsystem inkluderar spännningssensorer och kompenserande rullar som bibehåller en konstant utrullningshastighet för filmen, vilket förhindrar slapphet som orsakar lösa förseglingar eller veck som försämrar förseglingens integritet. När filmen passerar genom förseglingsstationen under kontrollerad spänning förblir den stram mot produktens ytor, så att tryckrullarna kan skapa konstant, bubbel-fri kontakt under hela förseglingsprocessen.
För högt filmspänningsvärde kan dock deformera underliggande produkt eller orsaka filmrivning under förpackningscykeln, vilket leder till katastrofala förseglingssvikt. En cigarettlådsförpackningsmaskin balanserar dessa motverkande krafter genom återkopplingssystem som dynamiskt justerar spänningen när filmen avrullas, produktens dimensioner varierar eller hastigheten ändras. Denna automatiserade spänningsstyrning säkerställer att operatörer uppnår tät och pålitlig filmförsegling utan att behöva göra manuella justeringar mellan produktomgångar.
Värmeförseglingsteknik och temperaturstyrning
Precision i värmestång och temperaturkontroll
Värmeslåning utgör den primära mekanismen genom vilken en cigarettlådsförpackningsmaskin uppnår permanent, beständig filmförfogning. Värmestavar – metallkomponenter som värms upp till specifika temperaturer – tillför kontrollerad termisk energi till filmens lager, smälter deras ytor på molekylär nivå och sammanfogar dem till en enda, integrerad söm. Temperaturinställningen avgör direkt kvaliteten på förseglingen; otillräcklig värme ger ofullständig smältning och svaga förseglingar som är benägna att separera, medan för hög värme försämrar filmens struktur, minskar förseglingens hållfasthet eller skapar sprödhet som orsakar sprickor vid hantering.
Avancerad maskin för förpackning av cigarettpaket modellerna har oberoende temperaturzoner längs förseglingsstaven, vilket möjliggör olika värmeprofiler för förseglingens start, mittenavsnittet och den slutliga kylfasen. Denna graduerade uppvärmningsmetod förhindrar termisk chock i filmmaterial samtidigt som den säkerställer fullständig molekylär sammansmältning över hela förseglingens bredd. Digitala temperaturreglare upprätthåller en noggrannhet på ±2 °C, vilket är avgörande eftersom polyeten-, polypropen- och cellofanfilmer har smala termiska fönster där optimal försegling sker.
Optimering av verkanstid
Värmepåverkanstid – tiden filmen är i kontakt med värmebarrarna – påverkar grundläggande om en cigarettlådsförpackningsmaskin skapar täta förseglingar eller bristfälliga resultat. Längre värmepåverkanstider möjliggör djupare värmpenetration och mer fullständig smältning av filmen, men för långa tider orsakar värmskador, minskar produktionshastigheten och leder till kvalitetsvariationer. Maskinoperatörer justerar värmepåverkanstiden i samordning med filmtyp, hastighetsinställningar och temperatur på värmebarrarna; typiska inställningar ligger mellan 0,5 och 2 sekunder beroende på filmens tjocklek och materialuppbyggnad.
En cigarettlådanslutningsmaskin styr vanligtvis värmeexponeringstiden genom justerbar placering av förseglingsstång, minskad transportbandshastighet under förseglingsetapper eller programmerbara värmpulscykler som aktiverar värmeräckor endast när folien når optimal positionering. När värmeexponeringstiden stämmer exakt överens med foliens termiska egenskaper utvecklas förseglingarna med maximal hållfasthet samtidigt som materialförändring och produktionsfördröjningar minimeras. Operatörer övervakar förseglingens konsekvens genom periodiska tester och justerar värmeexponeringparametrarna om temperaturmätningar eller mekanisk slitage indikerar avvikelse från optimal prestanda.
Mekanisk förseglingssdesign och kantkonfiguration
Hörninslutning och kantöverlappning
En cigarettlådmaskin för inpackning säkerställer en tät folieplombering vid produktens hörn genom en mekanisk konstruktion som styr folien att överlappa vid specifika vinklar och positioner. Packmekanismen veckar folien exakt runt lådans kanter och skapar överlappningszoner där flera folielager fäster samman; dessa överlappningar ger redundans som bibehåller plomberingsintegriteten även om primärplomberingarna utsätts för liten belastning eller skada. Maskinens veckfingrar och guideskinner styr foliens orientering så att överlappningarna sker på samma position för alla produkter.
Hörnseglingsprocessen utgör en kritisk sårbarhet eftersom flera film-lager möts vid produkternas skarpa kanter, vilket skapar spänningskoncentrationspunkter där förseglingar först går sönder under mekanisk belastning eller tryck. En cigarettpåläggningsmaskin hanterar detta genom att placera hörnseglingsstången så att extra värme och tryck appliceras exakt där film-lagren överlappar varandra, vilket smälter samman flera film-lager till en enda, förstärkt söm som är avsevärt starkare än raka kantförseglingar. Denna möjlighet att förstärka hörn förskiljer maskiner av hög kvalitet från grundläggande modeller och möjliggör direkt längre hållbarhet samt förbättrad säkerhet mot manipulation.
Geometri och konsekvens hos förseglingslinjen
Den geometriska precisionen hos förseglingsslinjerna påverkar kraftigt om en cigarettlådsförpackningsmaskin skapar täta, professionellt utseende förseglingar eller synliga defekter. Förseglingsstänger måste följa vinkelrätt mot filmens rörelseriktning och applicera värme och tryck jämnt över hela förseglingens bredd; feljustering ger snedda förseglingar, tryckvariationer eller filmförskjutning som leder till svaga zoner som lätt öppnas. Moderna maskiner är utrustade med optiska justeringssystem eller mekaniska guider som säkerställer att förseglingsstängernas placering förblir konstant under hela produktionsloppen, och kompenserar automatiskt för termisk expansion eller mekanisk slitage.
Rakhet och konsekvens i förseglingens linje bidrar till ett professionellt förpackningsutseende och konsumenternas förtroende för produktens integritet. När en cigarettpåläggningsmaskin bibehåller exakt förseglingsgeometri på tusentals produkter skapar enhetlig visuell presentation varumärkeskonsekvens och antyder högkvalitativa tillverkningsprocesser. Operatörer verifierar regelbundet förseglingens linjejustering med kalibrerade räta kanter eller optiska mätverktyg; avvikelser som överskrider toleransspecifikationerna kräver ompositionering eller utbyte av förseglingsstaven, vilket förhindrar kvalitetsfel i efterföljande processsteg.
Kvalitetsverifiering och förseglingstest
Inline-inspektion och felupptäckt
Moderna installationer av cigarettpåläggningsmaskiner inkluderar integrerade visionssystem och mekaniska provningsanordningar som i realtid verifierar förseglingens kvalitet, vilket gör att operatörer kan identifiera och åtgärda problem innan defekta produkter når förpackningslinjerna. Visionssystemen upptäcker räthet i förseglingslinjen, närvaro av veck eller veckningar, färgkonsistens och justering av överlappning; mekaniska provningsanordningar applicerar kontrollerad avskalningskraft på slumpmässiga prover, mäter förseglingens hållfasthet och bekräftar att förbindelserna uppfyller minimikraven i specifikationen. Dessa integrerade verifieringssystem gör det möjligt för en cigarettpåläggningsmaskin att bibehålla konsekvent kvalitet under långa produktionsturer utan att kräva manuell provtagning eller destruktiv provning.
Detektering av defekter utlöser automatiserade åtgärder – maskiner stoppar produktionen, varnar operatörer och ibland avvisar defekta produkter automatiskt, vilket förhindrar att undermåliga varor når konsumenterna. När en förpackningsmaskin för cigarettlådor identifierar konsekventa tätningsfel utlöser den en underhallsgranskning av tryckinställningar, temperatur på värmebågar, filmens spännkraft eller mekanisk justering, vilket möjliggör snabb korrigering av orsaken till felet. Denna kontinuerliga återkopplingsloop säkerställer att tätningskvalitetskraven upprätthålls under skiftbyten, produktformatövergångar och säsongsbundna produktionsvariationer.
Tryckprovning och validering av täthet
Förstörande skältest ger kvantitativ verifiering av att en cigarettpåläggningsmaskin producerar förseglingar som uppfyller specifikationskraven. Provprodukter utsätts för kontrollerade drag- eller skältester som mäter den kraft som krävs för att separera förseglade film-lager; resultaten anger förseglingens styrka kvantitativt och bekräftar att termisk behandling, tryckleverans och materialkvalitet alla fungerar korrekt. De flesta tillverkare av cigaretter specificerar minimivärden för förseglingens styrka – vanligtvis 150–300 gram per tum beroende på produkttyp och förväntad hanteringspåverkan – för att säkerställa att förseglingarna motstår oavsiktlig öppning utan att kräva överdriven kraft för legitim produktåtkomst.
Regelbunden provning av förseglingens hållfasthet under produktionen ger statistisk säkerhet för att en cigarettlådmaskin upprätthåller konsekvent prestanda över miljontals produkter. Genom att följa resultatens utveckling över tid kan man identifiera gradvis försämring orsakad av komponentslitage, vilket möjliggör planerad underhållsåtgärd innan förseglingens kvalitet sjunker under godkända gränser. Denna datastyrda ansats för förseglingsverifiering skyddar varumärkesreputationen, minskar konsumentklaganden och visar på ett engagemang för kvalitetsstandarder som bygger kundförtroende.
Vanliga frågor
Vilka krav på filmtjocklek säkerställer optimal försegling i en cigarettlådmaskin?
Tjockleken på filmen ligger vanligtvis mellan 18–25 mikrometer för cellofan och 15–20 mikrometer för polyetenfilmer som används i moderna cigarettdospackningsmaskiner. Tunnare filmer kräver lägre förseglningstemperaturer och kortare kontaktid för att undvika skador, medan tjockare filmer kräver högre temperaturer och längre kontaktid för att uppnå fullständig molekylär sammansmältning. Tillverkare anger optimala tjockleksintervall för varje filmmaterial, och operatörer måste använda filmer inom dessa specifikationer för att säkerställa att en cigarettdospackningsmaskin producerar täta, konsekventa förseglingar utan materialförslitning eller mekanisk belastning.
Hur ofta bör en cigarettdospackningsmaskin underhållas för att bibehålla förseglingens kvalitet?
En cigarettpåläggningsmaskin kräver dagliga inspektioner av tryckrullar, värmebarer och filmguider för slitage, smuts eller termiskt avlagring som påverkar täthetskonsekvensen. Veckovis förebyggande underhåll inkluderar rengöring av tryckrullar, verifiering av kalibrering av värmebarer samt mekaniska justeringskontroller. Månadsvis underhåll omfattar smörjning av komponenter, omkalibrering av termiska sensorer samt provning av täthetsstyrka på representativa produkter. Regelbundna underhållsscheman förhindrar gradvis prestandaförsämring och säkerställer att varje cigarettpåläggningsmaskin bibehåller en tät och konsekvent försegling under hela driftslivet.
Kan en cigarettpåläggningsmaskin justera förseglingsparametrar för olika filmmaterial?
Ja, moderna system för cigarettlådor med inpackningsmaskiner är utrustade med programmerbara styrpaneler som gör att operatörer kan lagra flera förseglingsscheman optimerade för olika foljmaterial, tjocklekar och produktmått. Operatörer väljer det lämpliga schemat innan produktionen påbörjas, och maskinen tillämpar automatiskt motsvarande temperaturinställningar, trycknivåer, hålltider och filmspänningskrav. Denna flexibilitet gör att en enda cigarettlåda med inpackningsmaskin kan hantera olika förpackningsformat effektivt, vilket minskar inställningstiden mellan produktbyten och säkerställer konsekvent förseglingskvalitet för alla materialtyper som utrustningen stödjer.