
 EN


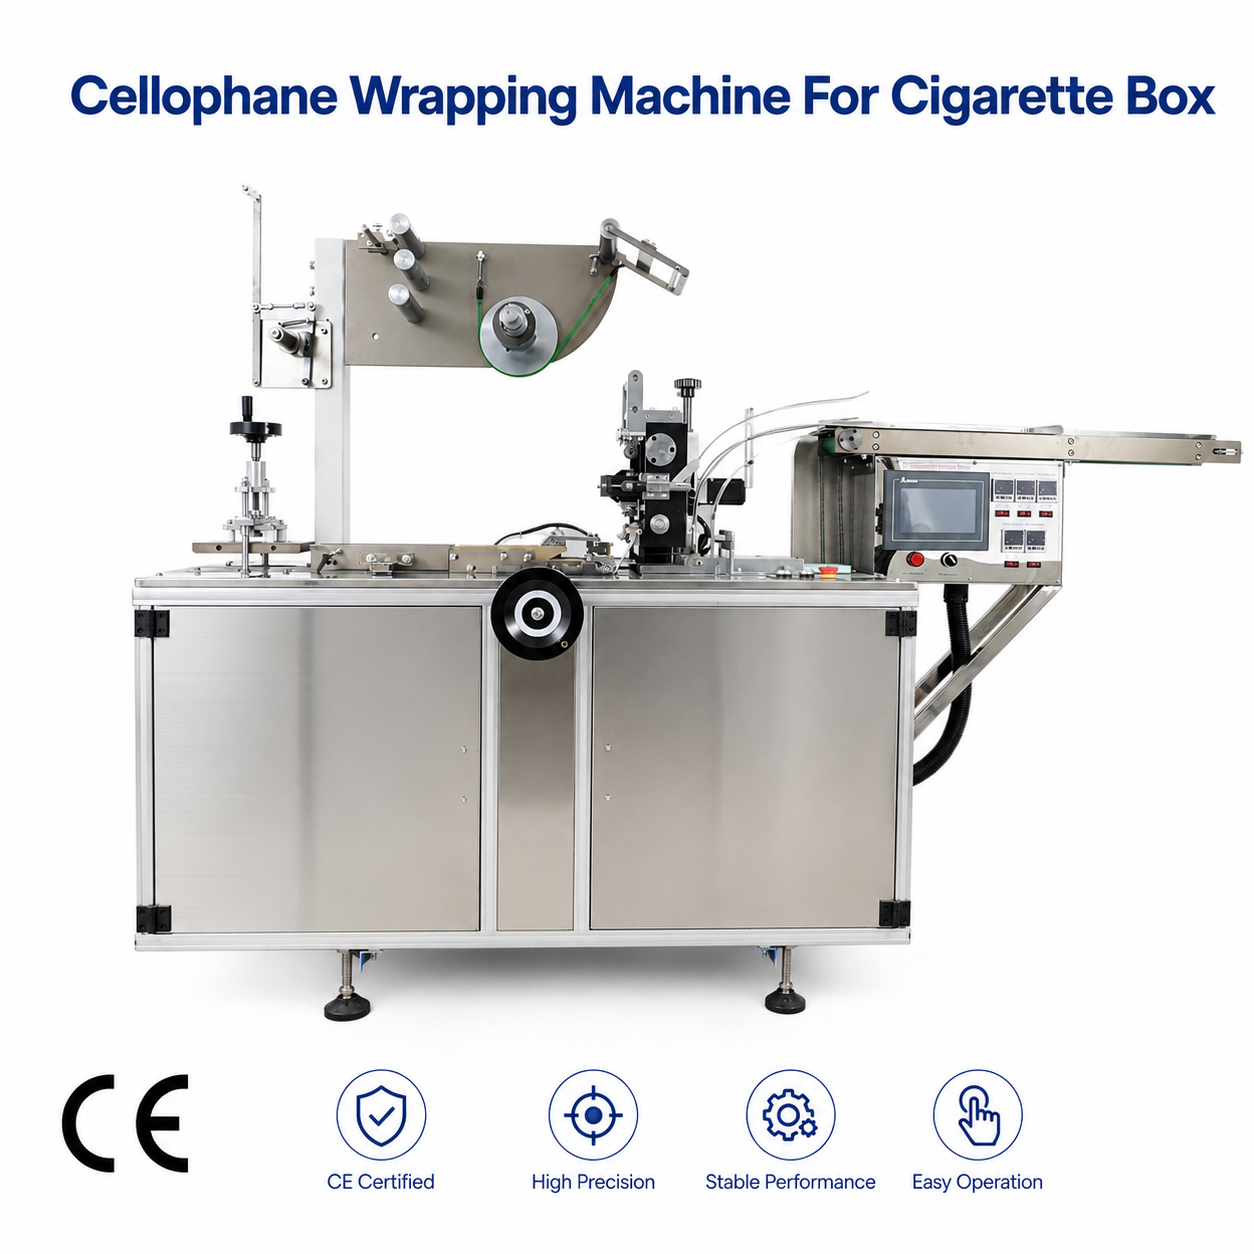
A cigaretų dėžutės apvyniojimo įrenginys sukurta tiksliai ir nuolatinei plėvelės užsandarinimui užtikrinti, kad būtų apsaugota gaminio vientisumas ir išlaikytas profesionalus išvaizdos įspūdis prekybos lentynose. Užsandarinimo kokybė tiesiogiai veikia prekės galiojimo laiką, apsaugą nuo neteisėto atidarymo ir vartotojų suvokimą, todėl tikslus plėvelės užsandarinimas yra būtinas eksploatavimo reikalavimas tiek cigaretėms gaminančioms įmonėms, tiek pakavimo operacijoms visame pasaulyje. Supratimas, kaip cigaretėms skirta dėžutės supakuojamoji mašina pasiekia patikimą užsandarinimą, padeda operatoriams optimizuoti našumą, sumažinti medžiagų š waste ir užtikrinti atitiktį pramonės standartams.
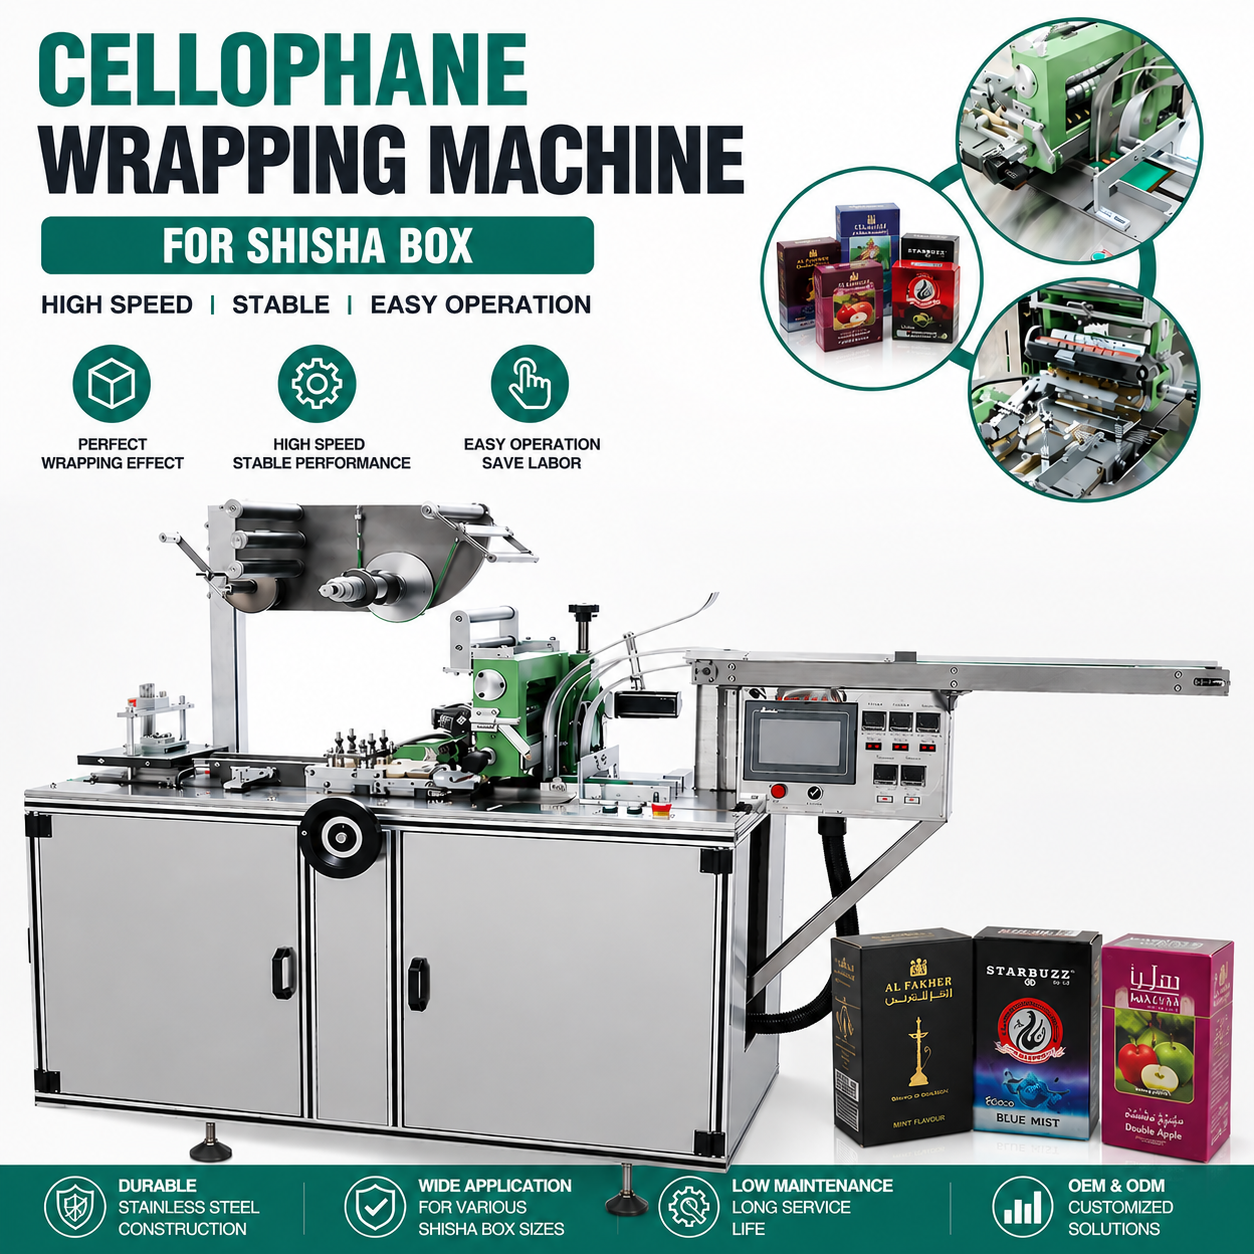
Šiuolaikinės cigaretės dėžutės supakuojamosios mašinos architektūra apima kelias mechanines ir šilumines sistemas, kurios veikia suderintai, kad kiekvienas užsandarintas kraštas atitiktų tiksliausius reikalavimus. Nuo slėgio valdymo mechanizmų iki temperatūros kalibravimo kiekvienas komponentas prisideda prie plėvelės sandarinimo, kuris neleidžia atidaryti, nepraleidžia drėgmės ir išlaiko neatidarytumo įrodymų vientisumą visą laiką – tiek pristatant, tiek prekybos vietoje tvarkant.
Slėgio valdymas ir plėvelės įtempimas
Optimalus slėgio padavimo sistema
Cigaretetės dėžutės apvyniojimo įrenginys užtikrina stiprią plėvelės sandarinimą tiksliai sukalibruotais slėgio ritinėliais, kurie viso sandarinimo ilgio metu vienodai prispaudžia plėvelės sluoksnius pastoviu jėgos lygiu. Slėgio padavimo sistema naudoja pneumatinius arba hidraulinius varikliukus, kad būtų taikoma vienoda suspaudimo jėga, užtikrinant, jog plėvelės molekulės glaudžiai susijungtų be raukšlių, sulankstymų ar silpnų vietų. Šiuolaikiniai įrenginiai turi reguliuojamus slėgio nustatymus, kuriuos operatoriai gali tiksliai pritaikyti pagal plėvelės storį, medžiagos sudėtį ir gaminio matmenis, leidžiant cigaretetės dėžutės apvyniojimo įrenginiui tvarkyti įvairius pakavimo formatus be įrangos keitimo.
Spaudos ritukai veikia suderintomis poromis, nukreipdami plėvelę per sandarinimo zoną ir išlaikydami lygiagretų išdėstymą, kad būtų išvengta pasukimo arba netolygaus liečiamumo. Operatoriai nuolat stebi slėgio manometro rodmenis; nuokrypiai dažnai rodo ritukų ausimą, plėvelės įtempimo disbalansą ar medžiagos kokybės problemas, kurios reikalauja nedelsiant imtis taisomųjų veiksmų. Kai cigaretės dėžutės supakavimo mašina veikia gamintojo rekomenduotais slėgio parametrais, plėvelės sandarinimai sukuria molekulinį ryšį, kuris leidžia jiems atlaikyti mechaninį krūvį, temperatūros svyravimus ir drėgmės poveikį viso produkto gyvavimo ciklo metu.
Plėvelės įtempimo reguliavimas
Plėvelės įtempimas tiesiogiai veikia tai, kaip glaudžiai cigaretės dėžutės supakavimo mašina užsandrina kraštus ir kampus. Mašinos plėvelės tiekimo sistema įtraukia įtempimo jutiklius ir kompensuojančius ritinėlius, kurie palaiko pastovų plėvelės atvyniojimo greitį, neleisdami atsirasti laisvumui, kuris sukelia silpnas sandarinimo vietas arba raukšles, pažeidžiančias sandarinimo vientisumą. Kai plėvelė per sandarinimo stotį juda kontroliuojamu įtempimu, ji lieka įtempta prie gaminio paviršiaus, leisdama slėgio ritinėliams visą sandarinimo procesą užtikrinti nuolatinį, be burbulų kontaktą.
Per didelė plėvelės įtempimo jėga gali iškreipti pagrindinį produktą arba sukelti plėvelės plyšimą apvyniojimo ciklo metu, dėl ko atsiranda katastrofiški sandūros defektai. Cigaretų dėžutėms apvynioti skirta mašina šiuos priešingus veiksnius subalansuoja naudodama grįžtamąjį ryšį valdomas sistemas, kurios dinamiškai reguliuoja įtempimą, kai plėvelė nuvyniojama, kai keičiasi produkto matmenys arba kai pasikeičia greitis. Šis automatinis įtempimo valdymas leidžia operatoriams pasiekti tvirtą ir patikimą plėvelės sandūrą be reikalingumo rankiniu būdu reguliuoti parametrus tarp skirtingų produktų partijų.
Šiluminio sandūros technologija ir temperatūros valdymas
Šilumos juostos tikslumas ir temperatūros valdymas
Šiluminis hermetizavimas yra pagrindinis mechanizmas, kuriuo cigaretėms skirtos dėžutės aplankymo mašina pasiekia nuolatinį, ilgalaikį plėvelės sujungimą. Šilumos juostos – metaliniai komponentai, įkaitinami iki tam tikros temperatūros, – taiko kontroliuojamą šiluminę energiją plėvelės sluoksniams, lydant jų paviršius molekuliniu lygiu ir sujungiant į vieną vientisą siūlę. Temperatūros nustatymas tiesiogiai lemia sandūros kokybę: nepakankama šiluma sukelia netobulą lydymąsi ir silpnas sandūras, kurios linkusios atsiskleisti, o per didelė šiluma pablogina plėvelės struktūrą, sumažina sandūros stiprumą arba sukuria trapumą, dėl kurio atsiranda įtrūkimai perdirbant.
Pažangūs cigaretų dėžutės apvyniojimo įrenginys modeliai turi nepriklausomas temperatūros zonas palei sandarinimo juostą, leidžiančias skirtingus šildymo režimus sandarinimo pradžioje, vidurinėse dalyse ir galutiniam atvėsinimui. Šis pakopinis šildymas neleidžia terminei smūgiui plėvelės medžiagoms, tuo pat metu užtikrindamas visišką molekulinį suvirinimą viso sandarinimo pločio mastu. Skaitmeniniai temperatūros reguliatoriai išlaiko ±2 °C tikslumą, kas yra kritiška, nes polietileno, polipropileno ir celiofano plėvelės turi siaurus terminius langus, kuriose pasiekiamas optimalus sandarinimas.
Pabuvojimo trukmės optimizavimas
Laukimo trukmė – laikas, kurį plėvelė liečia šildymo juostas, – lemia, ar cigaretės dėžutės supakavimo įrenginys sukuria stiprius sandarinimus arba netinkamus rezultatus. Ilgesnė laukimo trukmė leidžia gilesniam šilumos prasiskverbimui ir visiškesniam plėvelės suviršėjimui, tačiau per ilga trukmė sukelia šiluminę žalą, sumažina gamybos našumą ir sukuria kokybės nestabilumą. Įrenginio operatoriai derina laukimo trukmę su plėvelės rūšimi, greičio nustatymais ir šildymo juostų temperatūra; tipiški nustatymai svyruoja nuo 0,5 iki 2 sekundžių priklausomai nuo plėvelės storio ir medžiagos sudėties.
Cigarečių dėžutės supakavimo įrenginys paprastai reguliuoja laikymo trukmę keisdamas sandarinamosios juostos padėtį, sumažindamas konvejerio greitį sandarinimo fazės metu arba programuodamas šilumos impulsų ciklus, kurie aktyvina šildymo juostas tik tada, kai plėvelė pasiekia optimalią padėtį. Kai laikymo trukmė tiksliai atitinka plėvelės šilumines savybes, sandūros įgauna maksimalią stiprumą, tuo pačiu mažindamos medžiagos degradaciją ir gamybos delsas. Operatoriai stebi sandūrų vientisumą periodiškai atlikdami bandymus ir koreguoja laikymo parametrus, kai temperatūros rodmenys ar mechaninis ausėjimas rodo nuokrypį nuo optimalaus veikimo.
Mechaninės sandūros konstrukcija ir kraštų konfigūracija
Kampų supakavimas ir kraštų persidengimas
Cigarečių dėžutės apvyniojimo įrenginys užtikrina glaudų plėvelės hermetizavimą gaminio kampuose dėl mechaninio dizaino, kuris nukreipia plėvelę taip, kad ji susiklotų tam tikrais kampais ir pozicijomis. Apvyniojimo mechanizmas tiksliai sulanksto plėvelę aplink dėžutės kraštus, sukurdamas susidūrimo zonas, kur keli plėvelės sluoksniai sujungiami; šie susidūrimai suteikia atsarginį sprendimą, kuris išlaiko sandarumą net tada, kai pagrindiniai sandarinimai patiria nedidelį įtempimą ar pažeidimą. Įrenginio sulankstymo pirštai ir orientacinės bėglios kontroliuoja plėvelės padėtį, užtikrindamos, kad susidūrimai visuose gaminiuose vyktų vienodose pozicijose.
Kampų hermetizavimas yra kritiškai svarbus silpnas vietos, nes kelios plėvelės sluoksniai susitinka stačiuose gaminio kraštuose, kur susidaro įtempimo koncentracijos taškai, o sandūros čia pirmiausia suyra dėl mechaninio įtempio ar slėgio. Cigarečių dėžutėms supakuoti naudojama mašina šią problemą išsprendžia tiksliai reguliuodama kampų sandūros strypų padėtį, kad papildomai šildytų ir slėgtų būtent tuose vietose, kur plėvelės sluoksniai susikloja, suviršdama kelis plėvelės sluoksnius į vieną stipresnę, sustiprintą siūlę, kuri yra žymiai tvirtesnė už tiesias kraštų sandūras. Ši kampų sustiprinimo galimybė skiria aukštos kokybės mašinas nuo paprastų modelių ir tiesiogiai leidžia ilgesniam prekių tinkamumo laikui bei gerinti apsaugą nuo neteisėto atidarymo.
Sandūros linijos geometrija ir vientisumas
Geometrinė sandūros linijų tikslumas lemia, ar cigaretėms skirtos pakuotės įpakavimo mašina sukuria stiprius, profesionaliai atrodančius sandūros jungimus arba matomus defektus. Sandūros juostos turi judėti statmenai plėvelės judėjimo krypčiai, taikydamos šilumą ir slėgį vienodai visoje sandūros pločio srityje; neteisinga padėtis sukelia pasviras sandūras, slėgio svyravimus arba plėvelės poslinkius, kurie sukuria silpnas zonas, linkusias atsiverti. Šiuolaikinėse mašinose naudojamos optinės lygiavimo sistemos arba mechaniniai vadovai, kurie užtikrina, kad sandūros juostos padėtis išliktų nuolatinė visą gamybos ciklą, automatiškai kompensuodami šiluminį išsiplėtimą ar mechaninį ausimą.
Hermetiškumo linijos tiesumas ir nuoseklumas prisideda prie profesionalaus pakavimo išvaizdos ir vartotojų pasitikėjimo produkto vientisumu. Kai cigaretėms skirtos dėžutės supakavimo mašina išlaiko tikslų hermetiškumo geometriją tūkstančiams produktų, vienodas vizualinis pateikimas sukuria prekių ženklo nuoseklumą ir rodo aukštos kokybės gamybos procesus. Operatoriai periodiškai patikrina hermetiškumo linijos lygiagretumą naudodami kalibruotus tiesius batus ar optinius matavimo įrankius; nuokrypiai, viršijantys leistinus nuokrypius, reikalauja hermetiškumo strypų perkėlimo ar keitimo, kad būtų užkirstas kelias tolesnėms kokybės problemoms.
Kokybės patikrinimas ir hermetiškumo bandymai
Tiesioginė inspekcija ir defektų aptikimas
Šiuolaikinėse cigaretės dėžutės supakuojamosios mašinos įrenginiuose naudojamos linijinės vaizdo kontrolės sistemos ir mechaniniai bandymo įrenginiai, kurie tikrina sandūros kokybę tikruoju laiku, leisdami operatoriams nustatyti ir ištaisyti problemas dar prieš tai, kai defektiniai gaminiai pasiekia supakuojamąją liniją. Vaizdo kontrolės sistemos aptinka sandūros linijos tiesumą, raukšlių ar susiraukšlimų buvimą, spalvų vientisumą ir persidengimo lygiavimą; mechaniniai bandymo įrenginiai atlieka kontroliuojamą atplėšimo jėgą atsitiktinėms pavyzdžių parčių dalims, matuodami sandūros stiprumą ir patvirtindami, kad sukibimo parametrai atitinka nustatytus minimalius reikalavimus. Šios linijinės patikrinimo sistemos leidžia cigaretės dėžutės supakuojamosios mašinos išlaikyti nuolatinę kokybę ilgalaikiuose gamybos cikluose be reikalingumo atlikti rankinius bandymus arba naikinamuosius bandymus.
Defektų aptikimas inicijuoja automatinius veiksmus – įrenginiai sustabdo gamybą, praneša operatoriams ir kartais automatiškai atmesta defektuotus produktus, neleisdami žemos kokybės prekėms pasiekti vartotojų. Kai cigaretės dėžutės apvyniojimo įrenginys nustato nuolatinius sandarumo defektus, jis skatina techninės priežiūros specialistus peržiūrėti slėgio parametrus, šildymo juostos temperatūrą, plėvelės įtempimą ar mechaninį išlyginimą, leisdamas greitai nustatyti ir pašalinti problemos šaknį. Šis nuolatinis atgalinis ryšys užtikrina sandarumo kokybės standartų laikymą visą pamainą, keičiant gamybos formatą ir prisitaikant prie sezoninių gamybos pokyčių.
Slėgio bandymas ir sandarumo stiprumo patvirtinimas
Naikštinis atplėšimo bandymas suteikia kiekybinį patvirtinimą, kad cigaretėms skirta pakuotės apvyniojimo įranga sukuria sandarinimus, atitinkančius nustatytus reikalavimus. Bandymui paimti pavyzdžiai yra veikiami kontroliuojamos traukos arba atplėšimo jėgos, kuria matuojama jėga, reikalinga sandarinamos plėvelės sluoksniams atskirti; rezultatai kiekybiškai rodo sandarinimo stiprumą ir patvirtina, kad šiluminis apdorojimas, slėgio padavimas ir medžiagos kokybė veikia tinkamai. Dauguma cigaretėms gamintojų nustato minimalų sandarinimo stiprumo reikšmę – paprastai 150–300 g/palec, priklausomai nuo gaminio tipo ir numatomos apkrovos – kad būtų užtikrinta, jog sandarinimai neatsidarytų atsitiktinai, tačiau leistų lengvai atidaryti produktą, kai to reikia.
Nuolatinis hermetiškumo stiprumo testavimas visą gamybos ciklą suteikia statistinį pasitikėjimą, kad cigaretėms skirtos dėžutės supakavimo įranga išlaiko nuoseklų našumą milijonams gaminių. Rezultatų analizė laikui bėgant leidžia nustatyti palaipsniui vykstantį komponentų nusidėvėjimą, todėl galima planuoti profilaktinę priežiūrą dar prieš tai, kai hermetiškumo kokybė sumažėja žemiau leistinų ribų. Šis duomenimis paremtas hermetiškumo patvirtinimo metodas apsaugo prekių ženklo reputaciją, mažina vartotojų skundus ir rodo įsipareigojimą kokybės standartams, kurie stiprina klientų pasitikėjimą.
Dažniausiai užduodami klausimai
Kokie plėvelės storio reikalavimai užtikrina optimalų hermetiškumą cigaretėms skirtos dėžutės supakavimo įrangoje?
Plėvelės storis paprastai svyruoja nuo 18 iki 25 mikronų celiofano ir nuo 15 iki 20 mikronų polietileno plėvelėms, naudojamoms šiuolaikinėse cigaretės dėžutės supakavimo mašinose. Plonesnėms plėvelėms reikia žemesnių sandarinimo temperatūrų ir trumpesnių laikymo laikų, kad būtų išvengta pažeidimų, o storesnėms plėvelėms – aukštesnių temperatūrų ir ilgesnio laikymo laiko, kad būtų pasiektas visiškas molekulinis suvirinimas. Gamintojai nurodo optimalų kiekvienos plėvelės medžiagos storio diapazoną, o operatoriai privalo naudoti plėveles, atitinkančias šiuos reikalavimus, kad cigaretės dėžutės supakavimo mašina sukurtų stiprius ir vienodius sandarinimus be medžiagos susidėvėjimo ar mechaninės įtampos.
Kaip dažnai cigaretės dėžutės supakavimo mašinai reikia techninės priežiūros, kad būtų išlaikyta sandarinimo kokybė?
Cigarečių dėžutės supakavimo mašinai reikia kasdien tikrinti slėgio ritulius, šildymo juostas ir plėvelės vediklius dėl ausies, nešvarumų ar šiluminės nuosėdos, kurios pablogina sandarinimo vientisumą. Kas savaitę atliekama profilaktinė priežiūra, įskaitant slėgio ritulių valymą, šildymo juostų kalibravimo patikrinimą ir mechaninio išlyginimo tikrinimus. Kas mėnesį atliekama komponentų tepimas, šilumos jutiklių perkalinibravimas ir atstovaujančių gaminių sandarinimo stiprumo bandymai. Nuolatinė priežiūros tvarkaraščio laikymasis neleidžia palaipsniui blogėti našumui, užtikrindamas, kad kiekviena cigarečių dėžutės supakavimo mašina visą eksploatacijos laiką išlaikytų glaudų ir vienodą sandarinimą.
Ar cigarečių dėžutės supakavimo mašina gali reguliuoti sandarinimo parametrus skirtingoms plėvelės medžiagoms?
Taip, šiuolaikinėse cigaretėms skirtų dėžučių supakavimo mašinų sistemose įdiegti programuojamieji valdikliai, leidžiantys operatoriams saugoti kelis hermetizavimo profilius, optimizuotus skirtingoms plėvelės medžiagoms, storiams ir gaminio matmenims. Prieš pradedant gamybą operatorius pasirenka atitinkamą profilį, o mašina automatiškai taiko atitinkamus temperatūros nustatymus, slėgio lygius, laukimo trukmes ir plėvelės įtempimo specifikacijas. Ši lankstumas leidžia vienai cigaretėms skirtai dėžučių supakavimo mašinai efektyviai apdoroti įvairius pakuotės formatus, sumažinti paruošimo laiką tarp skirtingų gaminių keitimo ir užtikrinti nuolatinę sandarumo kokybę visoms įrangos palaikomoms medžiagoms.
Turinys
- Slėgio valdymas ir plėvelės įtempimas
- Šiluminio sandūros technologija ir temperatūros valdymas
- Mechaninės sandūros konstrukcija ir kraštų konfigūracija
- Kokybės patikrinimas ir hermetiškumo bandymai
-
Dažniausiai užduodami klausimai
- Kokie plėvelės storio reikalavimai užtikrina optimalų hermetiškumą cigaretėms skirtos dėžutės supakavimo įrangoje?
- Kaip dažnai cigaretės dėžutės supakavimo mašinai reikia techninės priežiūros, kad būtų išlaikyta sandarinimo kokybė?
- Ar cigarečių dėžutės supakavimo mašina gali reguliuoti sandarinimo parametrus skirtingoms plėvelės medžiagoms?