
 EN


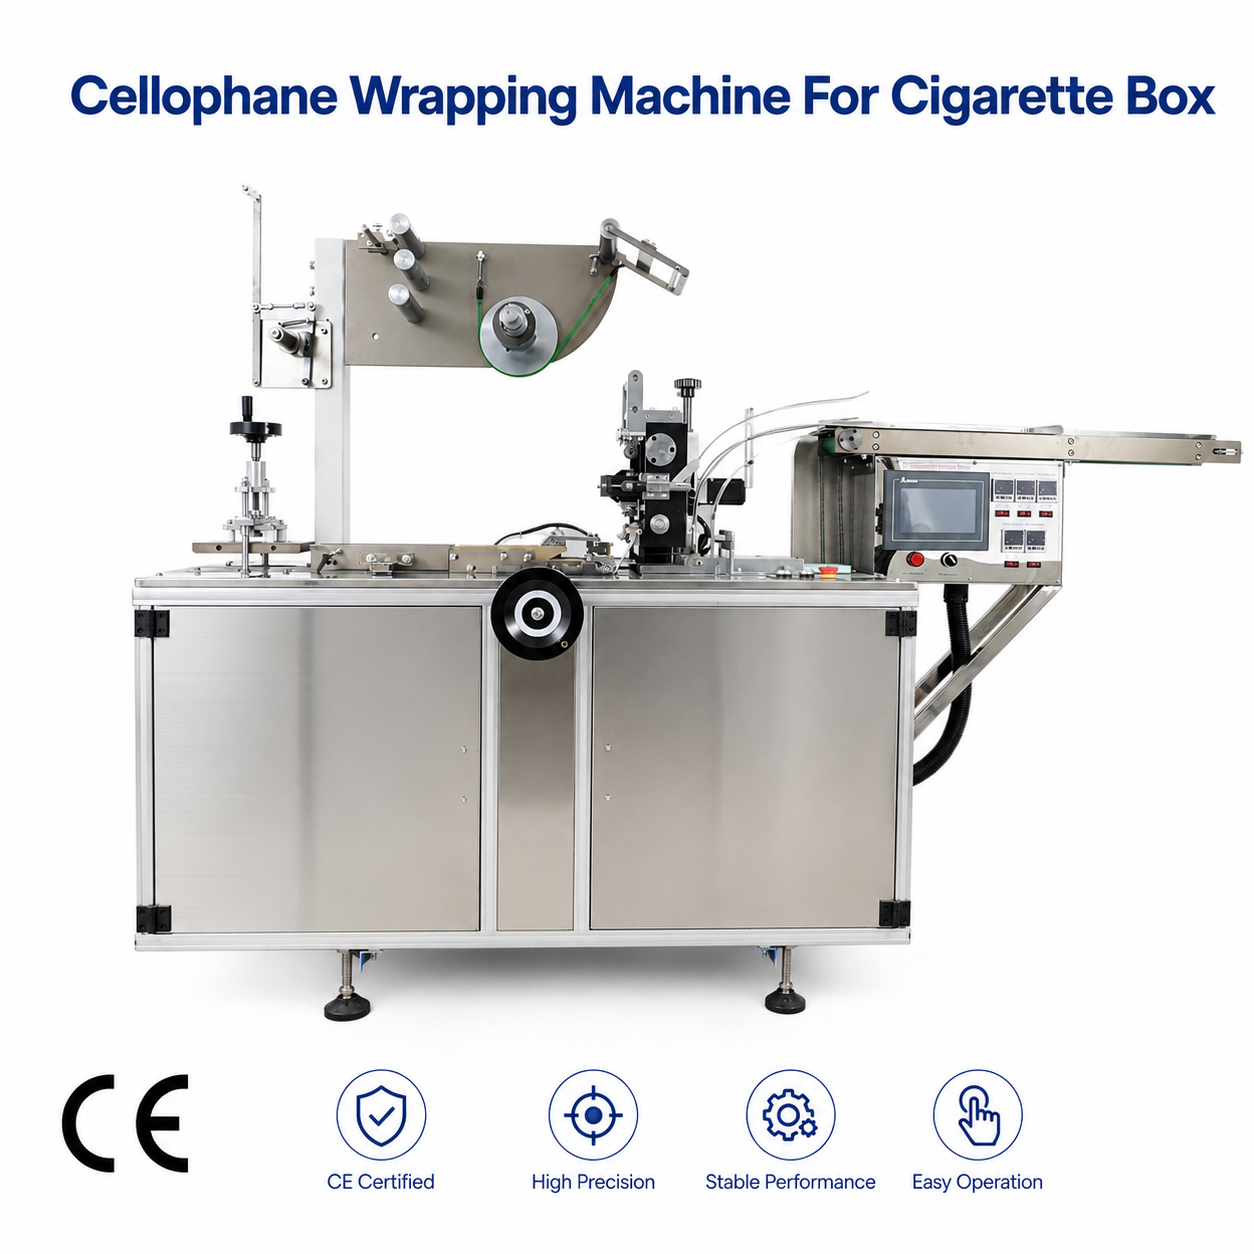
A tupakkalaatikon käärimiskone on suunniteltu tarjoamaan tarkkaa ja yhtenäistä kalvojen sinetöintiä, joka suojelee tuotteen eheyttä samalla kun se säilyttää ammattimaisen ulkoasun vähittäiskaupan hyllyillä. Sinetöinnin laatu vaikuttaa suoraan tuotteen säilyvyysaikaan, turvallisuusmerkintöihin ja kuluttajien käsitykseen, mikä tekee tiukasta kalvosinetöinnistä kriittisen toiminnallisen vaatimuksen tupakkateollisuudelle ja pakkaustoiminnoille ympäri maailmaa. Ymmärtäminen siitä, miten savukerasia käärtävä kone saavuttaa luotettavan sinetöinnin, auttaa käyttäjiä optimoimaan suorituskykyä, vähentämään materiaalihävikkiä ja varmistamaan noudattamisen teollisuuden standardeja.
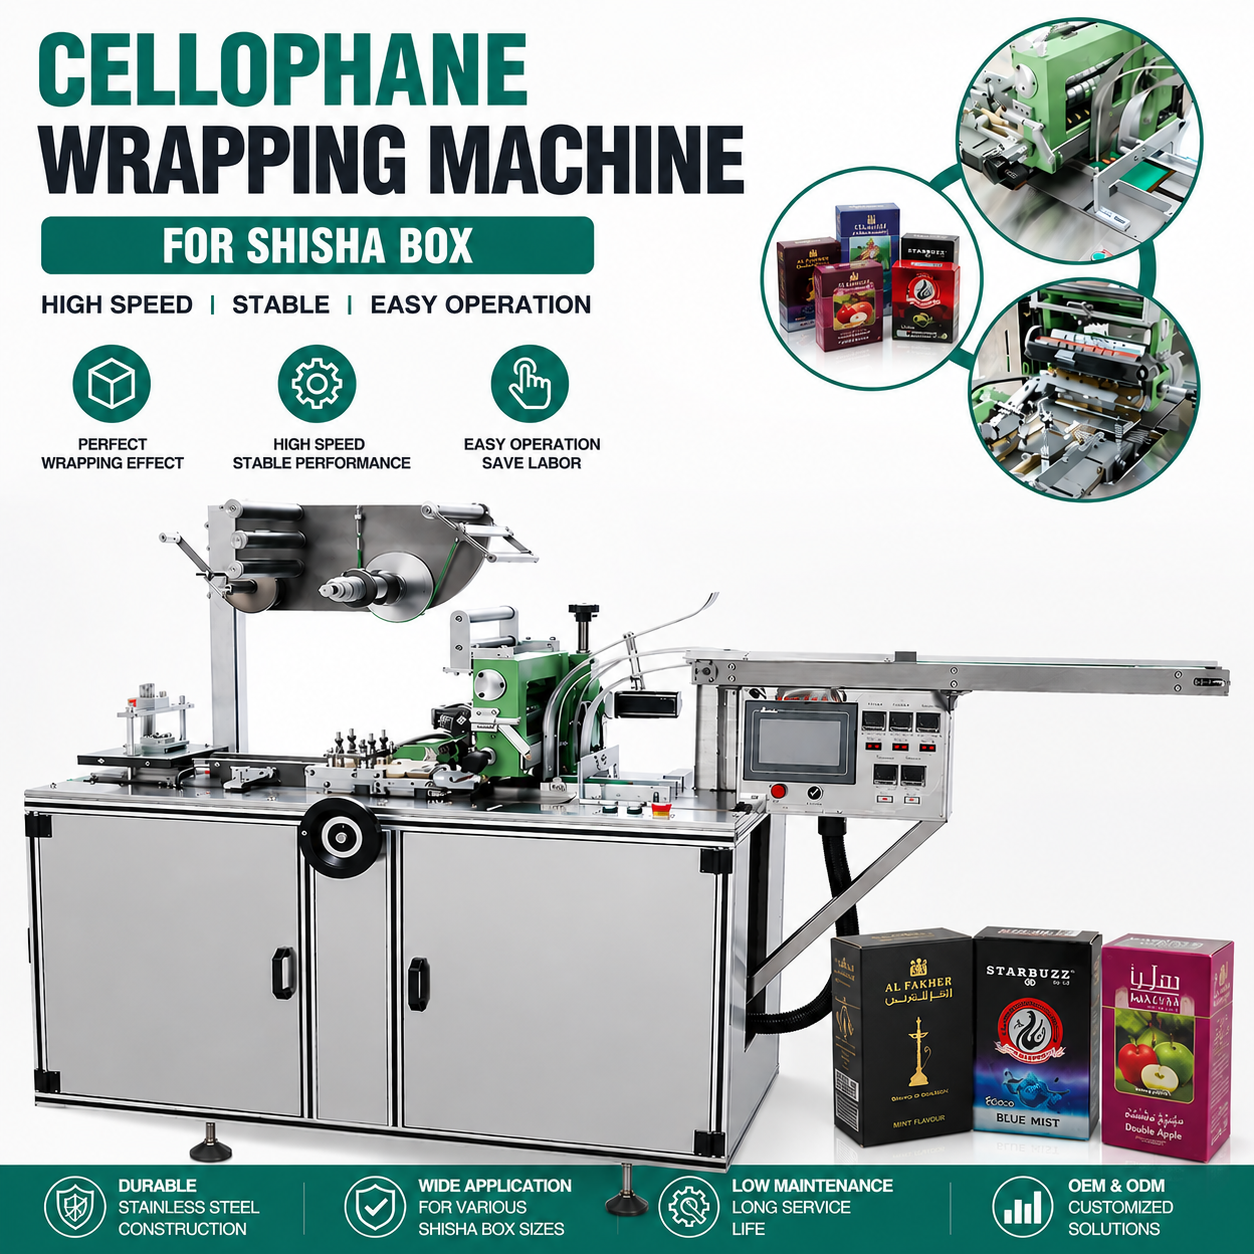
Modernin tupakkalaatikon käärimiskoneen rakenne sisältää useita mekaanisia ja lämpöjärjestelmiä, jotka toimivat yhdessä varmistaakseen, että jokainen tiivistetty reuna täyttää tarkat vaatimukset. Painonsäätömekanismien lämpötilakalibroinnista jokainen komponentti edistää kalvojen tiukkojen sulkeumien muodostumista, joiden avaus on vaikeaa, kosteus ei pääse tunkeutumaan sisään ja joissa säilyy häirintävarmuus koko jakelun ja vähittäismyyntikäsittelyn ajan.
Painonsäätö ja kalvon jännityksen säätö
Optimaalinen painonjakelujärjestelmä
Koteloituksen käärimiskone varmistaa tiukat muovikalvopäätökset tarkasti kalibroitujen painorullien avulla, jotka puristavat muovikalvokerrokset yhteen tasaisella voimalla koko päätöksen pituudelta. Painon toimitusjärjestelmä käyttää pneumatiikkatoimijoita tai hydraulisia toimijoita yhtenäisen puristuksen saavuttamiseksi, mikä varmistaa, että muovikalvon molekyylit liittyvät tiukasti toisiinsa ilman rippeitä, taitoksia tai heikkoja kohtia. Nykyaikaisissa koneissa on säädettäviä painoasetuksia, joita käyttäjät voivat hienosäätää muovikalvon paksuuden, materiaalin koostumuksen ja tuotteen mittojen mukaan, jolloin koteloituksen käärimiskone kykenee käsittelyyn erilaisia pakkausmuotoja ilman laitteiston vaihtoa.
Painepyörät toimivat koordinoituina pareina ja ohjaavat kalvoa tiivistysalueen läpi samalla kun ne säilyttävät yhdensuuntaisen asennon, jotta vältetään vinoutuminen tai epätasainen kosketus. Käyttäjät seuraavat painemittarin lukemia jatkuvasti; poikkeamat viittaavat usein pyörien kulumiseen, kalvon jännityksen epätasapainoon tai materiaalin laatuongelmiin, jotka vaativat välitöntä korjausta. Kun savukeräspakkauskone toimii valmistajan suosittelemin paineasetuksin, kalvon tiivistykset kehittyvät molekulaarisesti sitoutuneiksi niin, että ne kestävät mekaanista rasitusta, lämpötilan vaihteluita ja kosteuden vaikutusta koko tuotteen elinkaaren ajan.
Kalvon jännityksen säätö
Kalvon jännitys vaikuttaa suoraan siihen, kuinka tiukasti tupakkalaatikon käärimiskone voi tiukentaa reunoja ja kulmia. Koneen kalvonsyöttöjärjestelmä sisältää jännityssensorit ja tasausrullat, jotka pitävät kalvon purkautumisnopeuden vakiona ja estävät löysän kalvon muodostumisen, joka aiheuttaa löysän tiukennuksen tai rypistymät, joista tulee tiukennuksen laadun heikkenemistä. Kun kalvo kulkee käärimisaseman läpi ohjatulla jännityksellä, se pysyy jännittyneenä tuotteen pinnan vastaisesti, mikä mahdollistaa painorullien luoda yhtenäisen, ilmakuplia ei sisältävän kosketuksen koko tiukennusprosessin ajan.
Liiallinen kalvon jännitys voi kuitenkin vääntää alapuolista tuotetta tai aiheuttaa kalvon repeämisen käärimisprosessin aikana, mikä johtaa katastrofaalisiin tiivistystä heikentäviin virheisiin. Savukeräksen käärimiskone tasapainottaa näitä kilpailevia voimia takaisinkytkentäjärjestelmien avulla, jotka säätävät jännitystä dynaamisesti kalvon purkautuessa, tuotteen mittojen vaihtuessa tai nopeuden muuttuessa. Tämä automatisoitu jännityksen hallinta varmistaa, että käyttäjät saavat tiukat ja luotettavat kalvotiivistykset ilman, että jännitystä tarvitsee säätää manuaalisesti eri tuoteerien välillä.
Lämpötiivistysteknologia ja lämpötilanhallinta
Lämmönkannattimen tarkkuus ja lämpötilan säätö
Lämpötiivistys edustaa pääasiallista mekanismia, jolla tupakkalaatikon käärimiskone saavuttaa kestävän ja pysyvän muovikalvon kiinnityksen. Lämmittävät metallitangot, jotka lämmitetään tiettyyn lämpötilaan, tuottavat ohjattua lämpöenergiaa muovikalvojen kerroksille, sulattamalla niiden pinnat molekulaarisella tasolla ja yhdistämällä ne yhdeksi tiukaksi saumaksi. Lämpötila-asetus määrittää suoraan tiivistyksen laadun: riittämätön lämpö aiheuttaa epätäydellisen sulamisen ja heikkoja tiukkuuksia, jotka voivat irrota, kun taas liiallinen lämpö heikentää muovikalvon rakennetta, vähentää tiukkuuden lujuutta tai tekee siitä haurasta, mikä johtaa halkeamiin käsittelyn aikana.
Edistynyt tupakkalaatikon käärimiskone mallit sisältävät itsenäiset lämpötilavyöhykkeet tiivistysreunalla, mikä mahdollistaa erilaiset lämpöprofiilit tiukennuksen aloitukselle, keskiosille ja lopulliselle jäähdytykselle. Tämä vaiheittainen lämmitystapa estää lämpöshokin muovikalvoissa samalla kun varmistetaan täydellinen molekulaarinen yhdistyminen koko tiukennusleveyden yli. Digitaaliset lämpötilasäätimet pitävät lämpötilan tarkkuudella ±2 °C, mikä on ratkaisevan tärkeää, koska polyeteeni-, polypropyleeni- ja selluloosakalvot näyttävät hyvin kapeita lämpötila-ikkunoita, joissa optimaalinen tiukennus tapahtuu.
Pysähdysajan optimointi
Kuumennusajan pituus—eli aika, jonka kalvo pysyy kosketuksissa kuumennustangon kanssa—vaikuttaa perustavanlaatuisesti siihen, tuottaaako tupakkalaatikon käärimiskone tiukkoja sulkuja vai heikkoja tuloksia. Pidempi kuumennusaika mahdollistaa syvemmän lämpöläpäisyn ja täydellisemmän kalvon sulautumisen, mutta liian pitkä aika aiheuttaa lämpövahinkoja, vähentää tuotantonopeutta ja johtaa laadun epätasaisuuteen. Koneen käyttäjät säätävät kuumennusajan kalvon tyypin, nopeusasetusten ja kuumennustangon lämpötilan mukaan; tyypillisesti asetukset vaihtelevat 0,5–2 sekunnin välillä riippuen kalvon paksuudesta ja materiaalin koostumuksesta.
Tupakkarasiaan käärimis koneen työaikaa säädellään yleensä säädettävän sulkuvarren sijoituksen, kuljetinbeltin nopeuden vähentämisen tai ohjelmoitavien lämpöpulssikierrosten avulla, jotka aktivoivat lämpövarret vain silloin, kun kalausmuovi saavuttaa optimaalisen sijainnin. Kun työaika vastaa tarkasti kalausmuovin lämmön ominaisuuksia, tiivistykset kehittyvät maksimaaliselle lujuudelle vähentäen samalla materiaalin rappeutumista ja tuotantoviiveitä. Käyttäjät seuraavat tiivistysten tasalaatuisuutta jaksottaisen testauksen avulla ja säätävät työaikaparametreja, kun lämpötilalukemat tai mekaaninen kulumisilmiö viittaavat poikkeamiseen optimaalisesta suorituskyvystä.
Mekaanisen tiivisteen suunnittelu ja reunamuoto
Kulman kääriminen ja reunojen päällekkäisyys
Koteloituun tupakkarasiaan käärtävä kone varmistaa tiukat kalvojen tiivistykset tuotteen kulmien kohdalla mekaanisen suunnittelun avulla, joka ohjaa kalvoa päällekkäin tiettyihin kulmiin ja paikkoihin. Kääntömekanismi taittaa kalvon tarkasti laatikon reunojen ympärille, luoden päällekkäisyysalueita, joissa useat kalvokerrokset liittyvät toisiinsa; nämä päällekkäisyydet tarjoavat varmuuskopion, joka säilyttää tiivistyksen eheytetä, vaikka ensisijaiset tiivistykset kokisivatkin pieniä rasituksia tai vaurioita. Koneen taittokynnet ja ohjausraudat hallitsevat kalvon suuntautumista, varmistaen, että päällekkäisyydet syntyvät johdonmukaisesti kaikissa tuotteissa.
Kulman tiivistäminen edustaa kriittistä heikko kohtaa, koska useat kalvokerrokset kohtaavat terävillä tuotteen reunoilla, mikä aiheuttaa jännityskeskittymiä, joissa tiivistykset epäonnistuvat ensimmäisenä mekaanisen rasituksen tai paineen vaikutuksesta. Savukeruun käärimiskone ratkaisee tämän kulmatiivistyspuikkojen sijoittelulla, joka kohdistaa lisälämpöä ja -painetta tarkalleen niissä kohdissa, joissa kalvot päällekkäin, sulauttaen useat kalvokerrokset yhdeksi vahvistetuksi saumaksi, joka on huomattavasti kestävämpi kuin suorien reunojen tiivistykset. Tämä kulmien vahvistuskyky erottaa korkealaatuiset koneet perusmalleista ja mahdollistaa suoraan pidemmän säilyvyysajan sekä parantuneen turvallisuuden merkitsemisen.
Tiivistyslinjan geometria ja yhtenäisyys
Tiivistysten geometrinen tarkkuus vaikuttaa merkittävästi siihen, tuottavatko tupakkalaatikoiden käärimiskoneet tiukkoja, ammattimaisen ulkoasun omaavia tiukkuuksia vai näkyviä virheitä. Tiivistyspuikkojen on liikuttava kohtisuoraan kalvon kulkuun nähden ja sovellettava lämpöä ja painetta tasaisesti koko tiivistyslevyisyyden yli; vinoutuminen aiheuttaa vinot tiukkukset, paineen vaihteluita tai kalvon siirtymistä, mikä johtaa heikkoihin alueisiin, jotka ovat alttiita aukeamiselle. Nykyaikaiset koneet sisältävät optisia asennusjärjestelmiä tai mekaanisia ohjaimia, jotka varmistavat tiivistyspuikkojen sijainnin pysyvän vakiona koko tuotantokierroksen ajan ja kompensoivat automaattisesti lämpölaajenemaa tai mekaanista kulumaa.
Tiivistysviivan suorius ja yhtenäisyys edistävät ammattimaisen pakkauksen ulkoasua ja kuluttajien luottamusta tuotteen eheyteen. Kun savukeräskone pitää tarkasti yllä tiivistysviivan geometriaa tuhansien tuotteiden aikana, yhtenäinen visuaalinen esitys luo brändin yhtenäisyyttä ja viittaa laadukkaisiin valmistusprosesseihin. Käyttäjät tarkistavat tiivistysviivan sijoittelun säännöllisesti kalibroituja suoraviivoja tai optisia mittausvälineitä käyttäen; toleranssispesifikaatioita ylittävät poikkeamat vaativat tiivistystangon uudelleensijoittelun tai vaihdon, mikä estää laadullisia vikoja myöhempänä prosessissa.
Laadun varmistus ja tiivistyksen testaus
Rivitarkastus ja vikojen havaitseminen
Nykyiset tupakkalaatikoiden käärimiskoneasennukset sisältävät rivityksessä toimivia näköjärjestelmiä ja mekaanisia testilaitteita, jotka tarkistavat sinetöintilaadun reaaliajassa, mikä mahdollistaa operaattoreiden havaita ja korjata ongelmia ennen kuin vialliset tuotteet pääsevät pakkauslinjoille. Näköjärjestelmät havaitsevat sinetöintiviivan suoruuden, ryppyjen tai taitosten esiintymisen, värin tasaisuuden ja päällekkäisyyden sijoittelun; mekaaniset testilaitteet soveltavat satunnaisiin näytteisiin ohjattua irrotusvoimaa ja mittaavat sinetöintivoimaa sekä varmistavat, että liitokset täyttävät määritellyt vähimmäisvaatimukset. Nämä rivityksessä toteutettavat varmistusjärjestelmät mahdollistavat tupakkalaatikoiden käärimiskoneen yhtenäisen laadun säilyttämisen pitkien tuotantokausien ajan ilman manuaalisia näytteitä tai tuhoavia testejä.
Virheiden tunnistaminen käynnistää automaattisia toimintoja – koneet pysähtyvät, varoittavat käyttäjiä ja joskus hylkäävät virheelliset tuotteet automaattisesti, mikä estää ala-arvoisten tuotteiden pääsyn kuluttajien käsiin. Kun savukeruukone havaitsee jatkuvia tiivistystason virheitä, se kehottaa huoltotarkastusta paine-asetusten, kuumennuspuikkojen lämpötilojen, kalvon jännityksen tai mekaanisen sijoittelun osalta, mikä mahdollistaa nopean ongelman juurisyyn korjaamisen. Tämä jatkuva palautelooppi säilyttää tiivistystason laatuvaatimukset muutosten aikana, kuten vuorojen vaihtuessa, tuotemuotoja vaihdettaessa ja kausittaisissa tuotantomuutoksissa.
Painekokeet ja tiivistyksen lujuuden validointi
Tuhoava irrotustesti tarjoaa määrällisen varmistuksen siitä, että savukeräskone tuottaa vaatimustenmukaisia tiukkuuksia. Näyte-tuotteita testataan ohjatulla vetämisellä tai irrottamisella mittaamalla voimaa, joka vaaditaan tiukkujen erottamiseen suljetusta kalvosta; tulokset ilmaisevat tiukkuuden määrällisesti ja vahvistavat, että lämpökäsittely, paineen anto ja materiaalin laatu toimivat oikein. Useimmat savuketuottajat määrittelevät vähimmäistiukkuusarvot – yleensä 150–300 grammaa tuumaa kohden tuotetyypin ja odotetun käsittelyn mukaan – varmistaakseen, että tiukkujen avautuminen ei tapahdu sattumalta ilman liiallista voimaa lailliseen tuotteen avaamiseen.
Säännöllinen tiivistystehon testaus tuotantoprosessin aikana tarjoaa tilastollista luottamusta siihen, että savukeruutin käärimiskone ylläpitää johdonmukaista suorituskykyä miljoonien tuotteiden aikana. Tulosten seuranta ajassa paljastaa hitaan heikkenemisen komponenttien kulumisesta, mikä mahdollistaa ennakoivan huollon suunnittelun ennen kuin tiivistyksen laatu laskee hyväksyttävän rajan alapuolelle. Tämä tiedonpohjainen lähestymistapa tiivistyksen varmentamiseen suojelee brändin mainetta, vähentää kuluttajavalituksia ja osoittaa sitoutumista laatuvaatimuksiin, joilla rakennetaan asiakasluottamusta.
Usein kysytyt kysymykset
Millä kalvon paksuusvaatimuksilla saavutetaan optimaalinen tiivistys savukeruutin käärimiskoneessa?
Kalvopaksuus vaihtelee yleensä 18–25 mikrometrin välillä selluloosapaperille ja 15–20 mikrometrin välillä polyeteenikalvoille, joita käytetään nykyaikaisissa savukeruutenvaippauskoneissa. Ohuemmat kalvot vaativat alhaisempia sulku lämpötiloja ja lyhyempiä sulku aikoja vaurioiden estämiseksi, kun taas paksummat kalvot vaativat korkeampia lämpötiloja ja pidempiä sulku aikoja täydellisen molekulaarisen sulautumisen saavuttamiseksi. Valmistajat määrittelevät kullekin kalvomateriaalille optimaaliset paksuusalueet, ja käyttäjien on käytettävä kalvoja näiden määritelmien mukaisesti varmistaakseen, että savukkeruutenvaippauskone tuottaa tiukat ja yhtenäiset sulut ilman materiaalin rappeutumista tai mekaanista rasitusta.
Kuinka usein savukkeruutenvaippauskoneen tulee käydä huollossa, jotta sulun laatu säilyy?
Tupakkarasiaan käärtävän koneen painurullien, lämpöpuikkojen ja kalvon ohjainten kulumaa, likaa tai lämpöjäännöksiä on tarkistettava päivittäin, koska ne voivat heikentää tiukkuuden tasaisuutta. Viikoittaisen ennakoivan huollon yhteydessä painurullat puhdistetaan, lämpöpuikkojen kalibrointi tarkistetaan ja mekaaninen sijoittuminen tarkistetaan. Kuukausittaisessa huollossa komponentit voidaan rasvata, lämpöanturit kalibroidaan uudelleen ja edustavien tuotteiden tiukkuus testataan. Säännöllinen huoltosuunnitelma estää suorituskyvyn hitaan heikkenemisen ja varmistaa, että jokainen tupakkarasiaan käärtävä kone säilyttää tiukkuuden tasaisuuden koko käyttöikänsä ajan.
Voiko tupakkarasiaan käärtävä kone säätää tiukkuusparametreja eri kalvoaineille?
Kyllä, nykyaikaiset savukkeruutujen käärimiskonejärjestelmät ovat varustettu ohjelmoitavilla ohjaimilla, joiden avulla käyttäjät voivat tallentaa useita eri tiukkuusprofiileja, jotka on optimoitu eri kalvoaineille, paksuuksille ja tuotteen mitoille. Käyttäjä valitsee sopivan profiilin ennen tuotannon aloittamista, ja kone soveltaa automaattisesti vastaavia lämpötila-asetuksia, painetasoja, pysähtymisaikoja ja kalvon jännitysasetuksia. Tämä joustavuus mahdollistaa yhden savukkeruutujen käärimiskoneen käsittelyn useita erilaisia pakkausmuotoja tehokkaasti, vähentää asennusajan tuotteen vaihtoja varten ja säilyttää yhtenäisen tiukkuuden kaikenlaisille koneen tuen materiaaleille.