
 EN


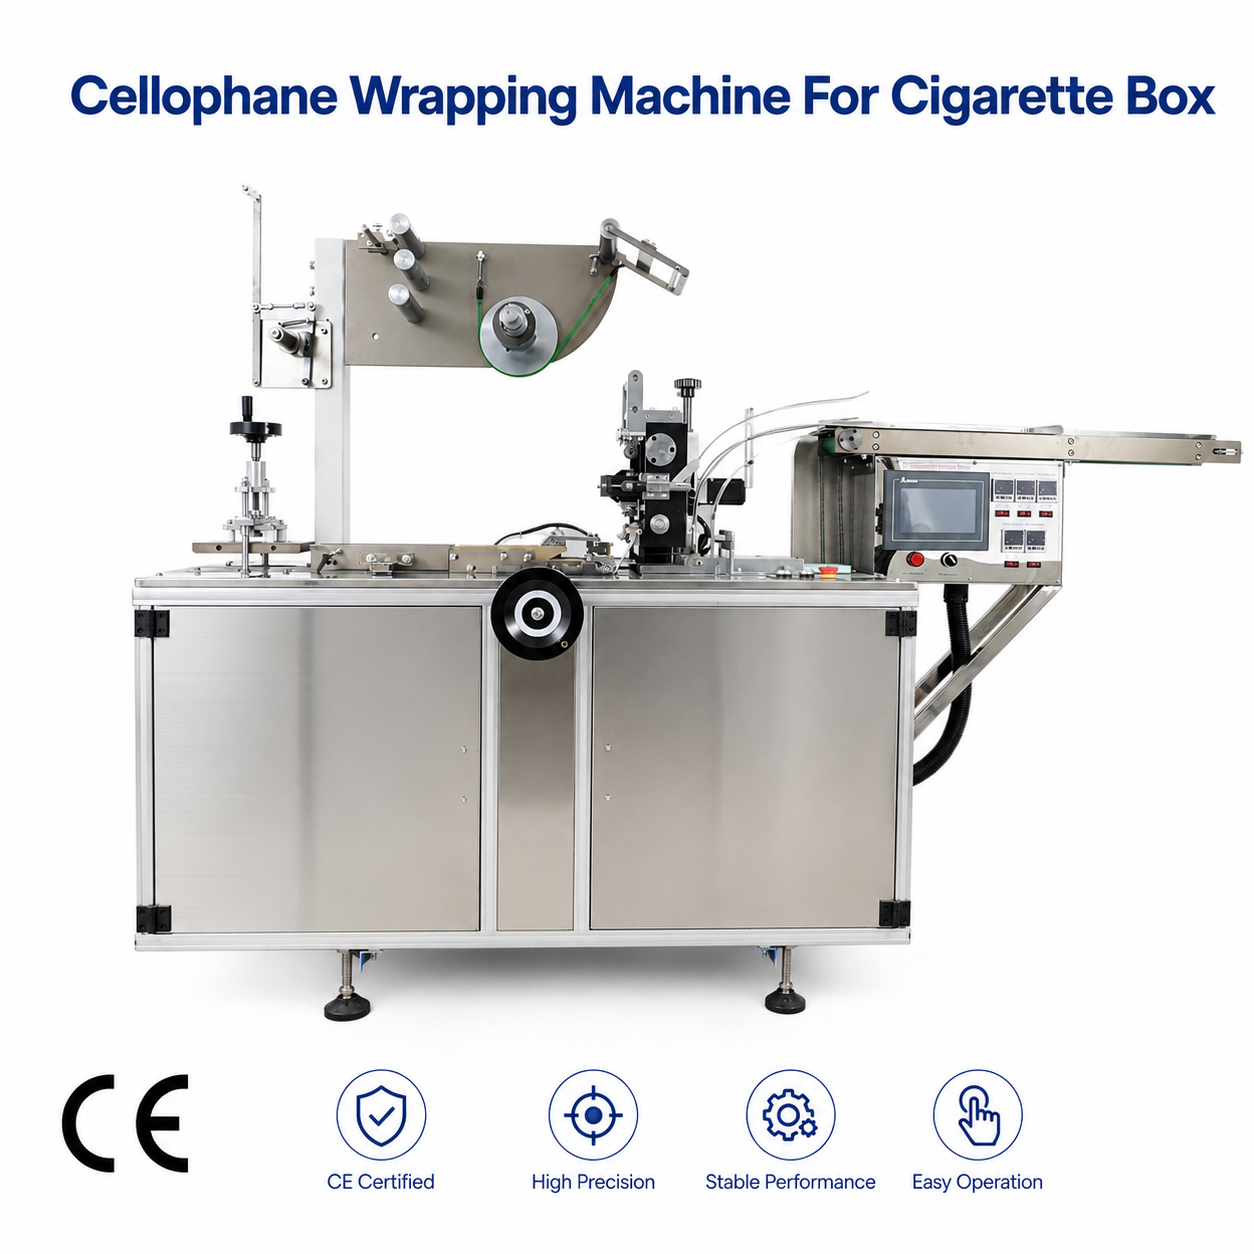
Ա ծխախոտի տուփերի փաթեթավորման մեքենա ստեղծված է ճշգրիտ և համապատասխան ֆիլմի կնքում ապահովելու համար, որը պաշտպանում է ապրանքի ամբողջականությունը՝ միաժամանակ պահպանելով մասնագիտական տեսքը վաճառքի դարակներում: Կնքման որակը ուղղակիորեն ազդում է պահպանման ժամկետի, վնասազերծման վկայականի և սպառողների ընկալման վրա, ինչը դարձնում է ճիշտ ֆիլմի կնքումը ծխախոտի արտադրողների և փաթեթավորման գործարանների համաշխարհային շահագործման համար կարևորագույն պահանջ: Ծխախոտի տուփերի փաթեթավորման մեքենայի հավաստի կնքում իրականացնելու սկզբունքները հասկանալը օգնում է շահագործողներին օպտիմալացնել աշխատանքային ցուցանիշները, նվազեցնել նյութերի ավելցուկը և պահպանել արդյունաբերության ստանդարտներին համապատասխանությունը:
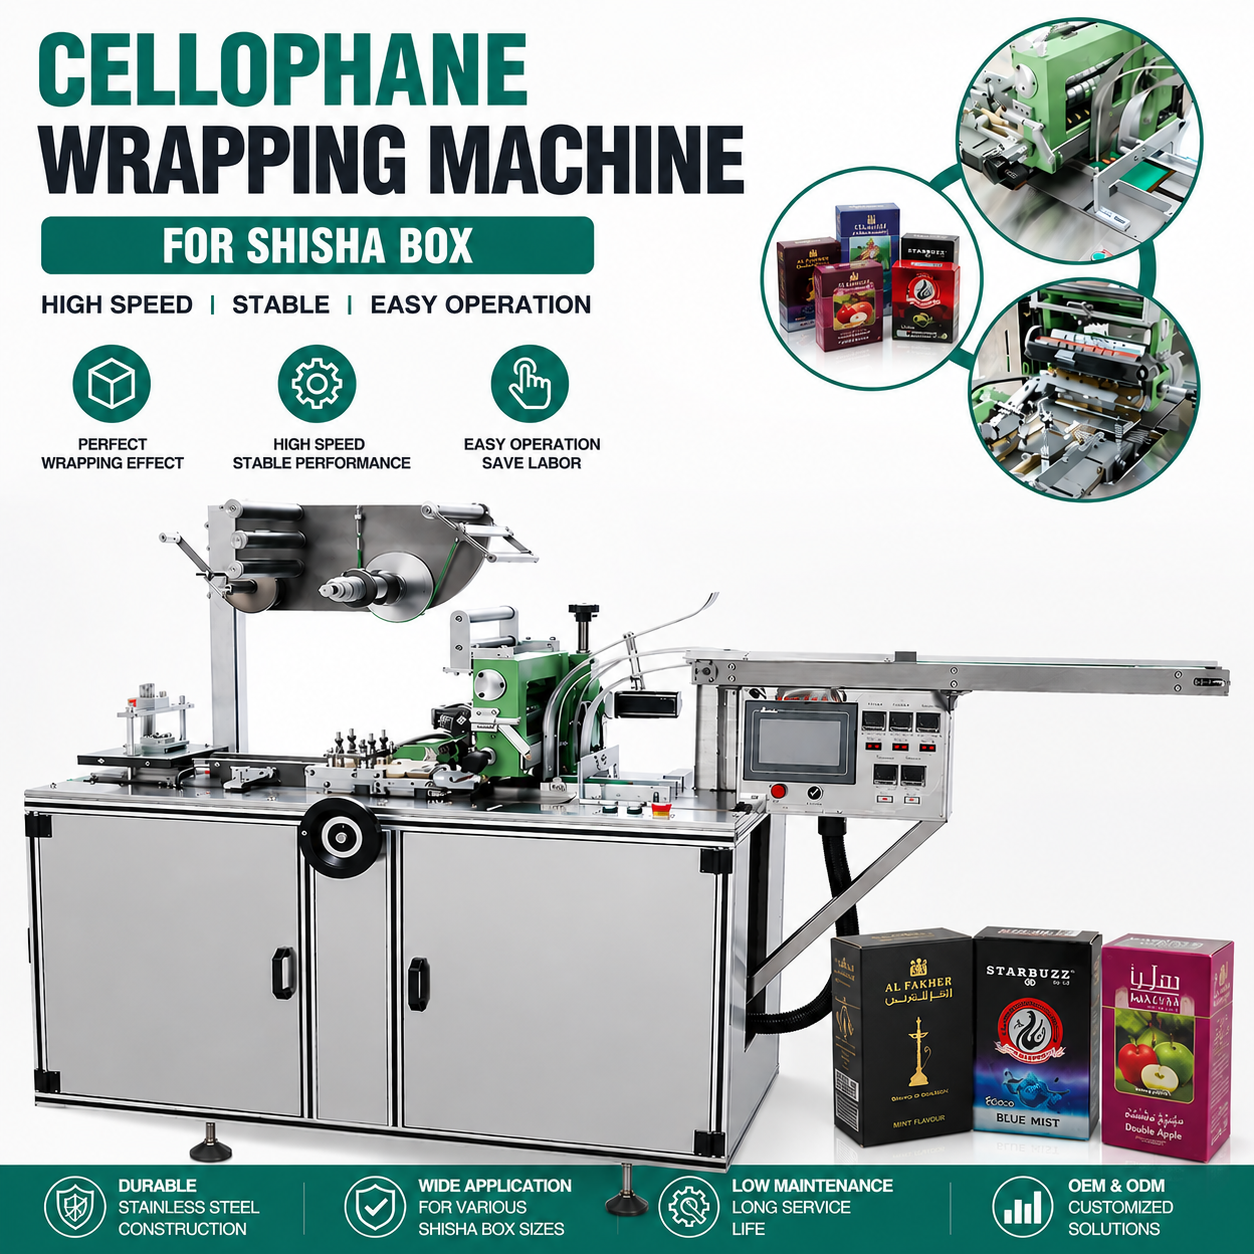
Ժամանակակից սիգարետների տուփերի փաթաթման մեքենայի կառուցվածքը ներառում է բազմաթիվ մեխանիկական և ջերմային համակարգեր, որոնք համատեղ են աշխատում՝ ապահովելու յուրաքանչյուր մակերեսի ճշգրիտ կնքումը: Ճնշման վերահսկման մեխանիզմներից մինչև ջերմաստիճանի ճշգրտում՝ յուրաքանչյուր բաղադրիչ նպաստում է ֆիլմի կնքման ստեղծմանը, որը դիմացկուն է բացմանը, կանխում է խոնավի ներթափանցումը և պահպանում է վնասարկման վկայականի ամբողջականությունը բաշխման և մանրածախ վաճառքի ընթացքում:
Ճնշման վերահսկում և ֆիլմի լարում
Իդեալական ճնշման մատակարարման համակարգ
Ծխախոտի տուփի փաթեթավորման մեքենան պահպանում է սեղմված ֆիլմի կայուն կնիքը՝ օգտագործելով ճշգրիտ կարգավորված ճնշման ռոլիկներ, որոնք միացնում են ֆիլմի շերտերը համատարած ուժի տակ ամբողջ կնիքի երկայնքով: Ճնշման մատակարարման համակարգը օգտագործում է պնևմատիկ կամ հիդրավլիկ ակտուատորներ՝ ապահովելու համատարած սեղմում, որով ֆիլմի մոլեկուլները միանում են միմյանց առանց կարողանալու ստեղծել ճարպաթարախներ, ծալքեր կամ թույլ տեղեր: Ժամանակակից մեքենաները սահմանափակված ճնշման կարգավորումներ ունեն, որոնք շահագործողները կարող են ճշգրիտ կարգավորել՝ կախված ֆիլմի հաստությունից, նյութի կազմից և արտադրանքի չափսերից, ինչը թույլ է տալիս ծխախոտի տուփի փաթեթավորման մեքենային մշակել տարբեր փաթեթավորման ձևաչափեր՝ առանց սարքավորումների փոփոխության:
Ճնշման ռոլիկները աշխատում են համատեղված զույգերով՝ ուղղորդելով թաղանթը սեռման գոտու միջով և պահպանելով զուգահեռ դասավորությունը՝ խուսափելու համար թեքման կամ անհավասար շփման առաջացումից: Օպերատորները շարունակաբար հսկում են ճնշման ցուցիչների համարները. շեղումները հաճախ վկայում են ռոլիկների մաշվածության, թաղանթի լարման անհավասարակշռության կամ նյութի որակի խնդիրների մասին, որոնք պահանջում են անմիջապես ուղղում: Երբ սիգարետի տուփի փաթաթման մեքենան աշխատում է արտադրողի առաջարկած ճնշման պարամետրերով, թաղանթի սեռման մեջ ձևավորվում է մոլեկուլային կապը, որը անհրաժեշտ է մեխանիկական լարվածության, ջերմաստիճանի փոփոխությունների և խոնավության ազդեցության դիմացնելու համար ամբողջ արտադրանքի կյանքի ընթացքում:
Թաղանթի լարման կարգավորում
Ֆիլմի լարումը ուղղակիորեն ազդում է սիգարետի տուփի փաթեթավորման մեքենայի եզրերի և անկյունների խիստ կնքելու հնարավորության վրա: Մեքենայի ֆիլմի մատակարարման համակարգը ներառում է լարման սենսորներ և հարմարեցնող ռոլիկներ, որոնք պահպանում են ֆիլմի հաստատուն արտագլանման արագությունը՝ կանխելով թույլ լարումը, որը բերում է թույլ կնքման կամ ճարպաթաղանթի առաջացման, ինչը վնասում է կնքման ամրությունը: Երբ ֆիլմը անցնում է փաթեթավորման կայանով վերահսկվող լարման տակ, այն մնում է լարված արտադրանքի մակերեսների նկատմամբ, ինչը թույլ է տալիս ճնշման ռոլիկներին ստեղծել համասեռ և փուչիկներից ազատ շփում ամբողջ կնքման գործընթացի ընթացքում:
Սակայն չափից շատ ֆիլմի լարումը կարող է ձևափոխել ստորին ապրանքը կամ առաջացնել ֆիլմի ճեղքում փաթեթավորման ցիկլի ընթացքում, ինչը հանգեցնում է ավարտական լուծարման սեղման անհաջողության: Ծխախոտի տուփերի փաթեթավորման մեքենան այս մրցակցող ուժերը հավասարակշռում է հակակապի վերահսկման համակարգերի միջոցով, որոնք դինամիկորեն հարմարեցնում են լարումը, երբ ֆիլմը մատակարարվում է, ապրանքի չափսերը փոփոխվում են կամ արագությունը փոխվում է: Այս ինքնաշխատ լարման կառավարումը ապահովում է, որ օպերատորները ստանան լավ ամրացված և հուսալի ֆիլմի սեղմում՝ առանց ապրանքի մեկ շարքից մյուսը անցնելիս ձեռքով հարմարեցումների անհրաժեշտության:
Ջերմային սեղմման տեխնոլոգիա և ջերմաստիճանի կառավարում
Ջերմային վահանակի ճշգրտություն և ջերմաստիճանի վերահսկում
Ջերմային կնքումը ներկայացնում է հիմնական մեխանիզմը, որի միջոցով ծխախոտի տուփի փաթաթման մեքենան ձեռք է բերում մշտական և մշտակայուն սալվերի կպչունություն: Ջերմային վահանակները՝ մետաղական մասեր, որոնք տաքացվում են սահմանված ջերմաստիճանների, կիրառում են վերահսկվող ջերմային էներգիա սալվերի շերտերի վրա, որոնք մոլեկուլային մակարդակում հալում են դրանց մակերեսները և միավորում դրանք մեկ ամբողջական և ինտեգրված կապի մեջ: Ջերմաստիճանի սահմանումը ուղղակիորեն որոշում է կնքման որակը. անբավարար ջերմությունը հանգեցնում է անավարտ հալման և թույլ կնքման, որոնք հավանական է բաժանվեն, իսկ չափից շատ ջերմությունը վնասում է սալվերի կառուցվածքը, նվազեցնում կնքման ամրությունը կամ ստեղծում է մեխանիկական մարմնի մեջ ճաքերի առաջացման համար նախատեսված մեծ մարմնի կոտրվելու հավանականություն:
Առաջադեմ ծխախոտի տուփերի փաթեթավորման մեքենա մոդելները սահմանագծի երկայնքով ունեն անկախ ջերմաստիճանային գոտիներ, որոնք թույլ են տալիս տարբեր ջերմային պրոֆիլներ օգտագործել սեղմման սկզբնական փուլում, միջին հատվածներում և վերջնական սառեցման փուլում: Այս աստիճանական տաքացման մոտեցումը կանխում է թաղանթային նյութերի ջերմային շոկը՝ միաժամանակ ապահովելով մոլեկուլային միաձուլման լրիվ իրականացումը սեղմման լայնության վրա: Թվային ջերմաստիճանի կարգավորիչները պահպանում են ±2°C ճշգրտություն, ինչը կարևոր է, քանի որ պոլիէթիլենը, պոլիպրոպիլենը և ցելոֆանը ցուցադրում են սեղմման համար օպտիմալ ջերմաստիճանային շատ նեղ շրջաններ:
Ժամանակի կանգնելու օպտիմալացում
Դադարի տևողությունը՝ ֆիլմի շփման տևողությունը ջերմային վահանակների հետ՝ հիմնարար ազդեցություն է ունենում ծխախոտի տուփի փաթաթման մեքենայի կողմից ստացվող սեղմ կնիքների կամ վատ արդյունքների վրա: Ավելի երկար դադարի տևողությունը թույլ է տալիս ջերմության ավելի խորը ներթափանցում և ֆիլմի ավելի լրիվ միաձուլում, սակայն չափից բարձր տևողությունը հանգեցնում է ջերմային վնասվածքի, արտադրության արագության նվազման և որակի անհամատեղելիության: Մեքենայի օպերատորները համակարգում են դադարի տևողությունը ֆիլմի տեսակի, արագության կարգավորումների և ջերմային վահանակների ջերմաստիճանի հետ. սովորաբար կարգավորումները տատանվում են 0,5–2 վայրկյանի սահմաններում՝ կախված ֆիլմի հաստությունից և նյութի կազմից:
Սովորաբար ծխախոտի տուփերի փաթեթավորման մեքենան կարգավորում է սեղմման ժամանակը՝ կարգավորելով սեղմման վահանակի դիրքը, սեղմման փուլերի ընթացքում փոխադրիչի արագության նվազեցումը կամ ծրագրավորվող ջերմային իմպուլսների ցիկլերը, որոնք ջերմային վահանակները միացնում են միայն այն դեպքում, երբ ֆիլմը հասնում է օպտիմալ դիրքին: Երբ սեղմման ժամանակը ճշգրիտ համապատասխանում է ֆիլմի ջերմային հատկություններին, սեղմումները ձեռք են բերում մաքսիմալ ամրություն՝ նվազագույնի հասցնելով նյութի վատացումը և արտադրության մեջ առաջացող դանդաղումները: Օպերատորները սեղմումների համասեռությունը վերահսկում են պարբերաբար կատարվող փորձարկումների միջոցով և կարգավորում են սեղմման պարամետրերը, երբ ջերմաստիճանի ցուցմունքները կամ մեխանիկական մաշվածությունը ցույց են տալիս, ո что աշխատանքը շեղվել է օպտիմալ ցուցանիշներից:
Մեխանիկական սեղմման դիզայնը և եզրային կոնֆիգուրացիան
Անկյունային փաթեթավորումը և եզրային համակարգավորումը
Սիգարետների տուփերը պատելու մեքենան ապահովում է սեղմ ֆիլմի կնքումը արտադրանքի անկյուններում՝ մեխանիկական դիզայնի միջոցով, որը ֆիլմը ուղղում է հատուկ անկյուններով և դիրքերով համընկնելու համար: Պատման մեխանիզմը ճշգրիտ ծալում է ֆիլմը տուփի եզրերի շուրջ, ստեղծելով համընկնման գոտիներ, որտեղ բազմաշերտ ֆիլմերը միաձուլվում են: Այդ համընկնումները ապահովում են ավելորդային ամրություն, որը պահպանում է կնքման ամբողջականությունը՝ նույնիսկ եթե հիմնական կնքումները ենթարակվում են փոքր լարվածության կամ վնասվածքի: Մեքենայի ծալող մատները և ուղղիչ ռելսերը վերահսկում են ֆիլմի դիրքը՝ ապահովելով, որ համընկնումները տեղի ունենան բոլոր արտադրանքների վրա միևնույն դիրքերում:
Անկյունային սեռավորումը ներկայացնում է կրիտիկական թույլություն, քանի որ բազմաթիվ ֆիլմի շերտեր համընկնում են սուր արտադրանքի եզրերում, ստեղծելով լարվածության կենտրոնացման կետեր, որտեղ սեռավորումները առաջինը ձախողվում են մեխանիկական լարվածության կամ ճնշման տակ: Սիգարետների տուփի փաթեթավորման մեքենան այս խնդիրը լուծում է անկյունային սեռավորման վահանակի դիրքավորմամբ, որը ճշգրիտ կիրառում է լրացուցիչ ջերմություն և ճնշում հենց այնտեղ, որտեղ ֆիլմի շերտերը համընկնում են, միավորելով բազմաթիվ ֆիլմի շերտերը մեկ ամրացված կապի մեջ, որը զգալիորեն ավելի ուժեղ է, քան ուղիղ եզրային սեռավորումները: Այս անկյունային ամրացման հնարավորությունը տարբերում է բարձրորակ մեքենաները սովորական մոդելներից և անմիջապես թույլ է տալիս երկարացնել պահման ժամկետը և բարելավել ապահովվածությունը անիրավական միջամտություններից:
Սեռավորման գծի երկրաչափություն և համասեռություն
Ստրուկտուրայի ճշգրտությունը սեղման գծերի վրա հզորապես ազդում է ցիգարետի տուփի փաթաթման մեքենայի վրա՝ արդյունքում ստացվում են լավ սեղմված, պրոֆեսիոնալ տեսք ունեցող սեղմաններ կամ տեսանելի թերություններ: Սեղման ձողերը պետք է շարժվեն թաղանթի շարժման ուղղությանը ուղղահայաց, միատարր ջերմություն և ճնշում կիրառելով ամբողջ սեղման լայնության վրա. սխալ դիրքավորումը ստեղծում է անկյունային սեղմաններ, ճնշման տատանումներ կամ թաղանթի շարժում, որը հանգեցնում է թույլ գոտիների առաջացման՝ բացվելու հավանականությամբ: Ժամանակակից մեքենաները ներառում են օպտիկական դիրքավորման համակարգեր կամ մեխանիկական ուղեցույցներ, որոնք ապահովում են սեղման ձողերի դիրքավորման հաստատվածությունը ամբողջ արտադրական շարքի ընթացքում՝ ինքնատեղափոխվելով ջերմային ընդարձակումից կամ մեխանիկական մաշվածությունից:
Ստորագրման գծի ուղղահայացությունը և համասեռությունը նպաստում են պրոֆեսիոնալ փաթեթավորման տեսքին և սպառողների վստահությանը ապրանքի ամբողջականության նկատմամբ: Երբ սիգարետի տուփի փաթեթավորման մեքենան ճշգրիտ պահպանում է ստորագրման երկրաչափությունը հազարավոր ապրանքների վրա, միատեսակ տեսողական ներկայացումը ստեղծում է բրենդի համասեռություն և նշանակում է բարձրորակ արտադրական գործընթացներ: Օպերատորները պարբերաբար ստուգում են ստորագրման գծի համատեղվածությունը՝ օգտագործելով կալիբրված ուղղաձիգ միջոցներ կամ օպտիկական չափման սարքեր. թույլատրելի սխալից շեղումները պահանջում են ստորագրման վահանակի վերադասավորում կամ փոխարինում, ինչը կանխում է հետագա որակի խնդիրներ:
Որակի ստուգում և ստորագրման փորձարկում
Տեղում ստուգում և սխալների հայտնաբերում
Ժամանակակից սիգարետների տուփերի փաթեթավորման մեքենաների տեղադրումները ներառում են տողային տեսլական համակարգեր և մեխանիկական փորձարկման սարքեր, որոնք իրական ժամանակում ստուգում են կնիքի որակը՝ թույլ տալով շահագործողներին նույնիսկ մինչև այն պահը, երբ արտադրանքի սխալ նմուշները հասնում են փաթեթավորման գծերին, հայտնաբերել և ուղղել խնդիրները: Տեսլական համակարգերը հայտնաբերում են կնիքի գծի ուղղությունը, կարճատեղերի կամ ծալքերի առկայությունը, գույնի համատեղելիությունը և համատեղման ճշգրտությունը, իսկ մեխանիկական փորձարկման սարքերը պատահական նմուշների վրա կիրառում են վերահսկվող բաժանման ուժ՝ չափելով կնիքի ամրությունը և հաստատելով, որ կապերը համապատասխանում են սահմանված նվազագույն պահանջներին: Այս տողային ստուգման համակարգերը հնարավորություն են տալիս սիգարետների տուփերի փաթեթավորման մեքենային երկար արտադրամասերի ընթացքում ապահովել համատեղելի որակ՝ առանց ձեռքով նմուշառման կամ վնասատվության ենթարկվող փորձարկման:
Սխալների հայտնաբերումը ակտիվացնում է ավտոմատացված պատասխաններ՝ սարքերը դադարեցնում են արտադրությունը, նախազգուշացնում են օպերատորներին և երբեմն ինքնաբերաբար մերժում են սխալ արտադրանքը, ինչը կանխում է անորակ ապրանքների սպառողների մոտ հասնելը: Երբ սիգարետի տուփի փաթեթավորման սարքը նկատում է համապատասխան կնիքի սխալներ, այն առաջարկում է սպասարկման աշխատակիցներին վերանայել ճնշման կարգավորումները, տաքացման վահանակի ջերմաստիճանը, ֆիլմի լարվածությունը կամ մեխանիկական համաձայնեցումը, ինչը թույլ է տալիս արագ որոշել սխալի արմատային պատճառը: Այս շարունակական հետադարձ կապի շղթան ապահովում է կնիքի որակի ստանդարտների պահպանումը ամբողջ աշխատաժամի ընթացքում, արտադրանքի ձևաչափի փոփոխության ժամանակ և սեզոնային արտադրական տատանումների ընթացքում:
Ճնշման փորձարկում և կնիքի ամրության վավերացում
Դեստրուկտիվ մաքրման փորձարկումը քանակական հաստատում է, որ ծխախոտի տուփերի փաթաթման մեքենան ապահովում է սահմանված պահանջներին համապատասխանող կնիքներ: Նմուշային արտադրանքները ենթարկվում են վերահսկվող ձգման կամ մաքրման փորձարկումների, որոնց ընթացքում չափվում է կնիքավորված ֆիլմի շերտերը միմյանցից բաժանելու համար անհրաժեշտ ուժը. արդյունքները քանակապես ցույց են տալիս կնիքի ամրությունը և հաստատում են, որ ջերմային մշակումը, ճնշման մատակարարումը և նյութի որակը բոլորն աշխատում են ճիշտ: Շատ ծխախոտի արտադրողներ սահմանում են նվազագույն կնիքի ամրության արժեքներ՝ սովորաբար 150–300 գրամ մեկ դյույմում՝ կախված արտադրանքի տեսակից և սպասվող մեխանիկական բեռնվածությունից, որպեսզի կնիքները դիմանան պատահական բացմանը՝ առանց օգտագործելու չափից շատ ուժ իրական արտադրանքի մուտքի համար:
Պատկերացում ստանալու համար, որ ծխախոտի տուփերի փաթաթման մեքենան միլիոնավոր արտադրանքների ընթացքում ապահովում է համատեղելի աշխատանք, ամբողջ արտադրական շարքի ընթացքում կատարվում է սովորական լույսի ամրության փորձարկում: Ժամանակի ընթացքում արդյունքների միտումների վերլուծությունը հնարավորություն է տալիս հայտնաբերել մասերի մաշվածության պատճառով աստիճանաբար նվազող արդյունքներ, ինչը թույլ է տալիս կատարել կանխարգելիչ սպասարկում՝ մինչև լույսի որակը նվազի ընդունելի սահմաններից ցածր: Այս տվյալների վրա հիմնված մոտեցումը լույսի ստուգման հարցում պաշտպանում է բրենդի հեղինակությունը, նվազեցնում է սպառողների բողոքները և ցույց է տալիս որակի ստանդարտների նկատմամբ նվիրվածությունը, որոնք ստեղծում են հաճախորդների վստահություն:
Հաճախադեպ տրվող հարցեր
Ի՞նչ ֆիլմի հաստության պահանջներն են ապահովում օպտիմալ լույս ծխախոտի տուփերի փաթաթման մեքենայում:
Ֆիլմի հաստությունը սովորաբար տատանվում է 18–25 մկմ ցելոֆանի և 15–20 մկմ պոլիէթիլենի ֆիլմերի համար, որոնք օգտագործվում են ժամանակակից սիգարետների տուփերի փաթաթման մեքենաներում: Պակաս հաստ ֆիլմերը պահանջում են ցածր խետացման ջերմաստիճաններ և կարճ դադարի տևողություն՝ վնասվածքների կանխման համար, իսկ ավելի հաստ ֆիլմերը պահանջում են բարձր ջերմաստիճաններ և երկարացված դադար՝ ամբողջական մոլեկուլային միաձուլման հասնելու համար: Արտադրողները նշում են յուրաքանչյուր ֆիլմի համար օպտիմալ հաստության միջակայքը, և շահագործողները պետք է օգտագործեն ֆիլմեր, որոնք համապատասխանում են այդ սահմանափակումներին, որպեսզի սիգարետների տուփերի փաթաթման մեքենան ապահովի լավ և համասեռ խետացում՝ առանց նյութի վատանականացման կամ մեխանիկական լարվածության:
Ինչքան հաճախ պետք է սիգարետների տուփերի փաթաթման մեքենան սպասարկվի՝ խետացման որակը պահպանելու համար:
Սիգարետների տուփերը փաթեթավորող մեքենայի համար ամենօրյա ստուգումներ են անհրաժեշտ ճնշման ռոլիկների, ջերմային վահանակների և ֆիլմի ուղեցույցների վրա՝ մաշվածության, աղտոտության կամ ջերմային մնացորդների հայտնաբերման համար, որոնք կարող են վնասել կնիքի համասեռությունը: Շաբաթական կանխարգելիչ սպասարկումը ներառում է ճնշման ռոլիկների մաքրումը, ջերմային վահանակների կարգավորման ստուգումը և մեխանիկական համաչափության ստուգումները: Ամսական սպասարկումը ներառում է բաղադրիչների յուղասերմանը, ջերմային սենսորների կրկին կարգավորումը և ներկայացուցչական ապրանքների կնիքի ամրության փորձարկումը: Պարբերական սպասարկման գրաֆիկները կանխում են աստիճանաբար կատարողականության անկումը՝ ապահովելով, որ յուրաքանչյուր սիգարետների տուփերը փաթեթավորող մեքենա ամբողջ շահագործման ժամանակաշրջանում պահպանի սեղմ, համասեռ կնիք:
Կարո՞ղ է սիգարետների տուփերը փաթեթավորող մեքենան հարմարեցնել կնիքի պարամետրերը տարբեր ֆիլմերի նյութերի համար:
Այո, ժամանակակից սիգարետի տուփերի փաթաթման մեքենաների համակարգերը սարքավորված են ծրագրավորելի կառավարիչներով, որոնք օպերատորներին թույլ են տալիս պահպանել մեկ քանի սեղմման պրոֆիլներ՝ օպտիմալացված տարբեր ֆիլմերի նյութերի, հաստությունների և արտադրանքի չափսերի համար: Օպերատորները արտադրությունը սկսելուց առաջ ընտրում են համապատասխան պրոֆիլը, և մեքենան ինքնաբերաբար կիրառում է համապատասխան ջերմաստիճանի պարամետրերը, ճնշման մակարդակները, կայունացման ժամանակը և ֆիլմի լարման սահմանափակումները: Այս ճկունությունը հնարավորություն է տալիս մեկ սիգարետի տուփերի փաթաթման մեքենայի արդյունավետ մշակել տարբեր փաթաթման ձևաչափեր, նվազեցնել արտադրանքի փոփոխությունների միջև սարքավորման ժամանակը և պահպանել համասեռ սեղմման որակը սարքավորման կողմից աջակցվող բոլոր նյութերի համար:
Բովանդակության ցուցակ
- Ճնշման վերահսկում և ֆիլմի լարում
- Ջերմային սեղմման տեխնոլոգիա և ջերմաստիճանի կառավարում
- Մեխանիկական սեղմման դիզայնը և եզրային կոնֆիգուրացիան
- Որակի ստուգում և ստորագրման փորձարկում
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչ ֆիլմի հաստության պահանջներն են ապահովում օպտիմալ լույս ծխախոտի տուփերի փաթաթման մեքենայում:
- Ինչքան հաճախ պետք է սիգարետների տուփերի փաթաթման մեքենան սպասարկվի՝ խետացման որակը պահպանելու համար:
- Կարո՞ղ է սիգարետների տուփերը փաթեթավորող մեքենան հարմարեցնել կնիքի պարամետրերը տարբեր ֆիլմերի նյութերի համար: