
 EN


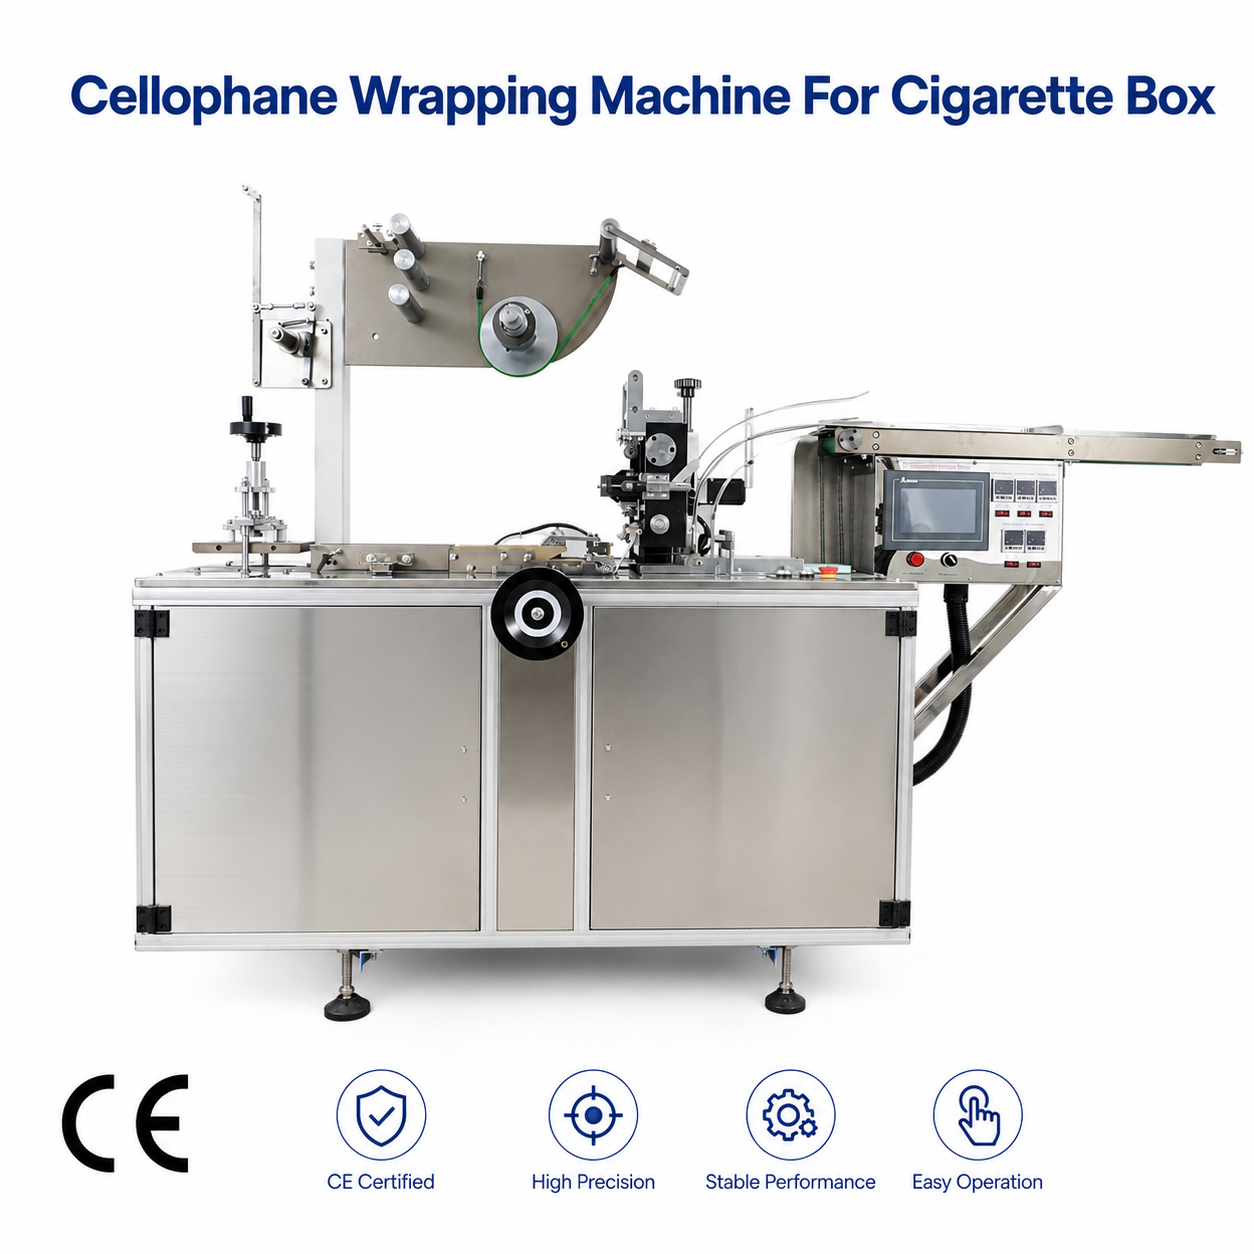
A maszyna do opakowywania pudełek z papierosami zaprojektowany jest tak, aby zapewniać precyzyjne i spójne zabezpieczenie folią, które chroni integralność produktu i jednocześnie utrzymuje profesjonalny wygląd na półkach sklepowych. Jakość zabezpieczenia folią ma bezpośredni wpływ na termin przydatności do spożycia, widoczność naruszenia opakowania oraz postrzeganie produktu przez konsumentów, co czyni dokładne zabezpieczenie folią kluczowym wymogiem operacyjnym dla producentów tytoniu oraz operacji pakowania na całym świecie. Zrozumienie, w jaki sposób maszyna do owijania paczek papierosów osiąga niezawodne zabezpieczenie folią, pomaga operatorom zoptymalizować wydajność, zmniejszyć zużycie materiałów oraz zapewnić zgodność z normami branżowymi.
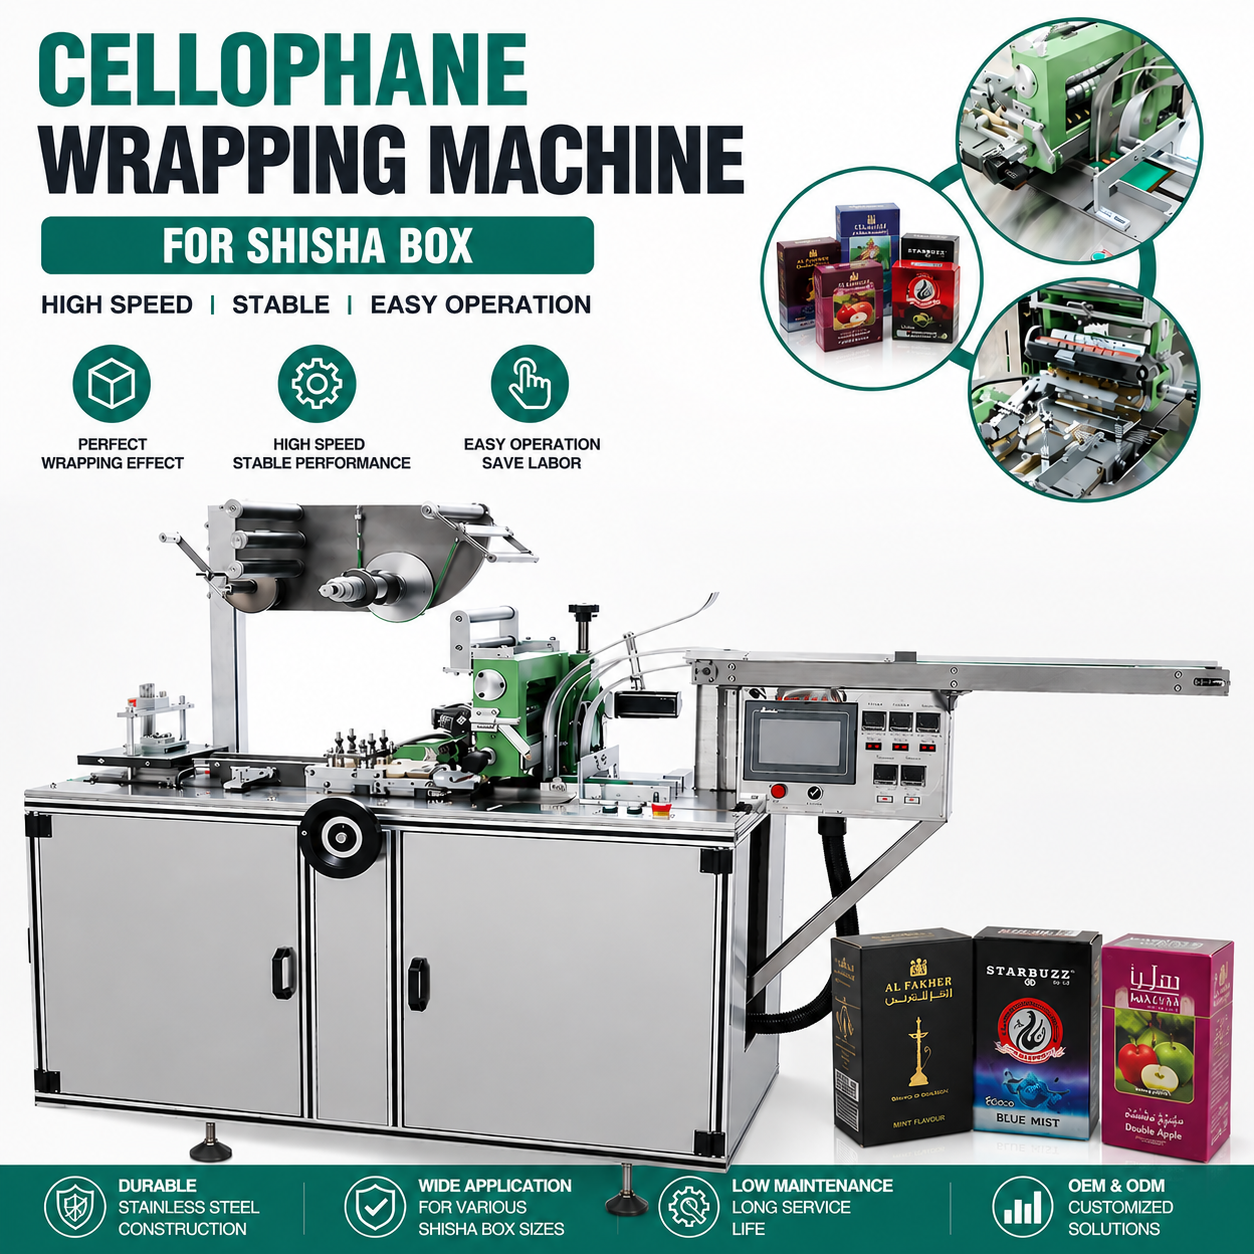
Architektura nowoczesnej maszyny do opakowywania paczek papierosów obejmuje wiele systemów mechanicznych i termicznych działających w harmonii, aby zapewnić, że każdy uszczelniony krawędź spełnia precyzyjne specyfikacje. Od mechanizmów kontroli ciśnienia po kalibrację temperatury – każdy komponent przyczynia się do tworzenia uszczeleń foliowych odpornych na otwarcie, zapobiegających przedostawaniu się wilgoci oraz zachowujących integralność dowodu naruszenia usunięcia przez cały czas dystrybucji i obsługi w punktach sprzedaży.
Kontrola ciśnienia i napinanie folii
Optymalny system dostarczania ciśnienia
Maszyna do owijania pudełek papierosów zapewnia szczelne zamknięcie folii dzięki precyzyjnie skalibrowanym wałkom dociskowym, które dociskają warstwy folii do siebie z jednakową siłą na całej długości szwu. System dostarczania ciśnienia wykorzystuje siłowniki pneumatyczne lub hydrauliczne, aby zapewnić jednolite uciskanie, co powoduje ścisłe połączenie cząsteczek folii bez powstawania fałd, zmarszczek ani miejsc o obniżonej wytrzymałości. Nowoczesne maszyny są wyposażone w regulowane ustawienia ciśnienia, które operatorzy mogą precyzyjnie dostosować w zależności od grubości folii, składu materiału oraz wymiarów produktu, umożliwiając maszynie do owijania pudełek papierosów obsługę różnorodnych formatów opakowań bez konieczności modyfikacji sprzętu.
Walcujące wałki działają w zsynchronizowanych parach, kierując folię przez strefę zgrzewania i utrzymując równoległe ustawienie, aby zapobiec skręcaniu lub nieregularnemu kontaktowi. Operatorzy ciągle monitorują odczyty manometru; odchylenia często sygnalizują zużycie wałków, nierównowagę napięcia folii lub problemy z jakością materiału, wymagające natychmiastowej korekty. Gdy maszyna do opakowywania paczek papierosów działa zgodnie z zalecanymi przez producenta parametrami ciśnienia, uszczelki folii tworzą wiązanie molekularne niezbędne do wytrzymywania naprężeń mechanicznych, zmian temperatury oraz ekspozycji na wilgoć w całym cyklu życia produktu.
Regulacja napięcia folii
Napięcie folii wpływa bezpośrednio na to, jak dokładnie maszyna do opakowywania paczek papierosów zamyka krawędzie i narożniki. System podawania folii w maszynie zawiera czujniki napięcia oraz role kompensacyjne, które utrzymują stałą prędkość rozwijania folii, zapobiegając luźnej folii powodującej niedoskonałe zamknięcie lub zmarszczki naruszające integralność uszczelnienia. Gdy folia przemieszcza się przez stację opakowującą przy kontrolowanym napięciu, pozostaje napięta przy powierzchni produktu, co umożliwia role dociskowe uzyskanie spójnego, bezbłonnego kontaktu w całym procesie uszczelniania.
Zbyt duże naprężenie folii może jednak zniekształcić podłożony produkt lub spowodować rozrywanie folii w trakcie cyklu owijania, co prowadzi do katastrofalnych awarii uszczelnienia. Maszyna do owijania pudełek papierosów równoważy te przeciwstawne siły za pomocą systemów sterowania zwrotnego, które dynamicznie dostosowują naprężenie w miarę rozwijania się folii, zmian wymiarów produktu lub zmian prędkości. Ta zautomatyzowana kontrola naprężenia zapewnia operatorom uzyskanie szczelnego i niezawodnego uszczelnienia folii bez konieczności ręcznej regulacji między partiami produktów.
Technologia termiczna uszczelniania i zarządzanie temperaturą
Precyzja grzałki termicznej i kontrola temperatury
Zgrzewanie cieplne stanowi główny mechanizm, dzięki któremu maszyna do opakowywania papierosów osiąga trwałe i wytrzymałe złączenie folii. Pręty grzejne – metalowe elementy nagrzewane do określonych temperatur – dostarczają kontrolowanej energii cieplnej do warstw folii, stopiając ich powierzchnie na poziomie cząsteczkowym i łącząc je w pojedyncze, integralne szwy. Ustawienie temperatury ma bezpośredni wpływ na jakość zgrzewu: niewystarczająca temperatura powoduje niepełne stopienie i słabe zgrzewy podatne na rozdzielenie, podczas gdy nadmierna temperatura degraduje strukturę folii, zmniejsza wytrzymałość zgrzewu lub powoduje jego kruchość, co prowadzi do pęknięć podczas obsługi.
Zaawansowany maszyna do opakowywania pudełek z papierosami modele wyposażone są w niezależne strefy temperatury wzdłuż listewki zgrzewającej, co umożliwia zastosowanie różnych profili cieplnych dla etapu inicjacji zgrzewania, środkowych odcinków oraz końcowej fazy chłodzenia. Taka stopniowa metoda nagrzewania zapobiega szokowi termicznemu materiałów foliowych, jednocześnie gwarantując pełną fuzję molekularną na całej szerokości zgrzewu. Cyfrowe regulatory temperatury zapewniają dokładność ±2°C – cecha kluczowa, ponieważ folie polietylenowe, polipropylenowe oraz celofanowe charakteryzują się wąskimi oknami termicznymi, w których występuje optymalne zgrzewanie.
Optymalizacja czasu utrzymywania
Czas kontaktu — czyli okres, przez który folia pozostaje w kontakcie z elementami grzewczymi — decyduje o tym, czy maszyna do pakowania papierosów w pudełka tworzy szczelne połączenia czy też nieprawidłowe wyniki. Dłuższy czas kontaktu umożliwia głębsze przenikanie ciepła i bardziej pełne zespolenie folii, jednak nadmiernie długi czas powoduje uszkodzenia termiczne, obniża wydajność produkcji oraz prowadzi do niestabilności jakości. Operatorzy maszyn dobierają czas kontaktu w zależności od rodzaju folii, ustawień prędkości oraz temperatury elementów grzewczych; typowe wartości mieszczą się w zakresie od 0,5 do 2 sekundy, w zależności od grubości folii i jej składu materiałowego.
Maszyna do opakowywania paczek papierosów zwykle kontroluje czas przetrzymania poprzez regulację położenia prasy uszczelniającej, zmniejszenie prędkości taśmy transportowej w fazach uszczelniania lub programowalne cykle impulsów ciepła, które aktywują prasy grzewcze wyłącznie wtedy, gdy folia znajdzie się w optymalnym położeniu. Gdy czas przetrzymania dokładnie odpowiada właściwościom termicznym folii, uszczelki osiągają maksymalną wytrzymałość przy jednoczesnym minimalizowaniu degradacji materiału i opóźnień produkcyjnych. Operatorzy monitorują spójność uszczelki poprzez okresowe testy, dostosowując parametry czasu przetrzymania w przypadku odchylenia wskazań temperatury lub zużycia mechanicznego od optymalnej wydajności.
Konstrukcja uszczelki mechanicznej oraz konfiguracja krawędzi
Opakowanie narożników oraz nachodzenie krawędzi
Maszyna do owijania pudełek z papierosami zapewnia szczelne zamknięcie folii w narożach produktu dzięki konstrukcji mechanicznej, która kieruje folię tak, aby nachodziła na siebie pod określonymi kątami i w określonych miejscach. Mechanizm owijania precyzyjnie zaginą folię wokół krawędzi pudełka, tworząc strefy nachodzenia, w których wiele warstw folii łączy się ze sobą; te obszary nachodzenia zapewniają redundancję, która utrzymuje integralność uszczelnienia nawet w przypadku niewielkiego obciążenia lub uszkodzenia głównych uszczelek. Palce zaginające i szyny prowadzące maszyny kontrolują orientację folii, zapewniając, że nachodzenie zachodzi w tych samych miejscach we wszystkich produktach.
Uszczelnianie narożników stanowi kluczową słabość, ponieważ wiele warstw folii zbiega się w ostrych krawędziach produktu, tworząc punkty skupienia naprężeń, w których uszczelki ulegają awarii jako pierwsze pod wpływem naprężeń mechanicznych lub ciśnienia. Maszyna do owijania paczek papierosów rozwiązuje ten problem dzięki pozycjonowaniu prętów uszczelniających narożników, które stosują dodatkowe ciepło i ciśnienie dokładnie tam, gdzie zachodzą na siebie warstwy folii, spajając je w pojedyncze, wzmocnione szwy – znacznie wytrzymalsze niż zwykłe uszczelki krawędziowe. Ta zdolność wzmocnienia narożników odróżnia maszyny wysokiej klasy od modeli podstawowych i bezpośrednio przyczynia się do wydłużenia terminu przydatności do spożycia oraz poprawy widoczności naruszenia opakowania.
Geometria i spójność linii uszczelnienia
Dokładność geometryczna linii zgrzewania ma ogromny wpływ na to, czy maszyna do opakowywania papierosów tworzy szczelne, profesjonalnie wyglądające zgrzewy, czy też widoczne wady. Belki zgrzewające muszą poruszać się prostopadle do kierunku przesuwu folii, stosując ciepło i nacisk jednolicie na całej szerokości zgrzewu; nieprawidłowe ustawienie powoduje pochylenie zgrzewów, niestabilny nacisk lub przesuwanie się folii, co prowadzi do stref o obniżonej wytrzymałości, podatnych na otwarcie. Nowoczesne maszyny są wyposażone w optyczne systemy pozycjonowania lub mechaniczne prowadnice, które zapewniają stałość położenia belek zgrzewających przez cały czas produkcji, automatycznie kompensując rozszerzanie termiczne lub zużycie mechaniczne.
Prostoliniowość i spójność linii zabezpieczenia przyczyniają się do profesjonalnego wyglądu opakowania oraz wzmacniają zaufanie konsumentów do niezawodności produktu. Gdy maszyna do pakowania papierosów zapewnia precyzyjną geometrię zabezpieczenia w przypadku tysięcy produktów, jednolity wygląd wizualny tworzy spójność marki i sugeruje wysokiej jakości procesy produkcyjne. Operatorzy okresowo sprawdzają wyrównanie linii zabezpieczenia za pomocą skalibrowanych linijek prostych lub optycznych narzędzi pomiarowych; odchylenia przekraczające dopuszczalne tolerancje wymagają ponownego ustawienia lub wymiany listwy zabezpieczającej, co zapobiega awariom jakościowym na późniejszych etapach produkcji.
Weryfikacja jakości i badania zabezpieczenia
Kontrola inline oraz wykrywanie wad
Współczesne instalacje maszyn do opakowywania paczek papierosów zawierają wbudowane systemy wizyjne oraz urządzenia do testów mechanicznych, które w czasie rzeczywistym weryfikują jakość zgrzewu, umożliwiając operatorom wykrywanie i korygowanie problemów jeszcze przed dotarciem wadliwych produktów na linie pakujące. Systemy wizyjne wykrywają prostoliniowość linii zgrzewu, obecność zmarszczeń lub fałd, spójność kolorów oraz dokładność nakładania się elementów; testery mechaniczne stosują kontrolowaną siłę odrywania do losowo wybranych próbek, mierząc wytrzymałość zgrzewu i potwierdzając, że połączenia spełniają minimalne wymagania specyfikacji. Te wbudowane systemy weryfikacji pozwalają maszynie do opakowywania paczek papierosów utrzymywać stałą jakość przez cały czas długotrwałych cykli produkcyjnych, bez konieczności ręcznego pobierania próbek ani testów niszczących.
Wykrywanie wad uruchamia automatyczne reakcje — maszyny zatrzymują produkcję, powiadamiają operatorów, a czasem automatycznie odrzucają wadliwe produkty, zapobiegając dostarczeniu niskiej jakości towarów do konsumentów. Gdy maszyna do opakowywania paczek papierosów wykrywa powtarzające się wady uszczelnienia, wywołuje przegląd konserwacyjny ustawień ciśnienia, temperatury prętów grzewczych, napięcia folii lub wyrównania mechanicznego, umożliwiając szybką korektę podstawowej przyczyny. Ta ciągła pętla sprzężenia zwrotnego utrzymuje standardy jakości uszczelnień przez całą zmianę, przejście między formatami produktów oraz sezonowe zmiany w produkcji.
Testowanie pod kątem ciśnienia i walidacja wytrzymałości uszczelnień
Destrukcyjne testy odpadania zapewniają ilościową weryfikację tego, że maszyna do owijania paczek papierosów tworzy zabezpieczenia spełniające wymagania specyfikacji. Próbki produktów poddawane są kontrolowanym testom rozciągania lub odpadania, które mierzą siłę potrzebną do oddzielenia warstw zapieczętowanej folii; wyniki wskazują ilościowo na wytrzymałość zabezpieczenia i potwierdzają, że obróbka termiczna, dostarczanie ciśnienia oraz jakość materiału działają poprawnie. Większość producentów papierosów określa minimalne wartości wytrzymałości zabezpieczenia – zwykle w zakresie 150–300 gramów na cal, w zależności od typu produktu i przewidywanego obciążenia mechanicznego – co zapewnia, że zabezpieczenia nie otwierają się przypadkowo, ale jednocześnie nie wymagają nadmiernego wysiłku do legalnego otwarcia produktu.
Regularne testy wytrzymałości uszczelki w trakcie serii produkcyjnych zapewniają statystyczną pewność, że maszyna do owijania paczek papierosów utrzymuje stałą wydajność przy produkcji milionów produktów. Analiza trendów wyników w czasie pozwala zidentyfikować stopniowy spadek wydajności spowodowany zużyciem komponentów, umożliwiając zaplanowanie konserwacji zapobiegawczej zanim jakość uszczelki spadnie poniżej dopuszczalnych granic. Takie oparte na danych podejście do weryfikacji uszczelki chroni renomę marki, zmniejsza liczba skarg konsumentów oraz pokazuje zaangażowanie w standardy jakości, które budują zaufanie klientów.
Najczęściej zadawane pytania
Jakie wymagania dotyczące grubości folii zapewniają optymalne uszczelnianie w maszynie do owijania paczek papierosów?
Grubość folii zwykle mieści się w zakresie od 18 do 25 mikronów dla celofanu oraz od 15 do 20 mikronów dla folii polietylenowych stosowanych w nowoczesnych systemach maszyn do opakowywania paczek papierosów. Cieńsze folie wymagają niższych temperatur zgrzewania i krótszych czasów zgrzewania, aby zapobiec uszkodzeniom, podczas gdy grubsze folie wymagają wyższych temperatur oraz dłuższego czasu zgrzewania w celu osiągnięcia pełnej fuzji cząsteczkowej. Producent określa optymalne zakresy grubości dla każdego materiału folii, a operatorzy muszą stosować folie zgodne z tymi specyfikacjami, aby maszyna do opakowywania paczek papierosów generowała szczelne i spójne zgrzewy bez degradacji materiału ani naprężeń mechanicznych.
Jak często należy przeprowadzać konserwację maszyny do opakowywania paczek papierosów, aby utrzymać jakość zgrzewów?
Maszyna do owijania pudełek papierosów wymaga codziennych inspekcji wałków dociskowych, prętów grzewczych i prowadnic folii w celu wykrycia zużycia, zanieczyszczeń lub osadów termicznych, które pogarszają spójność uszczelnienia. Tygodniowa konserwacja zapobiegawcza obejmuje czyszczenie wałków dociskowych, weryfikację kalibracji prętów grzewczych oraz sprawdzanie wyrównania mechanicznego. Miesięczna konserwacja obejmuje smarowanie komponentów, ponowną kalibrację czujników temperatury oraz testowanie wytrzymałości uszczelnień na reprezentatywnych produktach. Regularne harmonogramy konserwacji zapobiegają stopniowemu pogorszeniu się wydajności, zapewniając, że każda maszyna do owijania pudełek papierosów utrzymuje ciasne i spójne uszczelnienie przez cały okres eksploatacji.
Czy maszyna do owijania pudełek papierosów może dostosowywać parametry uszczelniania do różnych materiałów folii?
Tak, nowoczesne systemy maszyn do owijania pudełek papierosów są wyposażone w sterowniki programowalne, które pozwalają operatorom zapisywać wiele profili zapiekania zoptymalizowanych pod kątem różnych materiałów foliowych, ich grubości oraz wymiarów produktów. Operator wybiera odpowiedni profil przed rozpoczęciem produkcji, a maszyna automatycznie stosuje odpowiadające jej ustawienia temperatury, poziomy ciśnienia, czasy wytrzymania oraz specyfikacje napięcia folii. Dzięki tej elastyczności jedna maszyna do owijania pudełek papierosów może efektywnie obsługiwać różnorodne formaty opakowań, skracając czas przygotowania między zmianami produktów oraz zapewniając stałą jakość zapiekania we wszystkich typach materiałów obsługiwanych przez urządzenie.
Spis treści
- Kontrola ciśnienia i napinanie folii
- Technologia termiczna uszczelniania i zarządzanie temperaturą
- Konstrukcja uszczelki mechanicznej oraz konfiguracja krawędzi
- Weryfikacja jakości i badania zabezpieczenia
-
Najczęściej zadawane pytania
- Jakie wymagania dotyczące grubości folii zapewniają optymalne uszczelnianie w maszynie do owijania paczek papierosów?
- Jak często należy przeprowadzać konserwację maszyny do opakowywania paczek papierosów, aby utrzymać jakość zgrzewów?
- Czy maszyna do owijania pudełek papierosów może dostosowywać parametry uszczelniania do różnych materiałów folii?