
 EN


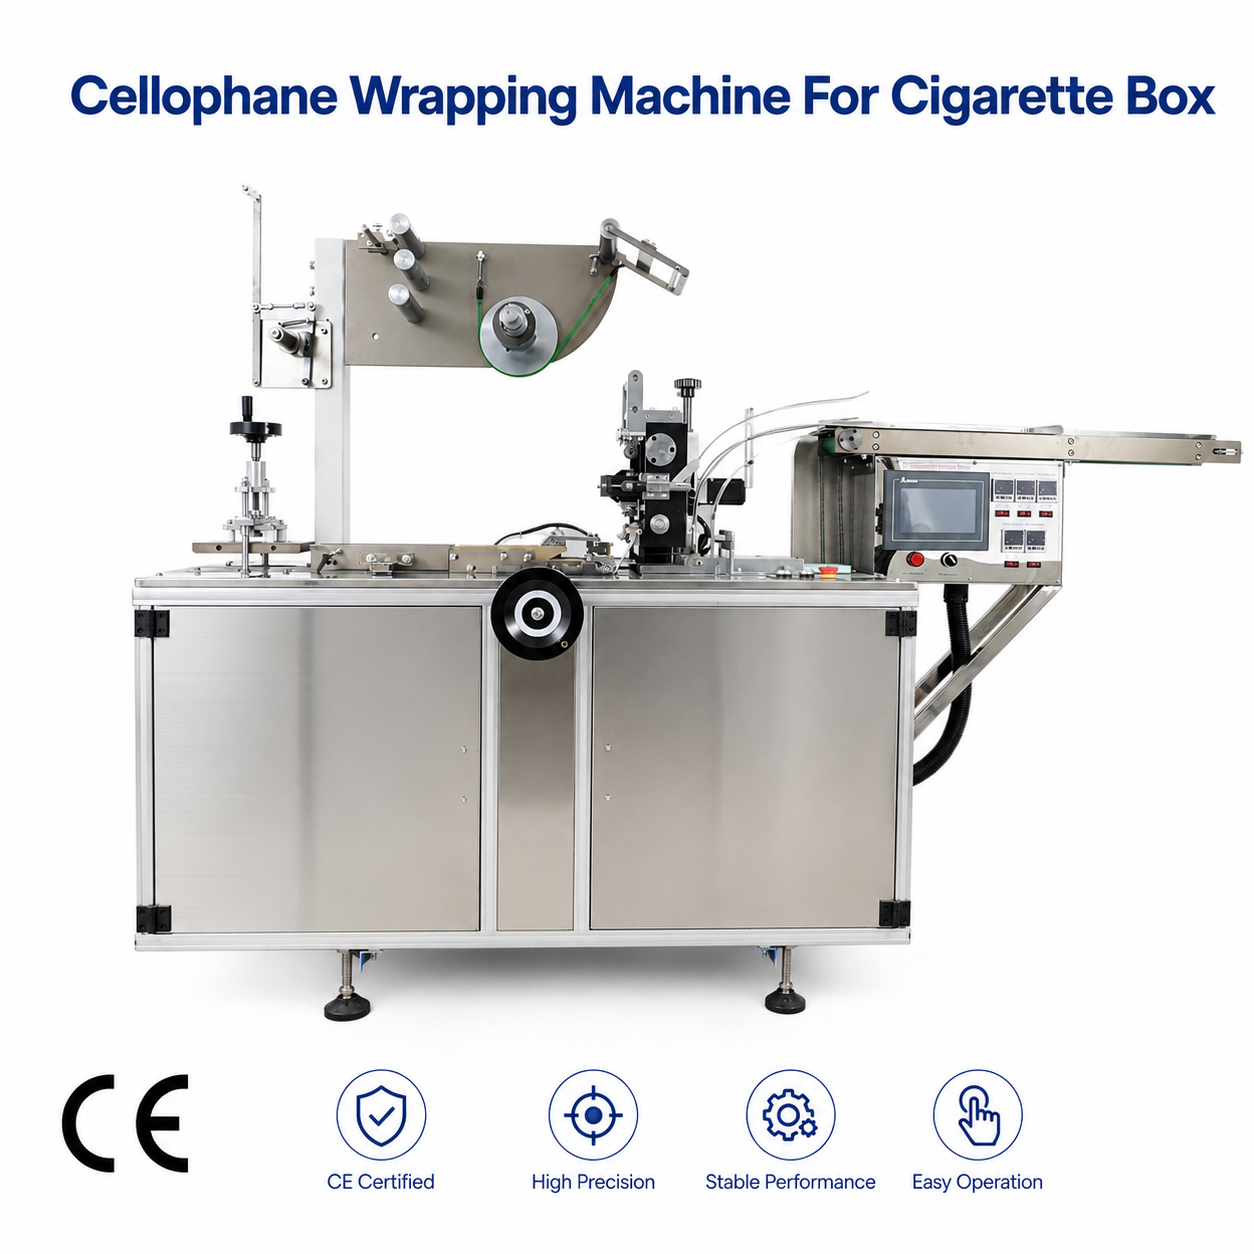
A cigaretta dobozok csomagoló gépe olyan kialakítású, hogy pontos, egyenletes fóliazárat biztosítson, amely megóvja a termék integritását, miközben professzionális megjelenést biztosít a kiskereskedelmi polcokon. A zárás minősége közvetlenül befolyásolja a tárolási időt, a hamisításvédettséget és a fogyasztók érzékelését, ezért a szoros fóliazás kritikus működési követelmény a dohánygyártók és csomagolóüzemek számára világszerte. Annak megértése, hogyan ér el megbízható zárást egy cigaretta-doboz becsomagoló gép, segít az üzemeltetőknek optimalizálni a teljesítményt, csökkenteni az anyagpazarlást és fenntartani a szakmai szabványokkal való megfelelést.
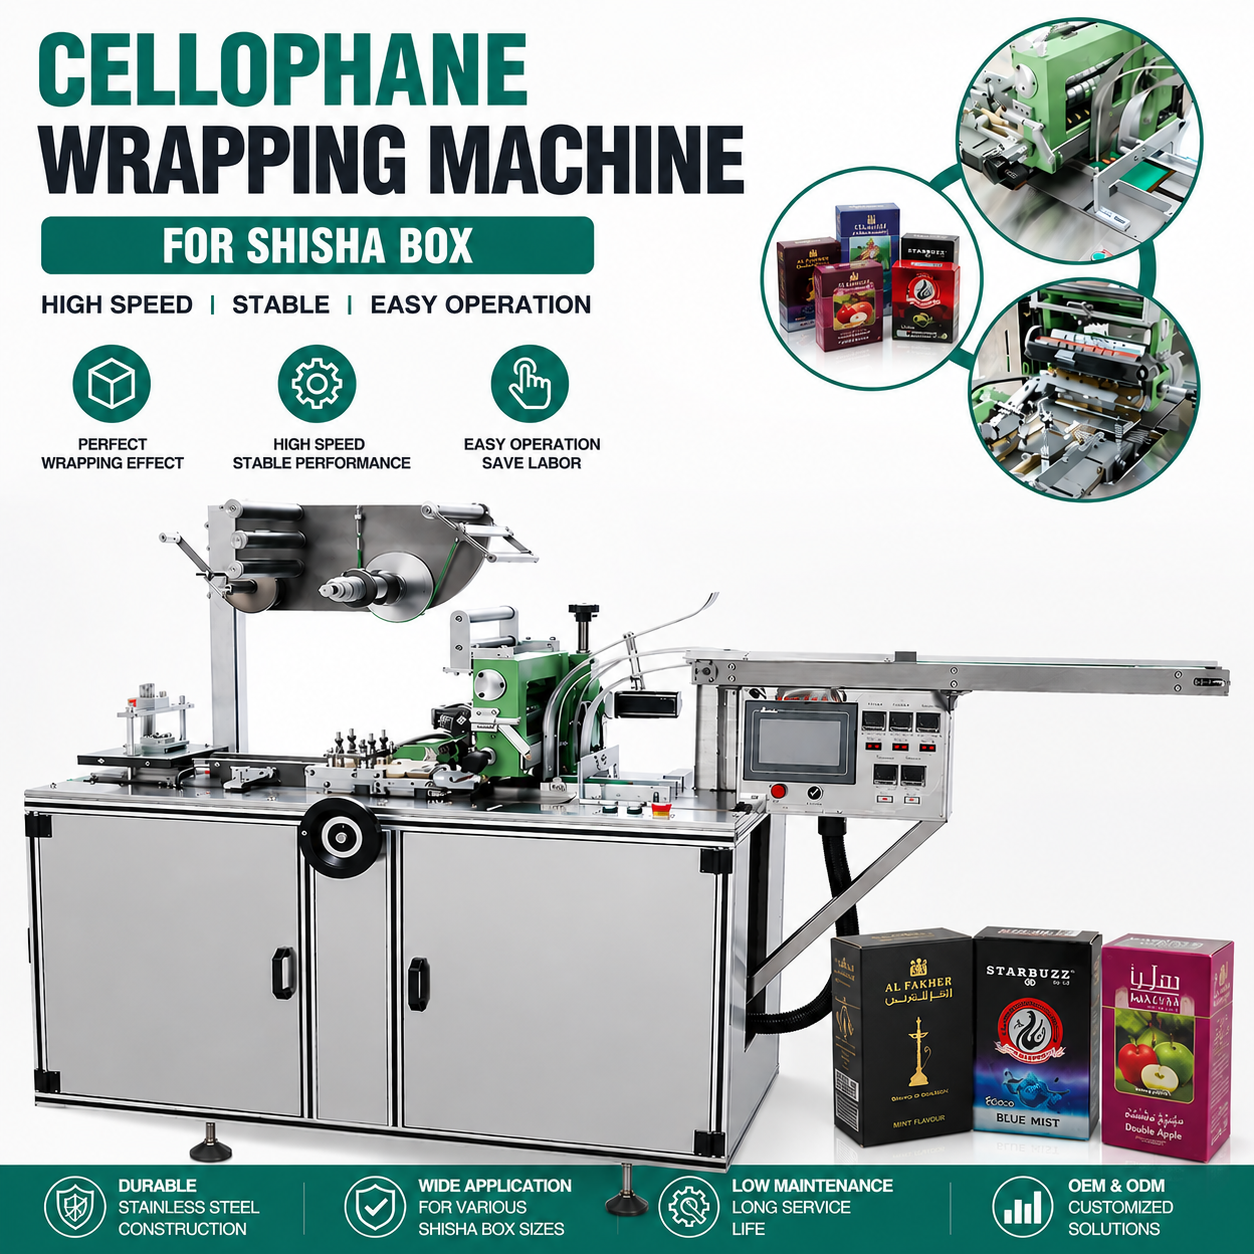
Egy modern dobozcsomagoló gép architektúrája több mechanikai és hőmérséklet-szabályozási rendszert foglal magában, amelyek összehangoltan működnek annak biztosítására, hogy minden lezárt él pontosan megfeleljen az előírt specifikációknak. A nyomásszabályozó mechanizmusoktól a hőmérséklet-kalibrációs eljárásokig minden egyes komponens hozzájárul ahhoz, hogy a fóliazárat ellenálljon a kinyitásnak, megakadályozza a nedvesség behatolását, és fenntartsa a megbontásra utaló biztonságot a szállítás és a kiskereskedelmi kezelés során.
Nyomásszabályozás és fóliafeszítés
Optimális nyomásszolgáltató rendszer
Egy cigaretta doboz csomagoló gép a szoros fóliazárat pontosan kalibrált nyomóhengerekkel tartja fenn, amelyek a fólia rétegeket egységes erővel nyomják össze a teljes zárás hossza mentén. A nyomásleadó rendszer pneumás vagy hidraulikus működtetőelemeket használ az egyenletes összenyomás biztosítására, így a fólia molekulái szorosan összekapcsolódnak gyűrődések, redők vagy gyenge pontok létrejötte nélkül. A modern gépek beállítható nyomásbeállításokkal rendelkeznek, amelyeket az üzemeltetők finomhangolhatnak a fólia vastagsága, anyagösszetétele és a termék méretei alapján, így a cigaretta doboz csomagoló gép különféle csomagolási formátumokat is kezelhet az eszközök módosítása nélkül.
A nyomóhengerek párosan működnek összehangoltan, vezetve a fóliát a zárózónán keresztül, miközben párhuzamos helyzetüket fenntartva megakadályozzák a torzulást vagy a nem egyenletes érintkezést. A műszaki személyzet folyamatosan figyeli a nyomásmérők leolvasásait; az eltérések gyakran a hengerek kopását, a fóliafeszültség-egyensúlytalanságot vagy az anyagminőséggel kapcsolatos problémákat jelezhetik, amelyek azonnali beavatkozást igényelnek. Amikor egy cigaretta doboz becsomagoló gép a gyártó által ajánlott nyomásparaméterek szerint működik, a fóliazárások molekuláris kötést alakítanak ki, amely képes ellenállni a mechanikai terhelésnek, a hőmérséklet-ingadozásoknak és a páratartalom-expozíciónak a termék teljes élettartama során.
Fóliafeszültség-szabályozás
A fóliafeszültség közvetlenül befolyásolja, milyen szorosan tudja lezárni egy cigaretta doboz csomagoló gép a széleket és sarkokat. A gép fóliát szállító rendszerében feszültségérzékelők és kiegyenlítő görgők találhatók, amelyek állandó sebességgel engedik le a fóliát, így megakadályozzák a laza fólia megjelenését, amely lazább zárásokhoz vagy ráncokhoz vezethet, és ezáltal veszélyezteti a zárás integritását. Amikor a fólia a csomagoló állomáson ellenőrzött feszültség mellett halad át, az termékfelületeken feszen marad, így a nyomógörgők egységes, buborékmentes érintkezést biztosítanak a teljes zárás folyamata során.
A túl nagy fóliafeszültség azonban torzíthatja az alatta lévő terméket, vagy a becsomagolási ciklus során fóliarobbanást okozhat, ami katasztrofális zárás-hibákat eredményez. Egy cigaretta doboz becsomagoló gép ezeket az ellentétes erőket visszacsatolásos vezérlőrendszerek segítségével egyensúlyozza, amelyek dinamikusan szabályozzák a feszültséget a fólia letekercselésekor, a termék méretének változásakor vagy a sebességváltozásoknál. Ez az automatizált feszültség-kezelés biztosítja, hogy a működtetők szoros, megbízható fóliazárásokat érjenek el manuális beállítás nélkül termékkötegek között.
Hőmérsékletes zárás technológiája és hőmérséklet-kezelése
Hőrúd pontossága és hőmérséklet-szabályozása
A hőzárás az elsődleges mechanizmus, amellyel egy cigaretta doboz csomagoló gép tartós, maradandó fóliaragasztást ér el. A hőrudak – meghatározott hőmérsékletre felmelegített fémlapok – ellenőrzött hőenergiát visznek át a fóliarétegekre, így molekuláris szinten megolvasztják azok felszínét, és egyetlen, összeforrt varratot alkotnak. A hőmérséklet-beállítás közvetlenül meghatározza a zárás minőségét: elégtelen hő esetén hiányos olvadás és gyenge, szétválásra hajlamos zárás keletkezik, míg túlzott hő a fólia szerkezetét rongálja, csökkenti a zárás szilárdságát, vagy törékennyé teszi, ami kezelés közben repedéseket okoz.
Fejlett cigaretta dobozok csomagoló gépe a modellek a zárószalag menti független hőmérséklet-zónákkal rendelkeznek, így különböző hőprofilok alkalmazhatók a zárás kezdetéhez, a középső szakaszhoz és a végleges hűtési fázishoz. Ez a fokozatos fűtési megközelítés megakadályozza a hői sokkot a fóliaanyagoknál, miközben biztosítja a teljes molekuláris összeolvadást a zárás szélességén át. A digitális hőmérséklet-szabályozók ±2 °C pontosságot biztosítanak, ami kritikus fontosságú, mivel a polietilén, a polipropilén és a cellofán fóliák szűk hőmérsékleti tartományban mutatnak optimális zárhatóságot.
Tartózkodási idő optimalizálása
A tartási idő – azaz az időtartam, ameddig a fólia érintkezésben marad a melegítő sávokkal – alapvetően befolyásolja, hogy egy cigaretta doboz csomagoló gép szoros zárásokat vagy hibás eredményeket produkál. A hosszabb tartási idők mélyebb hőmélységi behatolást és teljesebb fólia-összeolvadást tesznek lehetővé, de túlzottan hosszú időtartam hőkárosodást okoz, csökkenti a gyártási sebességet, és minőségi inkonzisztenciát eredményez. A gépkezelők a tartási időt összehangolják a fólia típusával, a sebességbeállításokkal és a melegítő sáv hőmérsékletével; a tipikus beállítások 0,5–2 másodperc között mozognak, attól függően, hogy milyen vastag a fólia és milyen anyagösszetételű.
Egy cigaretta doboz csomagoló gép általában az álló időt szabályozza az állítható záró rúd pozícionálásával, a szállítószalag sebességének csökkentésével a zárás fázisa alatt, vagy programozható hőimpulzus ciklusokkal, amelyek csak akkor aktiválják a hőrúdakat, amikor a fólia optimális pozícióba érkezik. Amikor az álló idő pontosan illeszkedik a fólia hőmérsékleti tulajdonságaihoz, a zárások maximális szilárdságot fejlesztenek ki, miközben minimálisra csökkentik az anyag degradációját és a gyártási késéseket. A műszaki személyzet a zárások konzisztenciáját időszakos teszteléssel ellenőrzi, és beállítja az álló idő paramétereit, ha a hőmérsékletmérések vagy a mechanikai kopás eltérést jeleznek az optimális teljesítménytől.
Mechanikus tömítés tervezése és szélkonfiguráció
Sarokcsomagolás és szélfölédés
Egy cigaretta doboz csomagoló gép a mechanikai tervezésének köszönhetően biztosítja a fólia szoros lezárását a termék sarkainál úgy, hogy a fóliát meghatározott szögek és pozíciók szerint vezeti egymásra. A csomagoló mechanizmus pontosan behajtja a fóliát a doboz élei körül, így átfedési zónákat hoz létre, ahol több fóliaréteg összeolvad; ezek az átfedések tartalékot biztosítanak, amely megőrzi a zárás integritását akkor is, ha az elsődleges zárások kisebb feszültségnek vagy károsodásnak vannak kitéve. A gép hajtóujjai és vezetősínjei szabályozzák a fólia tájolását, így az átfedések minden terméken egyforma pozícióban jönnek létre.
A sarkok tömítése kritikus gyenge pontot jelent, mert a fóliarétegek több rétege éles termékéleken találkozik, így feszültségkoncentrációs pontok keletkeznek, ahol a tömítések mechanikai terhelés vagy nyomás hatására elsőként meghibásodnak. Egy dobozos cigaretta-csomagoló gép ezt a problémát a sarki tömítőrúd helyzetének optimalizálásával oldja meg, amely extra hőt és nyomást alkalmaz pontosan ott, ahol a fóliarétegek átfednek egymást, így több fóliaréteget egyetlen, megerősített varrattá olvaszt össze, amely lényegesen erősebb, mint az egyenes széltömítések. Ez a sarkok megerősítésére való képesség különbözteti meg a magas minőségű gépeket az alapmodelltől, és közvetlenül hozzájárul a hosszabb eltarthatósághoz és a javított hamisításvédettséghez.
Tömítési vonal geometriája és konzisztenciája
A tömítési vonalak geometriai pontossága döntően befolyásolja, hogy egy dobozcsomagoló gép szoros, professzionális megjelenésű tömítéseket állít-e elő, vagy látható hibákat okoz. A tömítőrudaknak merőlegesen kell követniük a fólia haladási irányát, és egyenletesen kell hőt és nyomást kifejteniük az egész tömítési szélességen; a helytelen igazítás ferde tömítéseket, nyomásingadozásokat vagy fóliaeltolódást eredményez, amely gyenge pontokat hoz létre, amelyek könnyen kinyílnak. A modern gépek optikai igazítórendszereket vagy mechanikus vezetőket tartalmaznak, amelyek biztosítják, hogy a tömítőrúd pozíciója a teljes gyártási ciklus során állandó maradjon, és automatikusan kiegyenlítsék a hőtágulást vagy a mechanikai kopást.
A tömítési vonal egyenessége és konzisztenciája hozzájárul a professzionális csomagolás megjelenéséhez és a fogyasztók bizalmához a termék épségében. Amikor egy cigaretta doboz becsomagoló gép pontos tömítési geometriát tart fenn ezrekre számított terméken, az egységes vizuális megjelenés márkakonzisztenciát teremt, és minőségi gyártási folyamatokra utal. A műszaki dolgozók időszakosan ellenőrzik a tömítési vonalak igazítását kalibrált egyenes vonalzókkal vagy optikai mérőeszközökkel; a tűréshatárokon kívüli eltérések esetén a tömítőrúd újra pozicionálására vagy cseréjére van szükség, hogy megelőzzék a későbbi minőségi hibákat.
Minőség-ellenőrzés és tömítési tesztek
Soron belüli ellenőrzés és hibák észlelése
A modern dobozozógépekbe integrált, soros látási rendszerek és mechanikai vizsgálóeszközök valós idejű tömítésminőség-ellenőrzést végeznek, így a működtetők azonnal észlelhetik és kijavíthatják a hibákat, mielőtt a hibás termékek elérnék a csomagolóvonalat. A látási rendszerek ellenőrzik a tömítési vonal egyenességét, ráncok vagy redők jelenlétét, a színösszhangot és az átfedés pontos illeszkedését; a mechanikai vizsgálóeszközök kontrollált húzóerőt alkalmaznak véletlenszerű mintákon, mérve a tömítési erőt és megerősítve, hogy a kötések megfelelnek az előírt minimális értékeknek. Ezek a soros ellenőrző rendszerek lehetővé teszik, hogy a dobozozógép hosszabb gyártási ciklusok során is folyamatosan magas minőséget biztosítson anélkül, hogy kézi mintavételre vagy romboló vizsgálatra lenne szükség.
A hibák észlelése automatikus válaszreakciókat indít el – a gépek leállítják a gyártást, figyelmeztetik az üzemeltetőket, és néha automatikusan kiválogatják a hibás termékeket, így megakadályozzák, hogy alacsony minőségű áruk jussanak a fogyasztókhoz. Amikor egy cigaretta doboz becsomagoló gép folyamatosan tömítési hibákat észlel, karbantartási felülvizsgálatra készteti a nyomásbeállításokat, a melegítő szalag hőmérsékletét, a fóliafeszültséget vagy a mechanikai igazítást, lehetővé téve a gyors gyökér ok megszüntetését. Ez a folyamatos visszacsatolási hurkot biztosítja a tömítési minőségi szabványok fenntartását a műszakváltások, a termékformátum-átállások és az évszakos gyártási változások során.
Nyomáspróba és tömítési szilárdság ellenőrzése
A romboló húzóvizsgálat mennyiségi ellenőrzést biztosít arra, hogy egy cigaretta doboz becsomagoló gép megfelelő zárásokat hozzon létre a megadott követelményeknek. A minta termékeken vezérelt húzó- vagy lehúzóvizsgálatokat hajtanak végre, amelyek a ragasztott fóliarétegek szétválasztásához szükséges erőt mérik; az eredmények mennyiségi adatokat szolgáltatnak a zárások erősségéről, és megerősítik, hogy a hőkezelés, a nyomásátvitel és az anyagminőség megfelelően működik. A legtöbb cigaretta-gyártó minimális záróerő-értékeket ír elő – általában 150–300 gramm/hüvelyk, a termék típusától és a várható kezelési igényektől függően –, így biztosítva, hogy a zárások ellenálljanak a véletlenszerű kinyitásnak, ugyanakkor ne igényeljenek túlzott erőt a jogos termékhozfééréshez.
A rendszeres tömítési erősség-ellenőrzés a gyártási folyamatok során statisztikai bizonyosságot nyújt arra, hogy egy dobozos cigaretta-burkoló gép millió termék esetében is következetesen működik. Az időbeli eredmények elemzése lehetővé teszi a komponensek kopásából származó fokozatos minőségromlás észlelését, így megelőző karbantartási ütemezést enged meg, mielőtt a tömítés minősége elfogadhatatlan szint alá csökkenne. Ez az adatvezérelt tömítés-ellenőrzési megközelítés védje a márkanevet, csökkenti a fogyasztói panaszokat, és bemutatja a minőségi szabványok iránti elköteleződést, amely megerősíti az ügyfelek bizalmát.
GYIK
Milyen fóliavastagsági követelmények biztosítják a dobozos cigaretta-burkoló gépek optimális tömítését?
A fóliavastagság általában 18–25 mikron a cellofánhoz és 15–20 mikron a polietilén-fóliákhoz, amelyeket a modern dobozos cigaretta-burkoló gépek rendszerében használnak. A vékonyabb fóliák alacsonyabb záróhőmérsékletet és rövidebb tartási időt igényelnek a károsodás megelőzésére, míg a vastagabb fóliák magasabb hőmérsékletet és meghosszabbított tartási időt igényelnek a teljes molekuláris összeolvadás eléréséhez. A gyártók megadnak optimális vastagságtartományokat minden egyes fóliamateriálhoz, és az üzemeltetőknek ezen specifikációk határain belül kell fóliákat használniuk annak biztosítására, hogy a dobozos cigaretta-burkoló gép szoros, egyenletes zárásokat hozzon létre anyagromlás vagy mechanikai feszültség nélkül.
Milyen gyakran kell karbantartani egy dobozos cigaretta-burkoló gépet a zárásminőség fenntartása érdekében?
A cigaretta doboz becsomagoló gépet napi ellenőrzésnek kell alávetni a nyomóhengerek, hőrudak és fóliavezetők kopására, szennyeződésekre vagy hőmaradványokra, amelyek károsítják a zárás egyenletességét. A heti megelőző karbantartás során tisztítani kell a nyomóhengereket, ellenőrizni a hőrudak kalibrálását, valamint mechanikai igazítási ellenőrzéseket kell végezni. A havi karbantartás a komponensek kenését, a hőérzékelők újra-kalibrálását és a képviselő termékek záróerősségének tesztelését foglalja magában. A rendszeres karbantartási ütemtervek megakadályozzák a fokozatos teljesítménycsökkenést, és biztosítják, hogy minden cigaretta doboz becsomagoló gép az üzemelési életciklus egészében szoros, egyenletes zárást biztosítson.
Lehet-e a cigaretta doboz becsomagoló géppel módosítani a zárási paramétereket különböző fóliaanyagokhoz?
Igen, a modern dobozcsomagoló gépek programozható vezérlőrendszert tartalmaznak, amely lehetővé teszi az operátorok számára, hogy több, különböző fóliamaterialokhoz, vastagságokhoz és termék méretekhez optimalizált záróprofil-tárat tároljanak. Az operátorok a gyártás megkezdése előtt kiválasztják a megfelelő profilt, és a gép automatikusan alkalmazza a hozzá tartozó hőmérsékletbeállításokat, nyomásszinteket, tartási időket és fóliafeszültség-specifikációkat. Ez a rugalmasság lehetővé teszi, hogy egyetlen dobozcsomagoló gép hatékonyan kezelje a különféle csomagolási formátumokat, csökkentve a termékváltások közötti beállítási időt, és biztosítva a zárás minőségének konzisztenciáját minden, a berendezés által támogatott anyagtípus esetén.
Tartalomjegyzék
- Nyomásszabályozás és fóliafeszítés
- Hőmérsékletes zárás technológiája és hőmérséklet-kezelése
- Mechanikus tömítés tervezése és szélkonfiguráció
- Minőség-ellenőrzés és tömítési tesztek
-
GYIK
- Milyen fóliavastagsági követelmények biztosítják a dobozos cigaretta-burkoló gépek optimális tömítését?
- Milyen gyakran kell karbantartani egy dobozos cigaretta-burkoló gépet a zárásminőség fenntartása érdekében?
- Lehet-e a cigaretta doboz becsomagoló géppel módosítani a zárási paramétereket különböző fóliaanyagokhoz?