
 EN


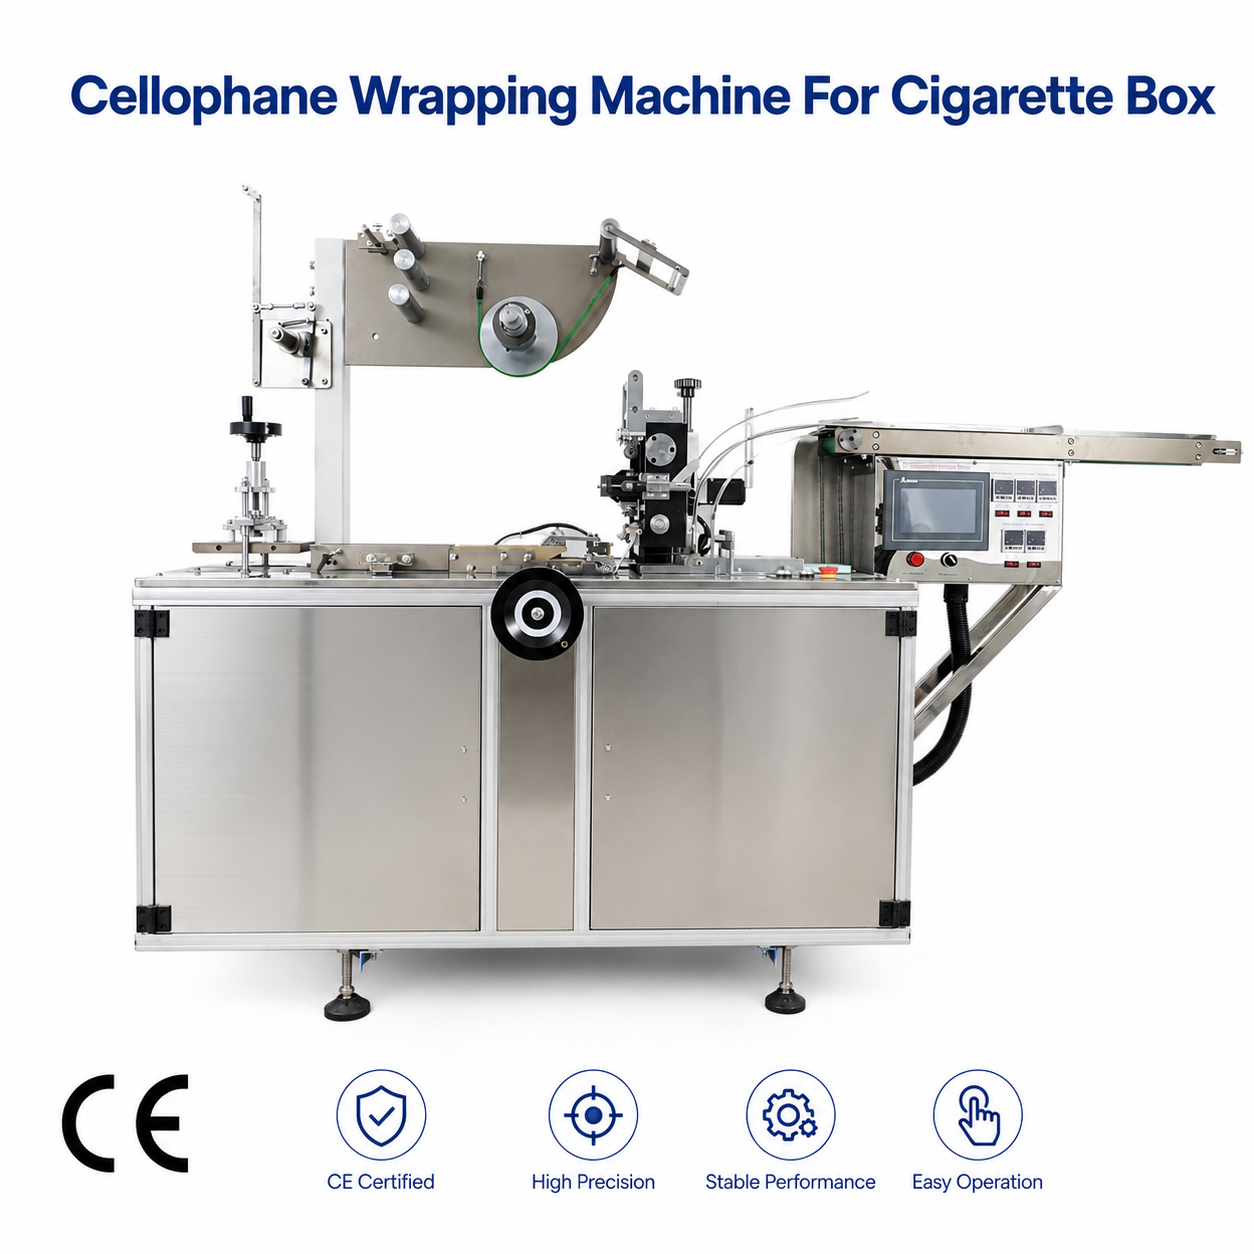
Một máy đóng gói hộp thuốc lá được thiết kế để tạo ra lớp bao bì màng chính xác và đồng đều, bảo vệ độ nguyên vẹn của sản phẩm đồng thời duy trì vẻ ngoài chuyên nghiệp trên kệ bán lẻ. Chất lượng niêm phong trực tiếp ảnh hưởng đến thời hạn sử dụng, khả năng phát hiện xâm nhập và nhận thức của người tiêu dùng, do đó việc niêm phong màng chặt chẽ là yêu cầu vận hành then chốt đối với các nhà sản xuất thuốc lá và các cơ sở đóng gói trên toàn thế giới. Việc hiểu rõ cách máy bọc hộp thuốc lá đạt được khả năng niêm phong đáng tin cậy giúp người vận hành tối ưu hiệu suất, giảm thiểu lãng phí vật liệu và đảm bảo tuân thủ các tiêu chuẩn ngành.
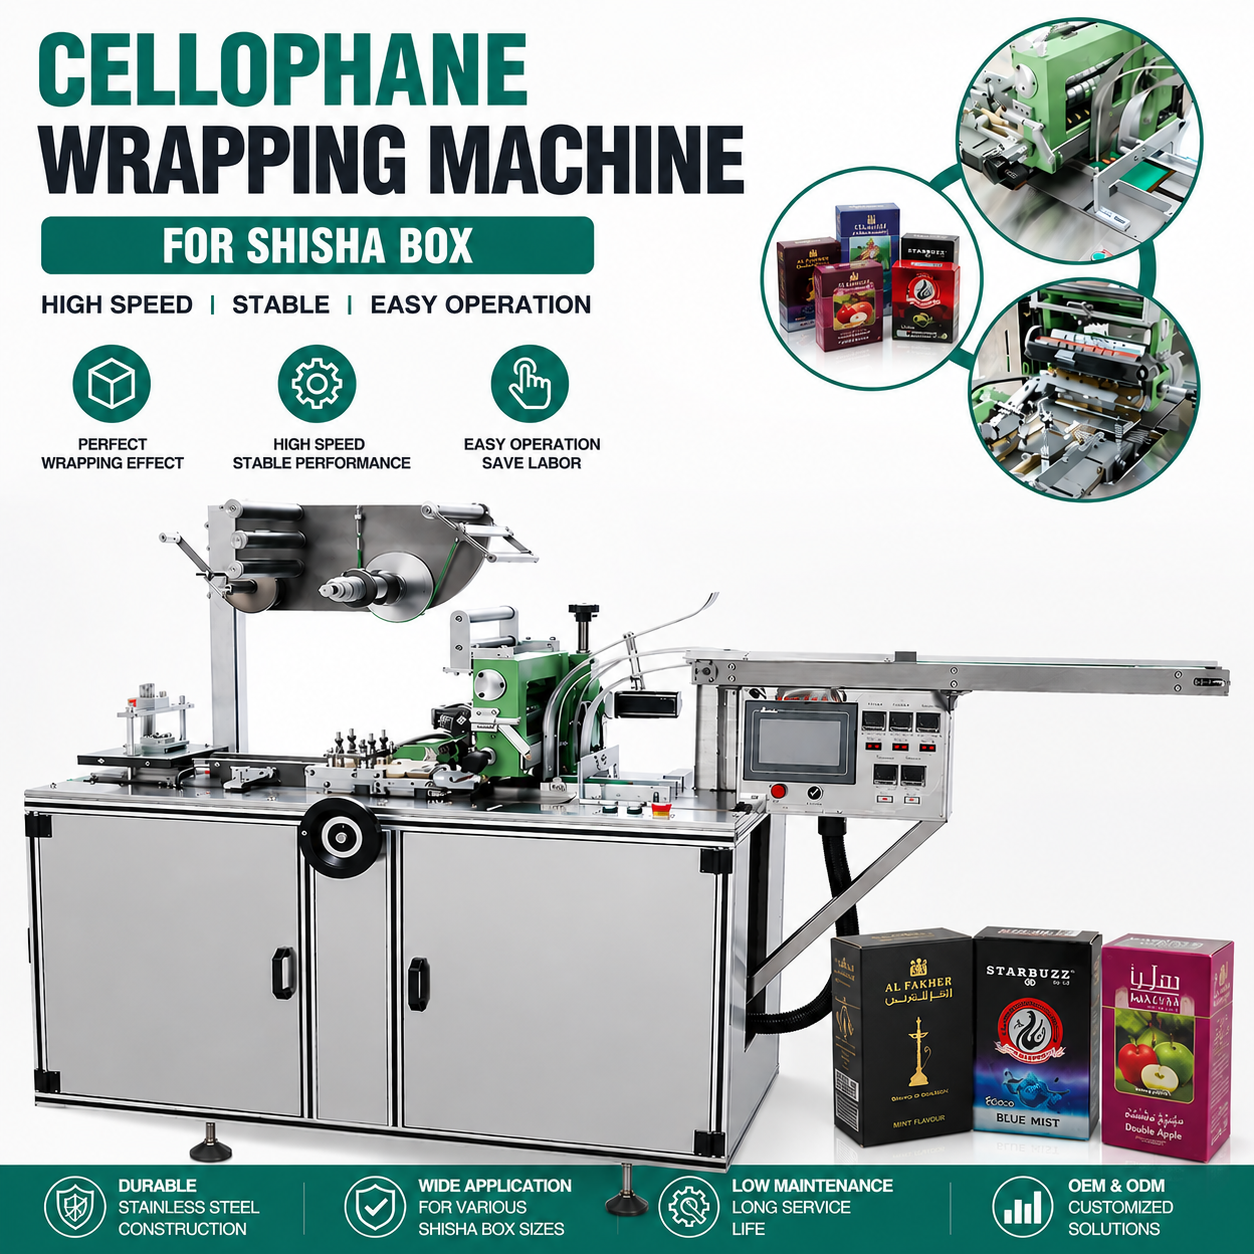
Kiến trúc của một máy đóng gói bao bì thuốc lá hiện đại tích hợp nhiều hệ thống cơ khí và nhiệt hoạt động đồng bộ để đảm bảo mọi mép niêm phong đều đáp ứng đúng thông số kỹ thuật. Từ các cơ chế điều khiển áp suất đến hiệu chuẩn nhiệt độ, mỗi thành phần đều góp phần tạo ra các mối hàn màng có khả năng chống mở, ngăn chặn sự xâm nhập của độ ẩm và duy trì tính toàn vẹn chống xâm phạm trong suốt quá trình phân phối và xử lý tại điểm bán.
Điều khiển áp suất và căng màng
Hệ thống cung cấp áp suất tối ưu
Máy bọc hộp thuốc lá duy trì việc niêm phong màng chặt chẽ thông qua các con lăn áp lực được hiệu chuẩn chính xác, nhằm ép các lớp màng vào nhau với lực đồng đều dọc toàn bộ chiều dài đường niêm phong. Hệ thống truyền áp lực sử dụng bộ tác động khí nén hoặc thủy lực để tạo ra lực nén đồng nhất, đảm bảo các phân tử màng liên kết chặt chẽ mà không gây ra nếp nhăn, nếp gấp hay điểm yếu. Các máy hiện đại được trang bị cài đặt áp lực có thể điều chỉnh, cho phép người vận hành tinh chỉnh chính xác dựa trên độ dày màng, thành phần vật liệu và kích thước sản phẩm, nhờ đó máy bọc hộp thuốc lá có thể xử lý nhiều định dạng bao bì khác nhau mà không cần thay đổi thiết bị.
Các con lăn ép hoạt động theo từng cặp phối hợp, dẫn màng đi qua vùng hàn kín đồng thời duy trì độ song song để ngăn ngừa hiện tượng lệch hoặc tiếp xúc không đều. Người vận hành theo dõi liên tục các chỉ số trên đồng hồ đo áp suất; các sai lệch thường báo hiệu tình trạng mòn con lăn, mất cân bằng lực căng màng hoặc vấn đề về chất lượng vật liệu — những vấn đề này đòi hỏi phải điều chỉnh ngay lập tức. Khi máy bao bì hộp thuốc lá hoạt động ở thông số áp suất do nhà sản xuất khuyến nghị, các mối hàn màng sẽ đạt được liên kết phân tử cần thiết để chịu được ứng suất cơ học, biến động nhiệt độ và tác động của độ ẩm trong suốt vòng đời sản phẩm.
Điều chỉnh lực căng màng
Độ căng của màng trực tiếp ảnh hưởng đến khả năng kín mép và góc của máy bao bì hộp thuốc lá. Hệ thống cấp màng của máy được trang bị cảm biến độ căng và con lăn bù, giúp duy trì tốc độ cuộn màng ra ổn định, ngăn ngừa hiện tượng chùng màng gây hở mối dán hoặc nhăn màng làm suy giảm độ kín của mối dán. Khi màng di chuyển qua trạm bao bì dưới độ căng được kiểm soát, màng luôn căng sát bề mặt sản phẩm, cho phép các con lăn ép tạo ra tiếp xúc đồng đều, không bọt khí trong suốt quá trình dán.
Tuy nhiên, lực căng màng quá cao có thể làm biến dạng sản phẩm bên dưới hoặc gây rách màng trong chu kỳ bọc, dẫn đến thất bại nghiêm trọng ở mối hàn kín. Máy bọc hộp thuốc lá cân bằng các lực đối lập này thông qua các hệ thống điều khiển phản hồi, tự động điều chỉnh lực căng một cách linh hoạt khi màng được cuộn ra, kích thước sản phẩm thay đổi hoặc tốc độ vận hành thay đổi. Việc quản lý lực căng tự động này giúp người vận hành đạt được mối hàn kín chặt chẽ và đáng tin cậy mà không cần điều chỉnh thủ công giữa các lô sản phẩm.
Công nghệ hàn nhiệt và quản lý nhiệt độ
Độ chính xác của thanh gia nhiệt và kiểm soát nhiệt độ
Niêm phong nhiệt là cơ chế chính mà máy bao bì hộp thuốc lá sử dụng để tạo ra liên kết màng bền vững và vĩnh viễn. Các thanh gia nhiệt—các bộ phận kim loại được đun nóng đến nhiệt độ cụ thể—truyền năng lượng nhiệt kiểm soát lên các lớp màng, làm tan chảy bề mặt của chúng ở cấp độ phân tử và gắn kết chúng thành các đường hàn liền mạch, đồng nhất. Cài đặt nhiệt độ ảnh hưởng trực tiếp đến chất lượng đường hàn; nhiệt độ không đủ dẫn đến hiện tượng tan chảy không hoàn toàn và tạo ra các đường hàn yếu, dễ bị tách rời, trong khi nhiệt độ quá cao làm suy giảm cấu trúc màng, giảm độ bền đường hàn hoặc gây giòn, dẫn đến nứt vỡ trong quá trình xử lý.
Tiên tiến máy đóng gói hộp thuốc lá các mô hình có các vùng nhiệt độ độc lập dọc theo thanh hàn, cho phép các hồ sơ nhiệt khác nhau cho giai đoạn khởi đầu hàn, các phần ở giữa và giai đoạn làm nguội cuối cùng. Cách gia nhiệt từng bước này ngăn ngừa sốc nhiệt đối với vật liệu màng trong khi đảm bảo sự hòa trộn phân tử hoàn toàn trên toàn bộ chiều rộng đường hàn. Các bộ điều khiển nhiệt độ kỹ thuật số duy trì độ chính xác ±2°C, điều này rất quan trọng vì màng polyethylene, polypropylene và cellophane có cửa sổ nhiệt hẹp, nơi quá trình hàn tối ưu diễn ra.
Tối ưu hóa Thời gian Duy trì
Thời gian tiếp xúc—khoảng thời gian màng bao bì duy trì tiếp xúc với thanh gia nhiệt—ảnh hưởng căn bản đến việc máy đóng gói bao thuốc lá tạo ra các mối hàn kín chặt hay kết quả kém chất lượng. Thời gian tiếp xúc dài hơn cho phép nhiệt thâm nhập sâu hơn và làm tan chảy màng hoàn toàn hơn, nhưng thời gian quá dài sẽ gây hư hại do nhiệt, làm giảm tốc độ sản xuất và dẫn đến sự thiếu nhất quán về chất lượng. Các kỹ thuật viên vận hành máy điều chỉnh thời gian tiếp xúc dựa trên loại màng, cài đặt tốc độ và nhiệt độ thanh gia nhiệt; thông thường, giá trị cài đặt nằm trong khoảng từ 0,5 đến 2 giây tùy thuộc vào độ dày và thành phần vật liệu của màng.
Máy bọc hộp thuốc lá thường điều khiển thời gian tiếp xúc (dwell time) thông qua việc điều chỉnh vị trí thanh hàn, giảm tốc độ băng chuyền trong các giai đoạn hàn hoặc chu kỳ xung nhiệt lập trình được — chỉ kích hoạt các thanh nhiệt khi màng đến vị trí tối ưu. Khi thời gian tiếp xúc khớp chính xác với đặc tính nhiệt của màng, mối hàn đạt độ bền tối đa đồng thời giảm thiểu suy giảm vật liệu và chậm trễ sản xuất. Nhân viên vận hành kiểm tra độ nhất quán của mối hàn thông qua thử nghiệm định kỳ và điều chỉnh các thông số thời gian tiếp xúc khi các chỉ số nhiệt độ hoặc mài mòn cơ học cho thấy lệch khỏi hiệu suất tối ưu.
Thiết kế phớt cơ khí và cấu hình mép
Bọc góc và chồng lấn mép
Máy bọc hộp thuốc lá đảm bảo việc hàn kín màng chặt chẽ tại các góc sản phẩm thông qua thiết kế cơ khí dẫn hướng màng chồng lấp nhau ở các góc và vị trí cụ thể. Cơ cấu bọc của máy gấp màng chính xác quanh các cạnh hộp, tạo ra các vùng chồng lấp nơi nhiều lớp màng dính kết với nhau; những phần chồng lấp này cung cấp tính dự phòng nhằm duy trì độ nguyên vẹn của mối hàn ngay cả khi các mối hàn chính chịu tác động của ứng suất nhỏ hoặc hư hại nhẹ. Các ngón gấp và thanh dẫn hướng của máy kiểm soát hướng định vị của màng, đảm bảo các phần chồng lấp luôn xuất hiện ở vị trí nhất quán trên toàn bộ sản phẩm.
Việc hàn góc đại diện cho một điểm yếu quan trọng vì nhiều lớp màng hội tụ tại các cạnh sắc của sản phẩm, tạo ra các điểm tập trung ứng suất nơi mối hàn dễ thất bại đầu tiên dưới tác động của ứng suất cơ học hoặc áp lực. Máy bọc hộp thuốc lá xử lý vấn đề này bằng cách điều chỉnh vị trí thanh hàn góc để cung cấp thêm nhiệt và áp lực chính xác tại những vị trí các lớp màng chồng lấp lên nhau, làm nóng chảy nhiều lớp màng thành một đường hàn duy nhất, được gia cố chắc chắn hơn nhiều so với các đường hàn dọc theo cạnh thẳng. Khả năng gia cố góc này là yếu tố phân biệt máy chất lượng cao với các mẫu cơ bản, đồng thời trực tiếp giúp kéo dài thời hạn sử dụng và nâng cao tính chống xâm phạm.
Hình học và độ đồng đều của đường hàn
Độ chính xác hình học của các đường hàn ảnh hưởng mạnh mẽ đến việc máy bao bì hộp thuốc lá có tạo ra các mối hàn chặt chẽ, trông chuyên nghiệp hay xuất hiện khuyết tật rõ ràng. Các thanh hàn phải di chuyển vuông góc với hướng di chuyển của màng, đồng thời áp dụng nhiệt và áp lực một cách đều đặn trên toàn bộ chiều rộng của đường hàn; sự lệch vị trí sẽ gây ra các đường hàn nghiêng, biến đổi áp lực hoặc dịch chuyển màng, dẫn đến các vùng yếu dễ bị bung ra. Các máy hiện đại được trang bị hệ thống căn chỉnh quang học hoặc hướng dẫn cơ học nhằm đảm bảo vị trí của thanh hàn luôn ổn định trong suốt ca quá trình sản xuất, tự động bù trừ cho hiện tượng giãn nở nhiệt hoặc mài mòn cơ học.
Độ thẳng và độ đồng đều của đường hàn góp phần tạo nên vẻ ngoài bao bì chuyên nghiệp và tăng niềm tin của người tiêu dùng vào tính toàn vẹn của sản phẩm. Khi máy đóng gói hộp thuốc lá duy trì chính xác hình học đường hàn trên hàng nghìn sản phẩm, sự nhất quán về mặt thị giác sẽ củng cố tính thống nhất thương hiệu và gợi lên quy trình sản xuất chất lượng cao. Nhân viên vận hành kiểm tra định kỳ độ thẳng hàng của đường hàn bằng thước thẳng đã hiệu chuẩn hoặc các thiết bị đo quang học; mọi sai lệch vượt quá giới hạn dung sai yêu cầu phải điều chỉnh lại vị trí hoặc thay thế thanh hàn để ngăn ngừa các sự cố chất lượng ở công đoạn sau.
Xác minh chất lượng và kiểm tra đường hàn
Kiểm tra trực tuyến và phát hiện khuyết tật
Các hệ thống máy đóng gói bao bì thuốc lá hiện đại tích hợp hệ thống thị giác nội tuyến và thiết bị kiểm tra cơ học để xác minh chất lượng đường hàn theo thời gian thực, giúp người vận hành phát hiện và khắc phục sự cố trước khi sản phẩm lỗi đến dây chuyền đóng gói. Hệ thống thị giác phát hiện độ thẳng của đường hàn, sự xuất hiện của nếp nhăn hoặc nếp gấp, độ đồng nhất về màu sắc và độ trùng lắp chính xác; các thiết bị kiểm tra cơ học tác động lực bóc kiểm soát lên các mẫu ngẫu nhiên, đo độ bền đường hàn và xác nhận liên kết đạt mức tối thiểu theo thông số kỹ thuật. Các hệ thống xác minh nội tuyến này cho phép máy đóng gói bao bì thuốc lá duy trì chất lượng ổn định trong suốt ca sản xuất kéo dài mà không cần lấy mẫu thủ công hay kiểm tra phá hủy.
Việc phát hiện khuyết tật kích hoạt các phản ứng tự động — máy móc tạm dừng sản xuất, cảnh báo người vận hành và đôi khi từ chối tự động các sản phẩm lỗi, nhằm ngăn chặn hàng hóa kém chất lượng đến tay người tiêu dùng. Khi một máy đóng gói bao bì hộp thuốc lá phát hiện các khuyết tật niêm phong lặp đi lặp lại, máy sẽ yêu cầu kiểm tra bảo trì các thông số như lực ép, nhiệt độ thanh gia nhiệt, độ căng màng hoặc độ căn chỉnh cơ học, giúp khắc phục nhanh nguyên nhân gốc rễ. Vòng phản hồi liên tục này duy trì các tiêu chuẩn chất lượng niêm phong xuyên suốt ca làm việc, quá trình chuyển đổi định dạng sản phẩm và các biến động sản xuất theo mùa.
Kiểm tra áp suất và xác nhận độ bền niêm phong
Kiểm tra bóc tách phá hủy cung cấp xác nhận định lượng rằng máy bao bì hộp thuốc lá tạo ra các mối hàn đáp ứng các yêu cầu đặc tả. Các sản phẩm mẫu chịu các bài kiểm tra kéo hoặc bóc có kiểm soát nhằm đo lực cần thiết để tách các lớp màng đã hàn; kết quả cho biết độ bền mối hàn một cách định lượng và xác nhận rằng quá trình gia nhiệt, áp lực tác dụng và chất lượng vật liệu đều hoạt động đúng. Phần lớn nhà sản xuất thuốc lá quy định giá trị độ bền mối hàn tối thiểu—thường từ 150 đến 300 gram trên inch tùy theo loại sản phẩm và mức độ ứng suất xử lý dự kiến—để đảm bảo mối hàn chống mở ngẫu nhiên nhưng không yêu cầu lực quá lớn khi người dùng cần tiếp cận sản phẩm một cách hợp lệ.
Việc kiểm tra định kỳ độ bền của lớp niêm phong trong suốt quá trình sản xuất giúp đảm bảo về mặt thống kê rằng máy bao bì hộp thuốc lá duy trì hiệu suất ổn định trên hàng triệu sản phẩm. Việc theo dõi xu hướng kết quả theo thời gian giúp phát hiện sự suy giảm dần do mài mòn các bộ phận, từ đó lên kế hoạch bảo trì phòng ngừa trước khi chất lượng niêm phong giảm xuống dưới mức chấp nhận được. Cách tiếp cận dựa trên dữ liệu này để xác minh lớp niêm phong giúp bảo vệ danh tiếng thương hiệu, giảm khiếu nại từ người tiêu dùng và thể hiện cam kết tuân thủ các tiêu chuẩn chất lượng nhằm xây dựng niềm tin của khách hàng.
Câu hỏi thường gặp
Độ dày màng nào đảm bảo việc niêm phong tối ưu trên máy bao bì hộp thuốc lá?
Độ dày màng thường dao động từ 18–25 micromet đối với màng xenlulo và từ 15–20 micromet đối với màng polyethylene được sử dụng trên các hệ thống máy bọc hộp thuốc lá hiện đại. Màng mỏng hơn yêu cầu nhiệt độ hàn thấp hơn và thời gian tiếp xúc ngắn hơn để tránh hư hại, trong khi màng dày hơn cần nhiệt độ cao hơn và thời gian tiếp xúc kéo dài hơn nhằm đạt được sự hòa trộn phân tử hoàn toàn. Nhà sản xuất quy định khoảng độ dày tối ưu cho từng loại vật liệu màng, và người vận hành phải sử dụng màng nằm trong các thông số kỹ thuật này để đảm bảo máy bọc hộp thuốc lá tạo ra các mối hàn chặt, đồng đều mà không gây suy giảm vật liệu hay ứng suất cơ học.
Máy bọc hộp thuốc lá nên được bảo trì bao nhiêu lần để duy trì chất lượng mối hàn?
Máy bọc hộp thuốc lá yêu cầu kiểm tra hàng ngày các con lăn áp lực, thanh gia nhiệt và hướng dẫn màng để phát hiện mài mòn, bụi bẩn hoặc cặn nhiệt có thể làm giảm độ đồng đều của đường hàn. Bảo trì phòng ngừa hàng tuần bao gồm làm sạch con lăn áp lực, xác minh hiệu chuẩn thanh gia nhiệt và kiểm tra căn chỉnh cơ học. Bảo trì hàng tháng bao gồm bôi trơn các bộ phận, hiệu chuẩn lại cảm biến nhiệt và kiểm tra độ bền đường hàn trên các sản phẩm đại diện. Lịch bảo trì định kỳ giúp ngăn ngừa suy giảm hiệu suất dần dần, đảm bảo mọi máy bọc hộp thuốc lá duy trì đường hàn chặt và đồng đều trong suốt vòng đời vận hành.
Máy bọc hộp thuốc lá có thể điều chỉnh thông số hàn cho các loại màng khác nhau không?
Đúng vậy, các hệ thống máy bao bì hộp thuốc lá hiện đại được trang bị bộ điều khiển lập trình được, cho phép người vận hành lưu trữ nhiều hồ sơ niêm phong được tối ưu hóa cho các loại vật liệu màng khác nhau, độ dày khác nhau và kích thước sản phẩm khác nhau. Người vận hành chọn hồ sơ phù hợp trước khi bắt đầu sản xuất, và máy tự động áp dụng các thông số tương ứng về nhiệt độ, mức áp lực, thời gian giữ và lực căng màng. Tính linh hoạt này cho phép một máy bao bì hộp thuốc lá duy nhất xử lý hiệu quả nhiều định dạng bao bì khác nhau, giảm thời gian thiết lập giữa các lần thay đổi sản phẩm và duy trì chất lượng niêm phong đồng đều trên mọi loại vật liệu mà thiết bị hỗ trợ.