
 EN


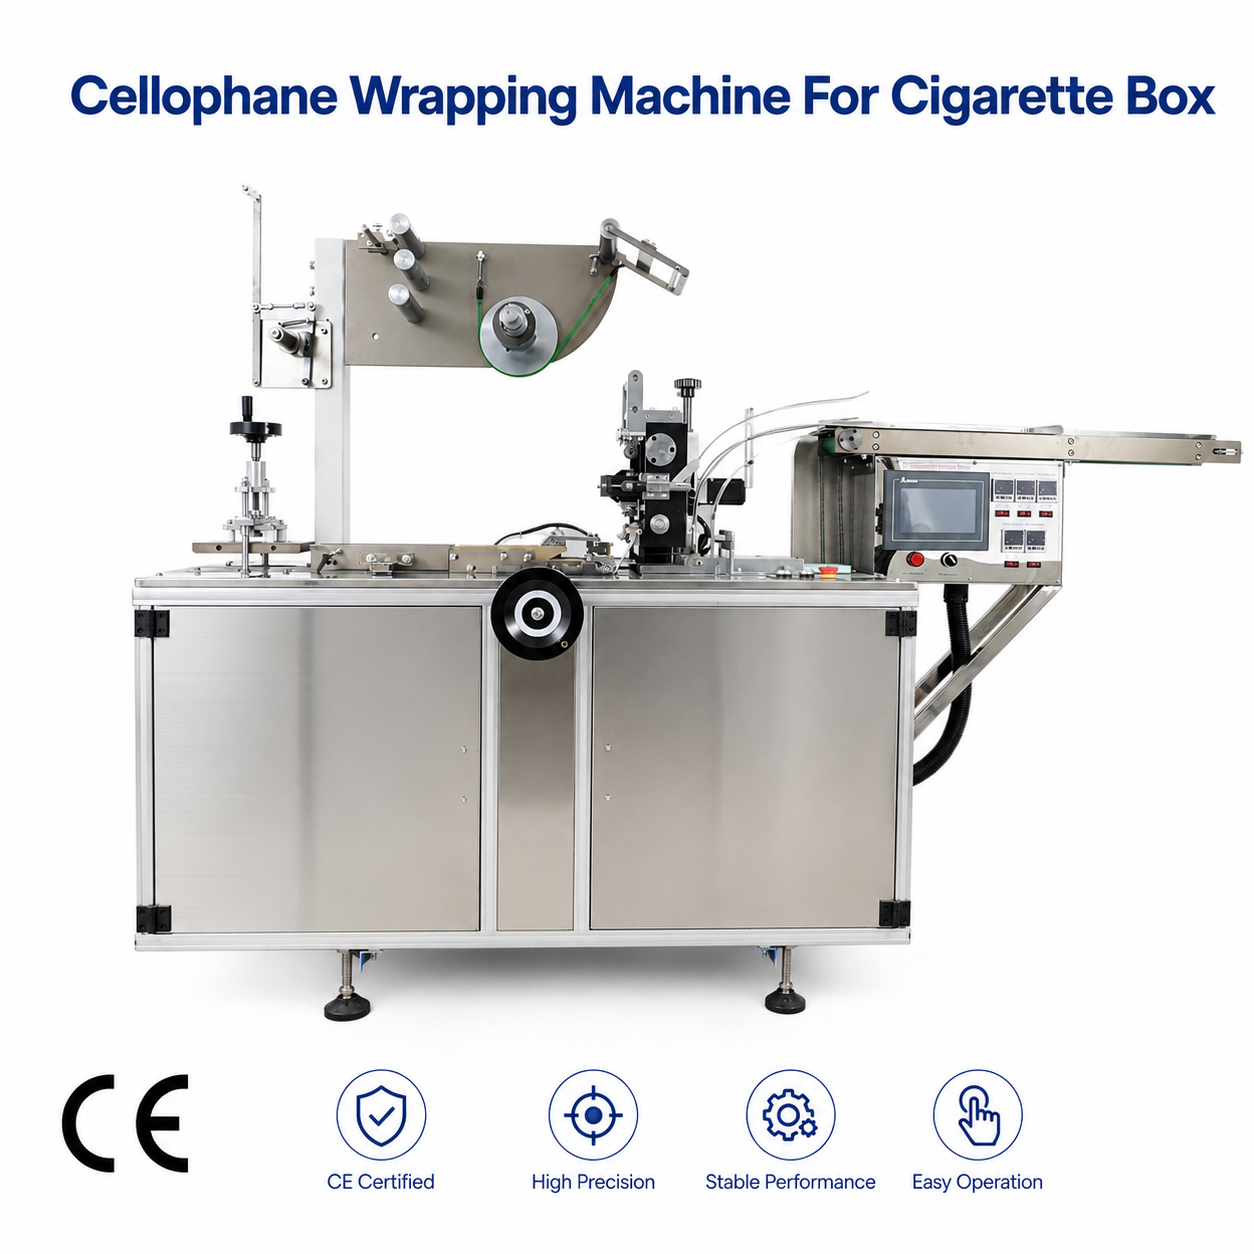
En maskin for pakking av sigarettpakker er utviklet for å levere nøyaktig og konsekvent folieforsegling som beskytter produktets integritet samtidig som det opprettholder et profesjonelt utseende på butikkhyllene. Forseglingens kvalitet påvirker direkte holdbarheten, sikkerheten mot manipulering og kundenes oppfatning, noe som gjør nøyaktig folieforsegling til et kritisk driftskrav for tobakksprodusenter og emballasjeprosesser verden over. Å forstå hvordan en sigarettboks-pakkeautomat oppnår pålitelig forsegling hjelper operatører med å optimalisere ytelsen, redusere materialeavfall og opprettholde etterlevelse av bransjestandarder.
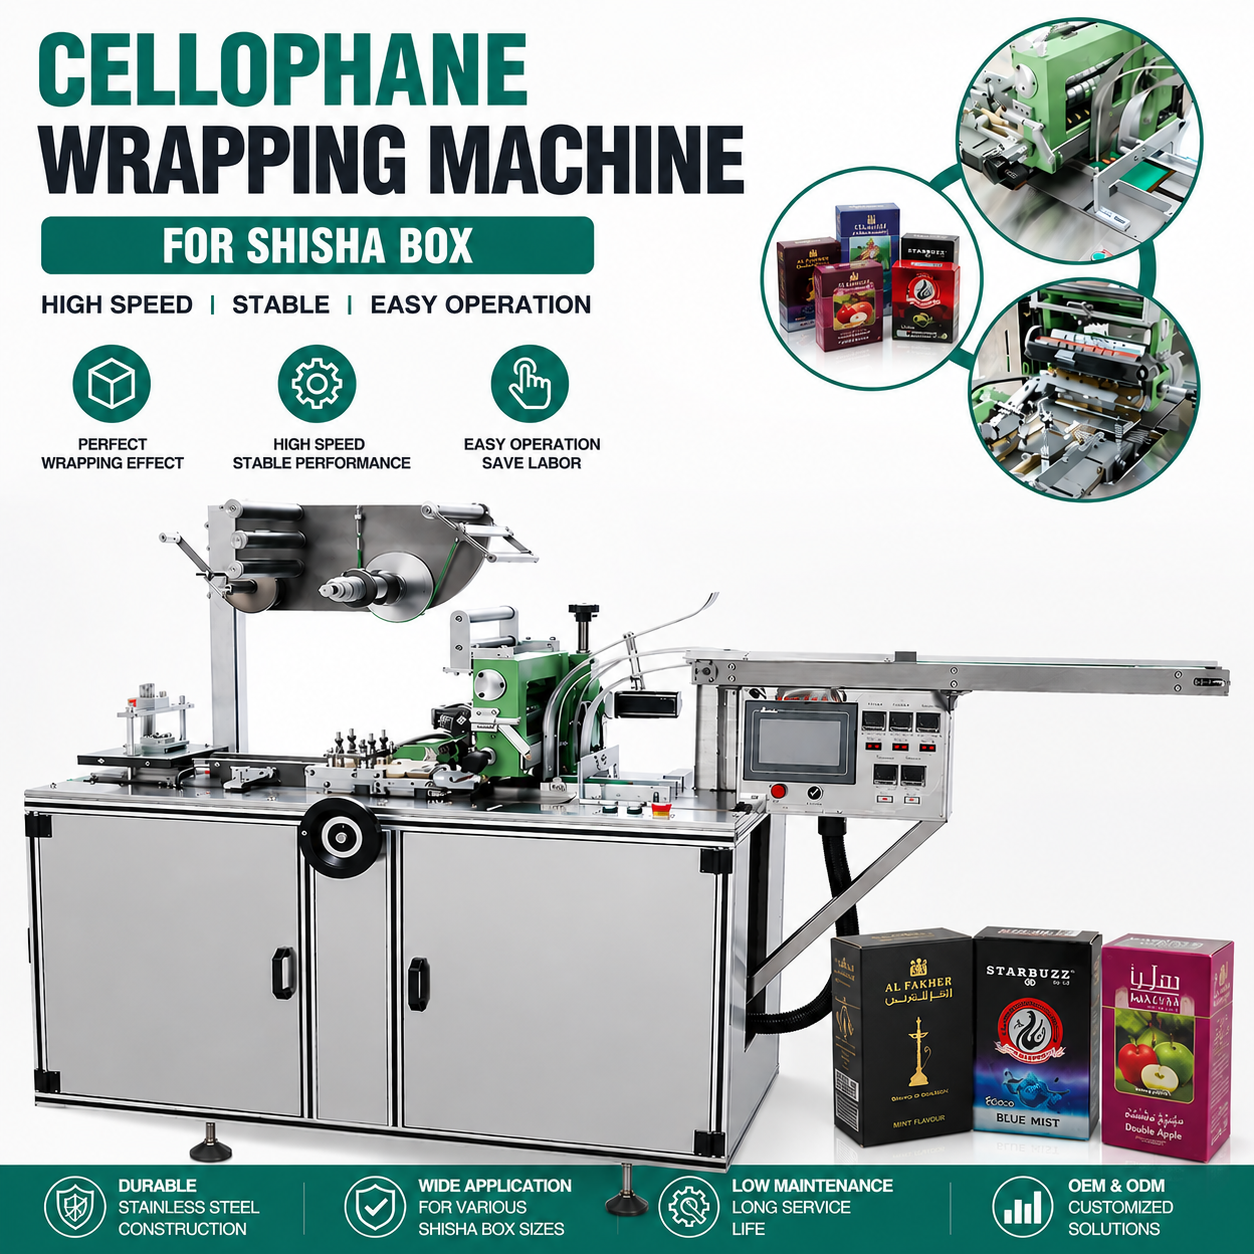
Arkitekturen til en moderne sigarettpakkmaskin omfatter flere mekaniske og termiske systemer som fungerer i harmoni for å sikre at hver forsegla kant oppfyller nøyaktige spesifikasjoner. Fra trykkstyringsmekanismer til temperaturkalibrering bidrar hver komponent til å lage filmsluttninger som motstår åpning, hindrer fuktinntrengning og opprettholder synlig sikkerhet mot manipulering gjennom hele distribusjonen og detaljhandelen.
Trykkstyring og filmspent
Optimalt trykkleveranse-system
En sigaretteskuff-pakkeautomat opprettholder en tett filmforsegling ved hjelp av nøyaktig kalibrerte trykkruller som presser filmlagene sammen med konstant kraft over hele forseglingslengden. Trykkforsyningssystemet bruker pneumatiske eller hydrauliske aktuatorer for å gi jevn kompresjon, slik at filmmolekyler binder seg tett uten å danne rynker, folder eller svake punkter. Moderne maskiner har justerbare trykkinnstillinger som operatører kan finjustere basert på filmtykkelse, materialekomposisjon og produktdimensjoner, noe som gjør at en sigaretteskuff-pakkeautomat kan håndtere ulike pakkeformater uten utstyrskifter.
Trykkrollerne fungerer i koordinerte par og fører filmen gjennom forseglingssonen samtidig som de opprettholder parallell justering for å unngå skjevhet eller uregelmessig kontakt. Operatører overvåker kontinuerlig trykkmåleravlesningene; avvik signaliserer ofte slitasje på rollene, ubalanse i filmens spenning eller problemer med materialekvaliteten som krever umiddelbar retting. Når en sigarettpakkmaskin opererer innenfor produsentens anbefalte trykkspesifikasjoner, utvikler filmforseglingene den molekylære bindingen som er nødvendig for å tåle mekanisk stress, temperatursvingninger og fuktighet under hele produktets levetid.
Regulering av filmspenning
Filmspenningen påvirker direkte hvor stramt en sigaretteskjeppakkmaskin kan forsegla kantar og hjørner. Maskinas filmsystem inkluderer spennsensorar og utlikningsrullar som held konstant filmspenningsfart ved avrulling, noko som hindrar slakk som fører til løse forseglingar eller rynkar som svekkar forseglinga. Når filmen går gjennom pakkestasjonen under kontrollert spenning, blir den halde stram mot produktoverflatene, slik at trykkrullar kan skapa konstant, boblefri kontakt gjennom heile forseglingsprosessen.
For høy filmspenning kan imidlertid deformere underliggende produkt eller føre til filmrevning under pakkeprosessen, noe som fører til katastrofale tetningsfeil. En sigarettpakkmaskin balanserer disse motstridende kreftene ved hjelp av tilbakekoplingskontrollsystemer som justerer spenningen dynamisk mens filmen avruller, produktets dimensjoner varierer eller hastigheten endres. Denne automatiserte spenningsstyringen sikrer at operatører oppnår stramme, pålitelige filmtetninger uten å måtte justere manuelt mellom produktbatcher.
Termisk tetningsteknologi og temperaturstyring
Presisjon og temperaturkontroll for varmebar
Termisk forsegling er den viktigste mekanismen som en sigarettbokspakkmaskin bruker for å oppnå varig, holdbar filmforseling. Varmebarrer – metallkomponenter som oppvarmes til bestemte temperaturer – overfører kontrollert termisk energi til filmlagene, smelter overflatene på molekylært nivå og fuserer dem til én integrert, sammenhengende søm. Innstillingen av temperaturen avgjør direkte kvaliteten på forseglingen; utilstrekkelig varme fører til ufullstendig smelting og svake forseglinger som lett løsner, mens for høy varme degraderer filmstrukturen, reduserer forseglingsstyrken eller skaper sprøhet som fører til sprekker under håndtering.
Avansert maskin for pakking av sigarettpakker modellene har uavhengige temperatursoner langs tetningsstangen, noe som tillater ulike varmeprofiler for tetningsstart, midtseksjoner og endelig kjøling. Den graderte oppvarmingstilnærmingen forhindrer termisk sjokk til filmmaterialer samtidig som den sikrer full molekylær sammensmelting over hele tetningsbredden. Digitale temperaturregulatorer opprettholder en nøyaktighet på ±2 °C, noe som er avgjørende siden polyeten-, polypropylen- og cellofanfilmer har smale termiske vinduer der optimal tetning skjer.
Optimalisering av oppholdstid
Oppholdstid – varigheten filmen er i kontakt med varmebårene – påvirker grunnleggende om en sigarettbokspakkmaskin produserer stramme forseglinger eller svekkede resultater. Lengre oppholdstider tillater dypere termisk gjennomtrengning og mer fullstendig filmfusjon, men for lang varighet fører til varmeskade, reduserer produksjonshastigheten og skaper kvalitetsinkonsistens. Maskinoperatører justerer oppholdstiden i samordning med filmtype, hastighetsinnstillinger og temperatur på varmebårene; typiske innstillinger ligger mellom 0,5 og 2 sekunder, avhengig av filmtykkelse og materiasammensetning.
En sigarettpakkmaskin styr vanligvis vedlikeholdstiden gjennom justerbart plassering av tettingsstang, reduksjon av transportbåndfarten under tettingsfasene eller programmerbare varmepulssykluser som aktiverer varmestangene bare når folien kommer til optimal posisjon. Når vedlikeholdstiden stemmer nøyaktig overens med foliens termiske egenskaper, utvikles tetningene med maksimal styrke samtidig som materiellnedbrytning og produksjonsforsinkelser minimeres. Operatører overvaker tetningskonsekvensen gjennom periodiske tester og justerer vedlikeholdstidsparametrene når temperaturmålinger eller mekanisk slitasje indikerer avvik fra optimal ytelse.
Mekanisk tettningsdesign og kantkonfigurasjon
Hjørnepakking og kantoverlapp
En sigarettpakkmaskin sikrer en stram folieforsegling ved produktets hjørner gjennom mekanisk design som styrer folien til å overlappe ved spesifikke vinkler og posisjoner. Vriemekanismen bretter folien nøyaktig rundt kantene på pakken, og skaper overlappende soner der flere folielag fester seg til hverandre; disse overlappene gir redundans som opprettholder forseglingens integritet, selv om hovedforseglingene utsettes for liten belastning eller skade. Maskinens brettefingre og veilederels kontrollerer foliens orientering, slik at overlappene oppstår på samme posisjoner for alle produkter.
Hjørnesealing representerer en kritisk svakhet, fordi flere film-lag samles ved skarpe produktkanter, noe som skaper spenningskonsentrasjonspunkter der sealingen svikter først under mekanisk belastning eller trykk. En sigarettpakkmaskin håndterer dette ved å plassere hjørnesealingsstangen slik at ekstra varme og trykk påføres nøyaktig der filmene overlapper, slik at flere film-lag smelter sammen til én enkelt, forsterket søm som er betraktelig sterkere enn rette kantsealing. Denne evnen til å forsterke hjørnene skiller maskiner av høy kvalitet fra grunnmodeller, og gjør det direkte mulig med lengre holdbarhet og bedre sikkerhet mot manipulasjon.
Geometri og konsekvens i sealinglinjen
Den geometriske nøyaktigheten til forseglingsslinjene påvirker kraftig om en sigarettpakkmaskin produserer stramme, profesjonelt utseende forseglinger eller synlige feil. Forseglingsstaver må følge rettvinklet på filmens bevegelsesretning og påføre varme og trykk jevnt over hele forseglingens bredde; feiljustering fører til skrå forseglinger, variasjoner i trykk eller filmforflytning som skaper svake soner som lett åpner seg. Moderne maskiner inneholder optiske justeringssystemer eller mekaniske veiledere som sikrer at forseglingsstavens posisjon forblir konstant gjennom hele produksjonsløpet, og som automatisk kompenserer for termisk utvidelse eller mekanisk slitasje.
Retthet og konsekvens i forseglingsslinja bidrar til et profesjonelt pakkeutseende og forbrukerens tillit til produktets integritet. Når en sigarettpakkmaskin opprettholder nøyaktig forseglingssgeometri på tusenvis av produkter, skaper ensartet visuell fremstilling merkevarekonsistens og antyder kvalitetsproduserte prosesser. Operatører kontrollerer forseglingsslinjas justering periodisk ved hjelp av kalibrerte rettlinjale eller optiske måleverktøy; avvik som overstiger toleransspesifikasjonene krever omposisjonering eller utskifting av forseglingsstang for å unngå kvalitetsfeil senere i produksjonsprosessen.
Kvalitetsverifisering og forseglingstesting
Innbygd inspeksjon og feildeteksjon
Moderne sigarettpakkmaskiner er utstyrt med integrerte visjonssystemer og mekaniske testutstyr som kontrollerer tettheten til forseglingene i sanntid, slik at operatører kan identifisere og rette opp feil før defekte produkter når fram til pakkelinjene. Visjonssystemene registrerer rettlinjethet i forseglingen, forekomst av rynker eller folder, fargelikhet og nøyaktighet i overlapp. Mekaniske tester påfører en kontrollert løsningkraft på tilfeldige prøver og måler forseglingens styrke, samt bekrefter at forbindelsene oppfyller minimumskravene i spesifikasjonen. Disse integrerte verifikasjonssystemene gjør det mulig for en sigarettpakkmaskin å opprettholde konsekvent kvalitet gjennom lange produksjonsløp uten å kreve manuell prøvetaking eller destruktive tester.
Feiloppdagelse utløser automatiserte responsmeldinger – maskiner stopper produksjonen, varsler operatører og avviser noen ganger defekte produkter automatisk, slik at understandardiserte varer ikke når konsumentene. Når en sigarettpakkmaskin oppdager konsekvente tetthetsfeil, utløser den en vedlikeholdsundersøkelse av trykkinnstillinger, temperatur på varmebånd, filmspenthet eller mekanisk justering, noe som muliggjør rask identifisering og retting av rotårsaken. Denne kontinuerlige tilbakemeldingsløkken sikrer at tetthetskvalitetskravene opprettholdes gjennom skiftbytter, overganger mellom produktformater og sesongbetonte produksjonsvariasjoner.
Trykktesting og validering av tetthetsstyrke
Destruktiv avløsningsprøving gir kvantitativ bekreftelse på at en sigarettpakkmaskin produserer forseglinger som oppfyller spesifikasjonskravene. Prøveprodukter gjennomgår kontrollerte trekk- eller avløsningsprøver som måler kraften som kreves for å skille forseglede filmflater; resultatene indikerer forseglingens styrke kvantitativt og bekrefter at termisk behandling, trykklevering og materialekvalitet alle fungerer korrekt. De fleste sigarettprodusenter angir minimumskrav til forseglingens styrke – vanligvis 150–300 gram per tomme avhengig av produkttype og forventet håndteringsbelastning – for å sikre at forseglingene tåler utilsiktet åpning uten å kreve overdreven kraft for legitim tilgang til produktet.
Vanlig test av tetthetsstyrke gjennom hele produksjonsløpene gir statistisk tillit til at en sigarettpakkmaskin opprettholder konsekvent ytelse over millioner av produkter. Ved å følge resultater over tid identifiseres gradvis nedgang i ytelse forårsaket av slitasje på komponenter, noe som muliggjør planlegging av forebyggende vedlikehold før tettheten faller under akseptable grenser. Denne datadrevne tilnærmingen til tetthetsverifikasjon beskytter merkevarens ry og reduserer klagene fra kunder, samt demonstrerer engasjement for kvalitetsstandarder som bygger kundetillit.
Ofte stilte spørsmål
Hva er kravene til filmtykkelse for å sikre optimal tetting i en sigarettpakkmaskin?
Tykkelsen på filmen ligger vanligvis mellom 18 og 25 mikrometer for celofan og mellom 15 og 20 mikrometer for polyetylenfilm som brukes på moderne sigaretteskjeppmaskiner. Tynnere filmer krever lavere seletemperaturer og kortere seletid for å unngå skade, mens tykkere filmer krever høyere temperaturer og lengre seletid for å oppnå full molekylær sammensmelting. Produsentene angir optimale tykkelsesområder for hvert filmmaterial, og operatørene må bruke filmer innenfor disse spesifikasjonene for å sikre at sigaretteskjeppmaskinen produserer stramme, konsekvente segler uten materiellnedbrytning eller mekanisk stress.
Hvor ofte bør en sigaretteskjeppmaskin gjennomgå vedlikehold for å opprettholde seilkvaliteten?
En sigaretteskuffepakkmaskin krever daglige inspeksjoner av trykkruller, varmebarer og filmveiledere for slitasje, søppel eller termisk reststoff som påvirker tettheten i forseglingen. Ukentlig forebyggende vedlikehold inkluderer rengjøring av trykkruller, bekreftelse av kalibrering av varmebarer og mekaniske justeringskontroller. Månedlig vedlikehold omfatter smøring av komponenter, nykalibrering av termiske sensorer og test av forseglingstyrke på representativt utvalg produkter. Rutinemessige vedlikeholdsplaner hindrer gradvis ytelsesnedgang og sikrer at hver sigaretteskuffepakkmaskin opprettholder tett, konsekvent forsegling gjennom hele driftslivet.
Kan en sigaretteskuffepakkmaskin justere forseglingsparametere for ulike filmmaterialer?
Ja, moderne sigarettpakkmaskinsystemer har programmerbare kontrollere som lar operatører lagre flere forseglingsprofiler som er optimalisert for ulike foliematerialer, tykkelsesnivåer og produktmål. Operatører velger den passende profilen før produksjonen starter, og maskinen justerer automatisk temperaturinnstillinger, trykknivåer, forseglingsvarighet og foliespenning i henhold til profilen. Denne fleksibiliteten gjør at én enkelt sigarettpakkmaskin kan håndtere ulike emballasjeformater effektivt, noe som reduserer innstillingstiden mellom produktbytter og sikrer konsekvent forseglingskvalitet på alle materialtyper som utstyret støtter.